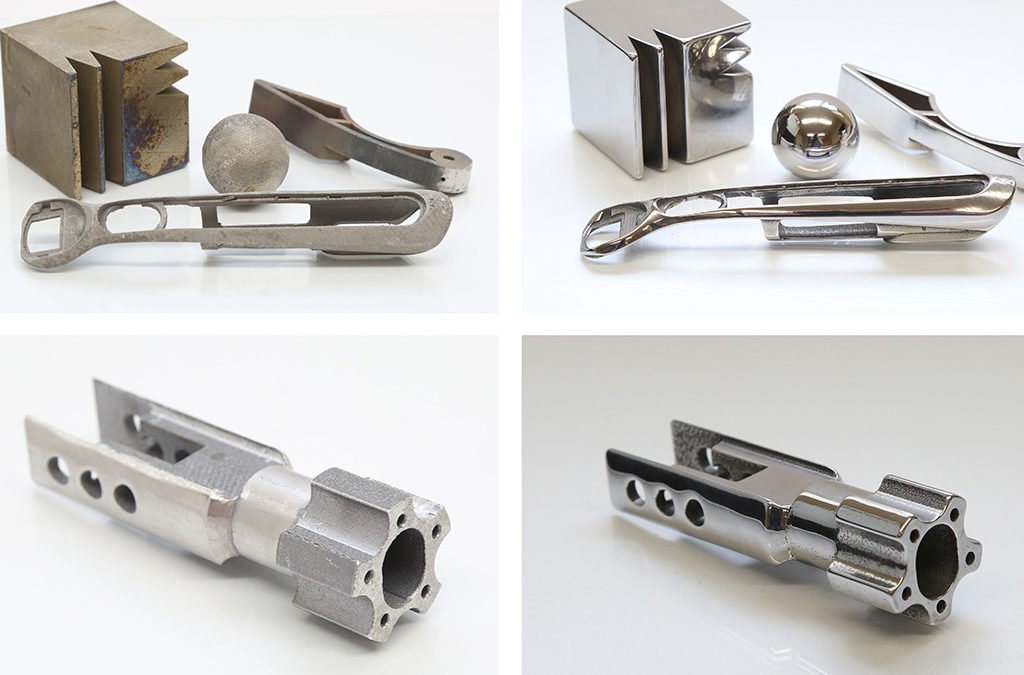
Förbehandling och efterbehandling är olika steg
En utskriven detalj kan bära stödmaterial, löst pulver eller rester från tvätt och härdning. Säkerställ först att dessa rester hanteras enligt material- och maskinleverantörens instruktioner. Massbearbetning ersätter inte automatiskt rengöring, stödavlägsning eller krav på efterhärdning.
Välj metod efter mål och begränsningar
| Metod | Kan vara relevant när | Kontrollera särskilt |
|---|
| Manuell slipning eller gradning | Enstaka områden eller lokala stödspår ska bearbetas. | Repeterbarhet, åtkomst och påverkan på kanter. |
| Blästring | Ytans utseende eller rengöring ska förändras över exponerade områden. | Råhet, porer, inneslutna partiklar och skydd av funktionella ytor. |
| Vibrationsbearbetning | Flera detaljer kan bearbetas tillsammans och media kommer åt relevanta ytor. | Risk för att media fastnar, kontakt mellan detaljer, mått och separation. |
| Centrifugalbearbetning | En mer intensiv bearbetning kan behöva utvärderas för små komponenter. | Högre belastning, känsliga väggar, kanter och toleranser. |
| Ångutjämning eller kemisk behandling | Materialet och processen har en dokumenterad kompatibilitet. | Kemi, ventilation, arbetsmiljö, dimensionsförändring och eftertvätt. |
Tabellen är en första sortering, inte en processrekommendation. Exempel på ett material eller en maskin från en annan detalj bevisar inte att samma upplägg fungerar för er geometri.
Definiera ett mätbart acceptanskriterium
Ange vilka ytor som ska bearbetas och vilka som ska skyddas. Beskriv tillåten grad, kantform, ytjämnhet och kritiska mått med ritningskrav eller en överenskommen inspektionsmetod. För håligheter och invändiga kanaler bör ni även bedöma om media eller pulver kan bli kvar.
Jämför utrustning först efter att processen är definierad
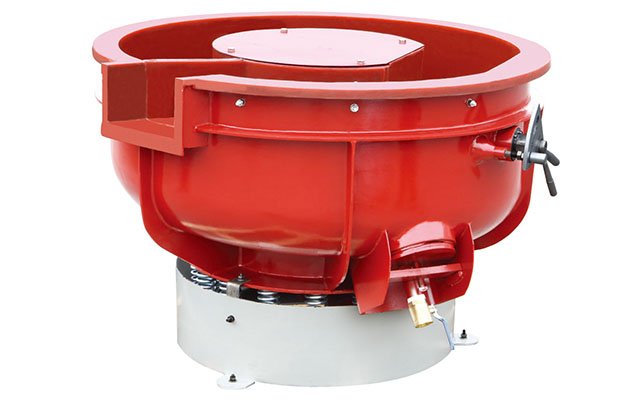
Skål- och trågmaskiner, maskiner för centrifugaltrumling med bottenskiva och centrifugaltrummor ger olika rörelser och belastningar. Valet påverkas bland annat av detaljstorlek, batchstorlek, skörhet och krav på att separera media. Läs mer om vibrationsmaskiner, centrifugaltrumling med roterande bottenskiva och centrifugaltrummor; verifiera att modell och konfiguration passar provet.
Exempel på material och möjliga processvägar
| Detaljgrupp | Material och tillverkningsmetod | Möjliga processvägar | Kontroll före val |
|---|
| Prototyper, konsumentprodukter och kapslingar | FDM i ABS eller PLA; PETG; ASA | Vibrationsbearbetning, centrifugalskivbearbetning eller roterande trumling | Skiktriktning, kanter, infästningar, tunna väggar och ytor där utseendet är kritiskt. |
| Gitter, rördelar och större polymerkomponenter | SLS-polyamid, bland annat PA11/PA12 och glasfylld nylon | Vibrations- eller centrifugalbearbetning; vissa exempel nämner våt- eller vattenblästring | Öppningar där media eller pulver kan fastna, fyllmedel, väggtjocklek och möjlighet att skölja/torka invändigt. |
| Transparenta och fotopolymerbaserade delar | SLA-material och fotopolymerer, exempelvis VeroClear | Centrifugalskiva, centrifugaltrumma eller blästring kan utvärderas beroende på material och geometri | Härdningsgrad, sprödhet, transparens, kemisk kompatibilitet och risk för optiska märken. |
| Metallprover och funktionsdetaljer | DMLS/SLM och EBM; rostfritt stål, titan, aluminium, maråldringsstål och Inconel 718 | Centrifugaltrumma, centrifugalskiva, vibrationsbearbetning eller blästring kan provas beroende på detaljens utformning | Stödspår, porositet, pulverrester, invändiga kanaler, kantform, ytprofil och ritningsmått. |
| Spröda eller detaljerade former | Keramiska delar, smyckesformer och små komponenter | Vibrationsbearbetning, centrifugalbearbetning eller dragbearbetning kan utvärderas | Brottsrisk, punktbelastning, direktkontakt mellan delar och om media kan separeras säkert. |
Maskinval som enbart bygger på materialnamn tar inte hänsyn till hela detaljens egenskaper. Påståenden om snabb bearbetning, jämn yta eller oförändrade mått kräver jämförbara provdata. Använd tabellen som underlag för en provplan, inte som en generell material–maskinmatris. Även två detaljer av samma polymer kan kräva olika process om utskriftsmetod, orientering eller geometri skiljer sig.
Välj slipmedia för 3D-printade detaljer med omsorg
Media måste både nå den yta som ska bearbetas och kunna avskiljas efteråt. En öppning som är smalare än mediets tvärsnitt kan hindra åtkomst, medan små hålrum och gitter kan fånga media eller löst pulver. För polymerer behöver även värmekänslighet, skiktbindning och risk för kontaktmärken vägas in; för metallprover är stödspår, porositet och kritiska kanter centrala kontrollpunkter.
| Medietyp att utvärdera | Fråga för provet | Kontroll efter körning |
|---|
| Keramiska slipkroppar | Ger slipverkan önskad gradborttagning utan att påverka tunna väggar eller kanter för mycket? | Avverkning, ytprofil, kantform och fastkilade kroppar. |
| Plastmedia | Är mediets form och storlek kompatibla med polymeren eller metallens geometri och ytkrav? | Kontaktmärken, rester i kanaler, slitage och mått. |
| Processvätska och processmedel | Är den våta processen och kemin lämpliga för material, maskin och efterföljande användning? | Sköljbarhet, torkning, rester och materialkompatibilitet. |
Det finns inget universellt slipmedia för 3D-printade detaljer. Prova med representativa geometrier och dokumentera maskin, media, last och cykeltid. Kontrollera både önskad ytändring och hur detaljer, pulver och media separeras, sköljs och torkas.
Bevara kritiska ytor och dokumentera resultatet
För delar som ska monteras, tätas eller bära last bör ritningen ange vilka ytor som får bearbetas och vilka som ska maskeras eller kontrolleras separat. För luftkanaler, gitter och håligheter ska provplanen även beskriva tömning, sköljning, torkning och inspektion efter processen. Om komponenten ska användas i medicinsk, flyg- eller annan reglerad tillämpning behöver efterbearbetningen följa produktens godkända processflöde och dokumentationskrav; en kosmetisk ytbehandling ersätter inte kvalificering eller renhetskontroll.
Frågor och svar
Innan ni väljer process
Kan alla 3D-printade material trumlas?
Nej. Lämpligheten beror bland annat på materialets egenskaper, detaljens geometri, toleranser och önskat resultat. Utvärdera med ett representativt prov.
Förändras detaljens mått vid massbearbetning?
Det går inte att lova oförändrade mått. Avverkning, kantrundning och kontakt med media kan påverka detaljen. Mät kritiska mått före och efter provet.
Vilka uppgifter ska ingå i en förfrågan?
Skicka materialbeteckning, utskriftsmetod, mått, bilder eller ritning, batchstorlek och ytkrav. Markera toleranser, funktionsytor och områden där pulver eller media inte får bli kvar.
Vilken maskintyp passar för additivt tillverkade detaljer?
Vibrationsmaskin, centrifugalskiva, centrifugaltrumma, roterande trumma, dragbearbetning och blästring ger olika rörelser och kontaktförhållanden. Valet avgörs genom detaljens geometri, känslighet, batch och provresultat – materialnamnet ensamt räcker inte.
Kan ni bekräfta minsta order, förpackning och leveranstid?
Minsta order, maskinutförande, emballage och leveranstid behöver bekräftas i en aktuell offert och orderbekräftelse. Uppgifterna varierar med modell, konfiguration och transportupplägg.
Kan en provbearbetning visa om ytkravet går att nå?
Ett prov med representativa detaljer kan användas för att bedöma åtkomst, ytutveckling, media som fastnar och påverkan på kritiska mått. Kom överens om mätmetod och acceptanskriterium före provet.