
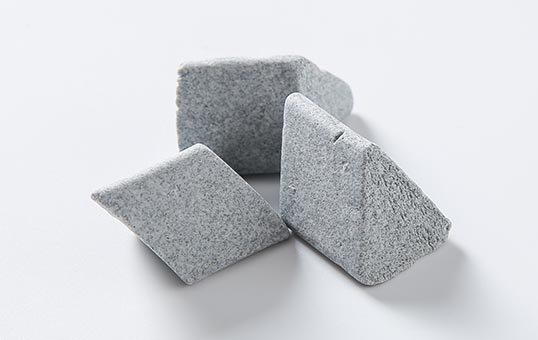
Vinkelskuren triangel
Prova när bearbetningen kräver kontakt mot åtkomliga kanter och ytor.
Processmedia
Keramisk slipmedia består av bundna slipkorn och finns med olika skärverkan, form och storlek. En vanlig typ innehåller aluminiumoxid (brun korund) som slipmedel; sammansättningen varierar mellan kvaliteter. Media kan provas för gradning, kantavrundning, avrostning och ytutjämning. Valet behöver matchas mot material, gradtyp, detaljform och önskat resultat.
Diskutera val av media →Exempel på former
Exemplen visar produktformer, inte en universell rekommendation för en viss detalj.
Prova när bearbetningen kräver kontakt mot åtkomliga kanter och ytor.
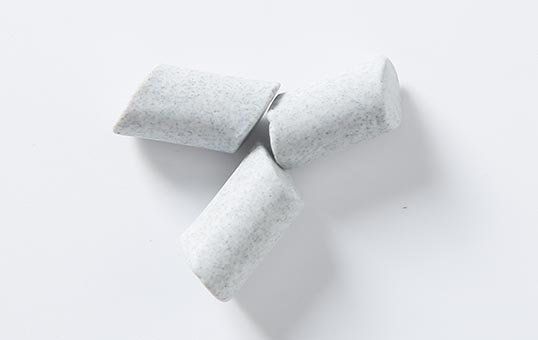
Jämför mot öppningar och spår; kontrollera att formen inte kan kilas fast.
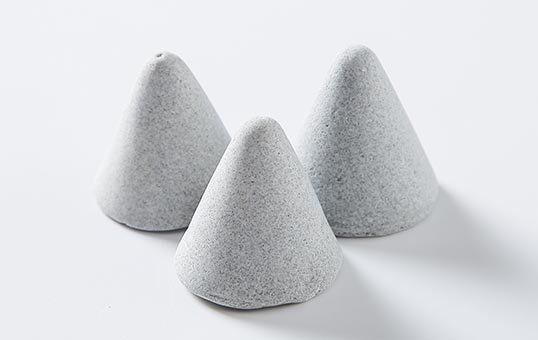
Utvärdera mot urtag och kanter där åtkomst och enkel separation är viktiga.
Keramiska slipkroppar finns med olika slipkorn, bindemedel och skärverkan. Grovare slipkorn kan ge snabbare avverkning men också en grövre yta; finare varianter kan ge en jämnare yta. Maskinrörelse, processmedel, last och processtid påverkar också utfallet. Be om tillverkarens aktuella klassbeteckning och datablad för den produkt ni överväger.
| Tillverkarens klassbeteckning | Skärverkan | Exempel på användning |
|---|---|---|
| Fast-cut | Kraftig | Gradning, rost- och glödskalsborttagning eller rengöring av laserskurna detaljer; ytan kan bli grövre. |
| Medium-cut | Medel | Allmän gradning, kantbearbetning och borttagning av bearbetningsmärken. |
| Light-cut | Lätt | Lätt gradning och ytutjämning, exempelvis som förbehandling inför plätering. |
| Non-cut / polerande | Mycket låg eller ingen slipverkan | Slutpolering eller en ljusare yta när kraftig materialavverkning inte är målet. |
Benämningarna är tillverkarens produktklasser och motsvarar inte i sig ett bestämt Ra-värde. Kontrollera den aktuella materialspecifikationen och verifiera resultatet med representativa provdetaljer.
Keramiska media används ofta för bearbetning av hårdare metaller. För känsliga eller mjukare legeringar kan ett annat media vara lämpligare. Jämför den aktuella detaljen och målytan i stället för att utgå från att samma media passar alla metaller.
Media behöver nå de ytor som ska bearbetas men får inte fastna i hål, spår, gängor eller hålrum. Jämför mediets största dimension med öppningarna på detaljritningen. Tänk även på att media slits och kan ändra storlek under drift. Kontrollera separationen och inspektera detaljen efter provet.
Formen påverkar hur media rör sig och kommer i kontakt med detaljen. Vinkelskurna och raka trianglar eller cylindrar, koner, kilar, stjärnformer, ellipser, pyramider och kulor förekommer i sortiment. Formen ska väljas efter åtkomst, risk för att media fastnar och vilken yta som ska bearbetas. Se också guiden om att förebygga mediestopp.
Keramiska slipkroppar skiljer sig från porslinsmedia. Porslinsmedia används ofta för polering eller glanspolering och kan sakna slipkorn beroende på produkt. Läs mer om processmedia och val av slipmedia.
Dokumentera tillverkarens produktklass, mediets form och mått, driftstid och skick. Bedöm resultatet genom att kontrollera grader, yta, kritiska mått, media som fastnat, slitage och separation. Ändra en huvudparameter åt gången. Publicerade produktvärden för densitet eller kornstorlek ska stämmas av mot aktuell specifikation; motstridiga värden redovisas i guiden om skärverkan.
Skicka material, detaljgeometri och mål för bearbetningen.
Fråga om media →