
Media och process
Välj slipmedia för gradning, polering och rengöring
Media kan påverka ytbearbetningen, dämpa kontakt mellan detaljer, stödja rörelsen i maskinen och föra med sig processvätska. Rätt typ avgörs inte av detaljmaterialet ensamt: geometri, grader, maskinrörelse och krav efter bearbetningen påverkar valet.
Jämför vanliga medietyper
| Medietyp | Typisk roll | Kontrollera före val |
|---|---|---|
| Keramisk slipmedia | Slipning och avgradning där abrasiv bearbetning behövs | Skärverkan, risk för märken, medieslitage och fastkilning |
| Plastbaserad slipmedia | Mildare bearbetning och ytutjämning i utvalda våtprocesser | Materialkompatibilitet, restpartiklar, media som nöts ned och krav före plätering |
| Porslinsmedia | Polering eller ytutjämning utan avsedd materialavverkning efter ett slipande förbehandlingssteg | Ytkrav, kontaktmärken och om mediet verkligen kan ge önskad ytkvalitet |
| Stålmedia | Ytutjämning utan avsedd materialavverkning där komponenten tål mediets massa | Slag, deformation, detaljkontakt, korrosion och separering |
| Organiska medier, till exempel valnötsskal eller majskolv | Torr rengöring, lätt polering eller torkning beroende på produkt och process | Dammhantering, fukt, partiklar i porer, verksamhetens säkerhetsrutiner samt separering |
Exempel på mediefamiljer
Bilderna visar vanliga material- och formexempel. De identifierar inte en viss produktkvalitet eller skärverkan; kontrollera specifikation och provresultat för detaljen och maskinen.
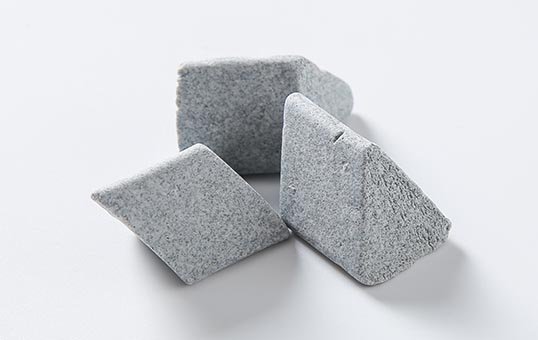
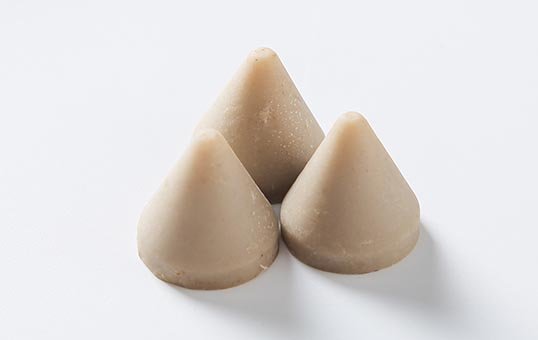
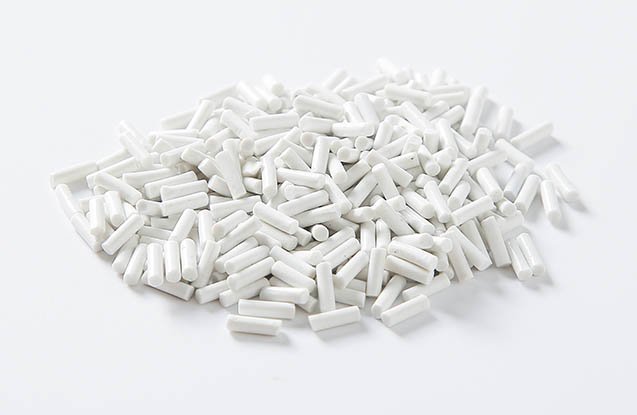
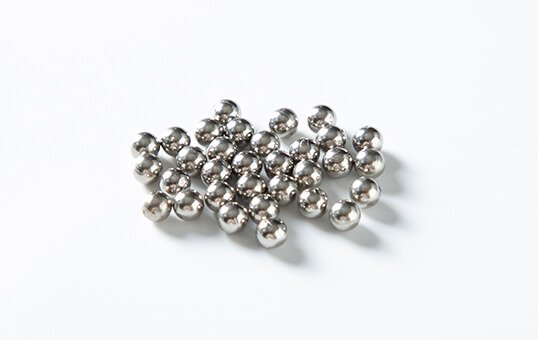
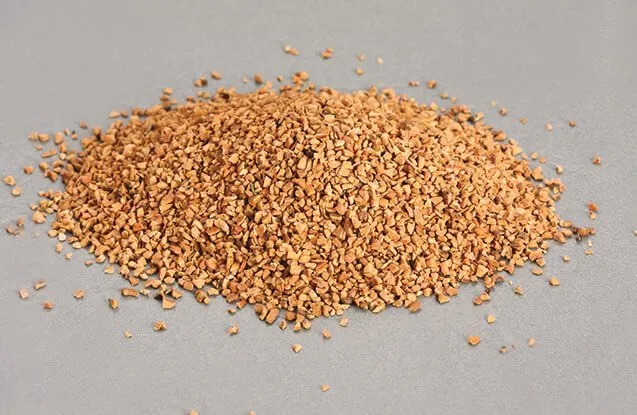
Tabellen är en första jämförelse, inte en rangordning eller garanti. Keramisk media finns med olika skärverkan och form. Plastmedia kan ändå vara olämpligt för en viss detalj; stål kan påverka ytan genom sin massa; och organiska medier kan lämna partiklar i öppningar. Prova den faktiska detaljen.
Väg in vikt, våt eller torr process och medieslitage
Material och mediestorlek räcker inte för att bedöma en process. Mediets densitet påverkar dess vikt och kontaktbelastning, medan våt eller torr drift ställer olika krav på vätska, sköljning, dammhantering och efterföljande rengöring.
| Faktor | Vad den kan påverka | Vad du bör dokumentera |
|---|---|---|
| Densitet och medievikt | Belastning på känsliga kanter och kontakt mellan media och detalj. | Medietyp, arbetsmängd, detaljens känslighet och eventuella märken efter prov. |
| Våt eller torr bearbetning | Rengöring, partikeltransport, restvätska eller damm och torkbehov. | Vatten/processmedel, sköljning, ventilation och kompatibilitet med nästa processteg. |
| Slitage och användningstid | Mediets form och storlek kan förändras och påverka både skärverkan och separation. | Storleksfördelning, påfyllning/utbyte, processresultat och kostnad över en definierad produktionsmängd. |
Jämför inte densitet eller livslängd mellan produktnamn utan aktuell specifikation och jämförbara driftvillkor. Följ mediets skick i processen i stället för att utgå från en generell livslängd.
Tre frågor som avgränsar valet av media
| Fråga | Exempel på vägval | Nästa kontroll |
|---|---|---|
| Vad ska processen åstadkomma? | Gradning eller kantbrytning, ytutjämning, polering utan avsedd materialavverkning, rengöring eller torkning. | Definiera en separat acceptans för varje mål; blank yta betyder inte automatiskt att graden är borta. |
| Vilket material och vilken yta bearbetas? | Hårda metaller, mjukare legeringar, robust polymer eller ytbelagd komponent kan kräva olika skärverkan. | Kontrollera legering, beläggning, utskrifts- eller tillverkningssätt och kritiska mått. |
| Hur ser detaljens geometri ut? | Hål, spår, blinda kanaler, gängor, tunna väggar och gitter påverkar åtkomst och risk för att media fastnar. | Välj form och storlek med hänsyn till åtkomst, separation och medieslitage. |
Särskilt vid vibrerande gradning
I en vibrationsskål eller ett vibrationskar skapar maskinrörelsen kontakt mellan media och detaljer. Välj inte bara efter materialtyp: kontrollera även behållare, last, vätska och separeringslösning mot detaljens öppningar och gradkrav. Se vår separata guide om gradning med vibrationsmaskin för provupplägg och kontrollpunkter.
Välj efter bearbetningsmålet
- Ta bort grader: bestäm om målet är att avlägsna lös grad, bryta en kant eller skapa en definierad radie. Det är olika krav.
- Jämna ut yta: välj skärverkan som avlägsnar defekten utan att ändra kritiska mått.
- Förbereda för beläggning: definiera renhet, ytprofil och efterföljande rengöring tillsammans med beläggningsleverantören.
- Öka glans: jämför polermedia efter önskat ytresultat; en blankare yta är inte alltid funktionellt bättre.
- Rengöra eller torka: bestäm om media ska föra bort föroreningar, fukt eller rester och hur det kontrolleras.
Mät öppningar innan du väljer mediestorlek
Markera de minsta kritiska måtten på ritningen innan du väljer storlek. Bestäm först om media ska bearbeta öppningen eller hållas utanför den. Mediets form och största dimension måste bedömas tillsammans med detaljens tolerans och mediets förslitning.
| Detaljgeometri | Mät och dokumentera | Beslut att prova |
|---|---|---|
| Genomgående hål | Minsta diameter och toleransvariation. | Ska media bearbeta insidan och passera helt igenom, eller ska det hållas utanför? |
| Spår och kanaler | Minsta bredd, längd och eventuella riktningsändringar. | Kontrollera både om media når ytan och om lång form kan överbrygga spåret. |
| Blindhål, fickor och gängor | Öppningsmått, djup och om det finns en fri väg för media ut. | Prova risken för kilning och hur kvarvarande media ska upptäckas och avlägsnas. |
Välj form och storlek utifrån detaljens geometri
Rita upp hål, kanaler, gängor, spår och urtag där media kan fastna. Börja med att avgöra om media ska bearbeta insidan av öppningen eller hållas utanför. Formen påverkar både åtkomst, kontakt mot ytan och möjligheten att skilja media från detaljen.
| Form | Kan vara värd att prova för | Kontrollera |
|---|---|---|
| Triangel | Allmän gradning och bearbetning av utvändiga kanter. | Risk för för kraftig bearbetning av mjuka material eller känsliga kanter. |
| Kon | Hål, kanaler och invändiga hörn där åtkomst behövs. | Fastkilning i genomgående hål och spår. |
| Cylinder, rak eller vinkelskuren | Utjämning och kontakt med flera slags ytor. | Långa former kan överbrygga smala spår; skurna kanter kan ge annan skärverkan. |
| Pyramid | Gradning där flera skärande kontaktytor kan behövas. | Överavverkning på mjuka metaller och kosmetiska ytor. |
| Kil | Detaljer med blandade ytor och hörn där både åtkomst och bearbetning behövs. | Risken för att media fastnar och om det går att separera media från detaljen. |
| Kula eller oval | Polering utan avsedd materialavverkning eller varsammare rullande kontakt med lämpligt mediematerial. | Begränsad förmåga att avlägsna tydliga grader. |
Storleken behöver väljas tillsammans med formen. Om media ska gå in i en öppning ska det kunna passera både in och ut utan att kilas fast; undvik dimensioner som nästan passar. Om insidan inte ska bearbetas kan en utgångspunkt vara att hålla mediet utanför öppningen, men kontrollera även variationer i detalj och medieslitage.
Mediestorleken minskar under användning. En kombination som fungerar med nytt media kan senare fastna eller separeras annorlunda. Följ därför storlek, slitage och restmedia genom hela cykeln. Ingen form eller storlek är automatiskt säker mot att media fastnar; verifiera med representativa detaljer.
Ta hänsyn till slipkorn och skärverkan
För abrasiv media påverkas skärverkan av slipmedel, kornstorlek, mängd abrasiv, mediets bindning och hur mediet slits. En grövre kornbeteckning och en finare kornbeteckning kan inte jämföras utan att veta vilken kornstandard och produkt som avses. Se guiden om slipmedias skärverkan och mesh och nominell partikelstorlek.
Planera ett jämförbart medieprov
- Fastställ material, geometri, ingångsstatus och mål med bearbetningen.
- Välj två eller tre mediaalternativ som passar maskinen och åtkomsten.
- Håll detaljlast, maskininställning, vätska och inspektion jämförbara.
- Kontrollera grader, ytkvalitet, mått, skador, kvarvarande media och rengöring.
- Dokumentera mediets form, storlek, skärverkan, ålder och resultat.
Byt en huvudparameter i taget. Om media fastnar, minskar snabbt eller inte når en kritisk yta, ändra först formen, storleken eller separationsupplägget innan cykeltiden förlängs.
Exempel på processupplägg
Exemplen nedan visar hur målet kan styra valet. De är utgångspunkter för provning, inte färdiga recept: maskin, detaljgeometri och krav på mått och yta kan ändra resultatet.
| Detalj och mål | Möjligt upplägg | Viktiga kontroller |
|---|---|---|
| Pressgjuten aluminium: gradning och jämnare utseende | Prova först en mild plastmedia eller fin keramisk media för gradning; utvärdera därefter separat porslinsmedia för ytutjämning utan avsedd materialavverkning. | Öppningar där media kan kila fast, kosmetiska märken, mått och renhet före eventuell beläggning. |
| CNC-bearbetat rostfritt stål: gradning följd av högre glans | Separera det abrasiva steget med keramisk media från ett senare steg för ytutjämning utan avsedd materialavverkning med stålmedia. | Kantkrav, slagmärken, korrosion, separering och om den önskade glansen påverkar funktionella ytor. |
| Mässingsdetalj inför plätering: varsam gradning och ytberedning | Prova plastmedia med lämplig skärverkan och verifiera rengöring och yta enligt pläteringsprocessens krav. | Missfärgning, kvarvarande media och processkemikalier samt pläteringsleverantörens krav. |
Se även våra guider om att förebygga mediestopp, organiska slipmedia och separation av media och detaljer.
Vanliga frågor
Frågor om val av slipmedia
Hur väljer man rätt slipmedia?
Börja med bearbetningsmålet, detaljmaterialet och öppningar eller urtag där media kan fastna. Välj därefter medietyp, form och storlek och bekräfta valet med ett jämförbart prov.
Är keramisk media alltid bättre än plastmedia för gradning?
Nej. Keramisk media kan utvärderas när mer abrasiv verkan behövs på tåliga detaljer; plastmedia kan vara ett alternativ för mildare bearbetning. Material, grad, form och tolerans avgör vad som fungerar.
Vilken media ger blankast yta?
Porslins- eller stålmedia kan utvärderas för polering eller ytutjämning utan avsedd materialavverkning efter ett förberedande steg. Den möjliga glansen beror på grundytan, mediet, maskinen och processmedlet och behöver bedömas mot ett definierat ytkrav.
Hur undviker man att slipmedia fastnar i hål?
Jämför öppningens mått med mediets största och minsta dimension och ta hänsyn till formen. Välj en lösning där mediet antingen hålls utanför öppningen eller kan passera fritt; kontrollera också medieslitage och separation.
Är mesh-beteckning samma sak som mediets storlek?
Nej. Mesh avser en sikt- eller kornbeteckning och används ofta för slipkornets finhet. Media har dessutom egna yttre mått och former. Kontrollera vilken produkt och måttdefinition varje beteckning gäller.