
Processguide
Vibrationsbearbetning: så fungerar processen
Vid vibrationsbearbetning sätts detaljer och media i rörelse tillsammans i en vibrerande arbetsbehållare. Metoden kan användas för flera typer av efterbearbetning, men maskin, media och processvätska måste väljas efter detaljens material, geometri och mätbara kvalitetskrav.
Vilka processmål kan vara aktuella?
En vibrationsprocess kan kombinera flera effekter. Definiera ändå varje acceptanskriterium var för sig: att en grad har tagits bort betyder till exempel inte automatiskt att ytjämnhet eller kantens radie uppfyller ritningskravet.
| Processmål | Vad processen gör | Kontrollera |
|---|---|---|
| Gradning | Bearbetar åtkomliga grader och skarpa kanter med media och relativ rörelse. | Gradens placering, kvarvarande grad, kantförändring och kritiska mått. |
| Kantavrundning eller kantbrytning | Avlägsnar material vid kanten för att skapa en avsedd avrundning eller fas. | Specificerad radie eller fas, jämnhet mellan kanter och toleranser. |
| Utjämning och polering | Förändrar ytans struktur och utseende genom vald media och process. | Ytjämnhet, glans, kosmetiska märken och eventuell materialavverkning. |
| Rengöring och avfettning | Rörelse, vätska och processmedel hjälper till att lösgöra vissa föroreningar. | Typ av smuts, renhetskrav, sköljning och rester i hålrum. |
| Oxid- eller rostborttagning | Abrasiv media kan bearbeta oxidskikt på detaljer som tål kontakten. | Grundmaterialets skick, avverkning och korrosionsskydd efteråt. |
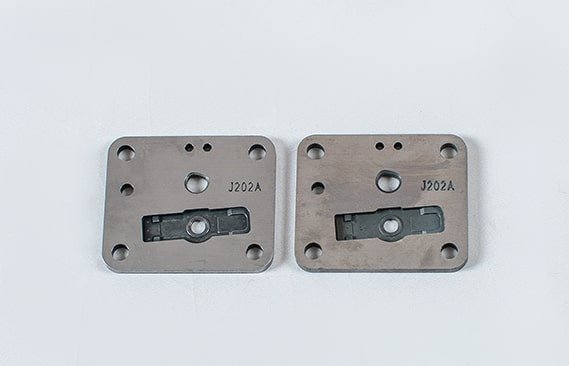
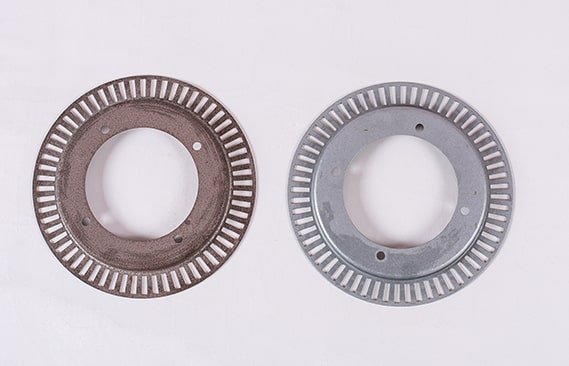
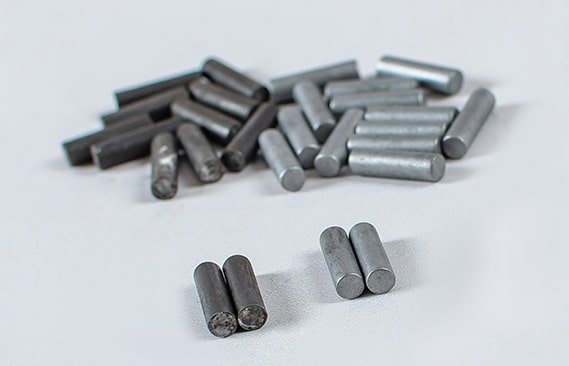
Bildexempel från leverantörens guider
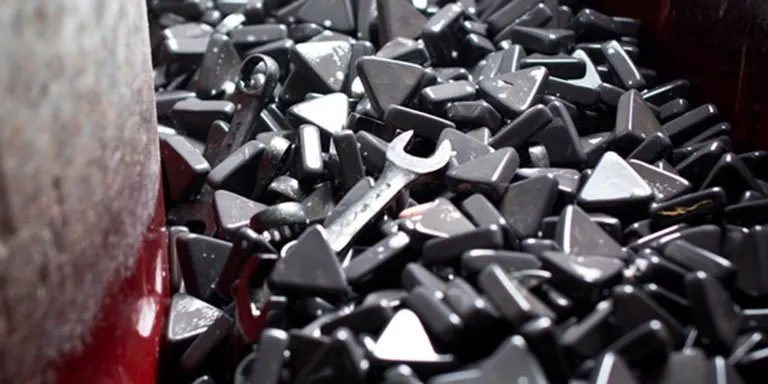
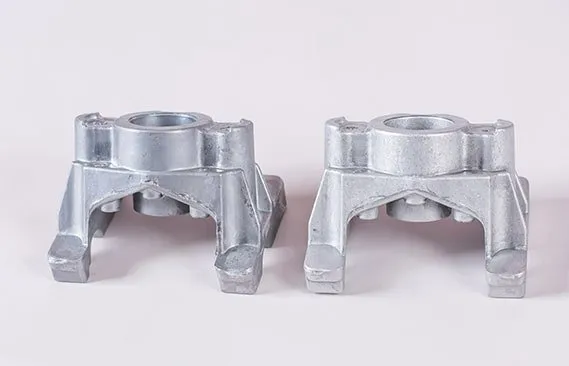
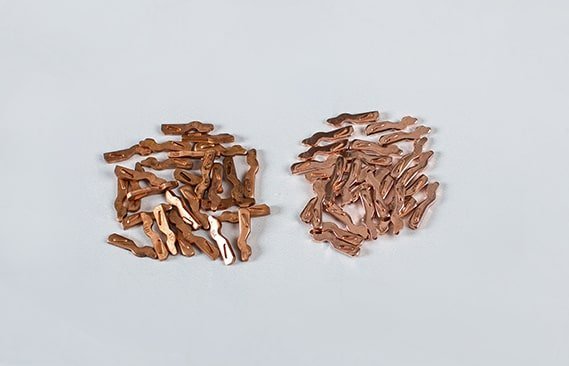
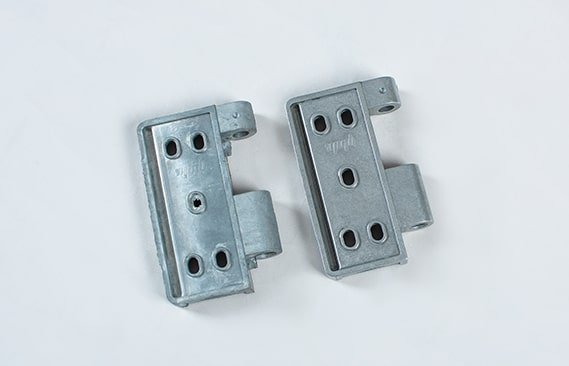
Arkiverade exempelbilder illustrerar olika typer av detaljer och processmål. De visar inte i sig ett verifierat resultat, en viss materialkvalitet eller ett godkänt produktionsrecept.
Fyra delar påverkar utfallet
Detaljen
Material, mått, vikt, väggtjocklek och geometri styr vilken maskinrörelse och mediaåtkomst som är möjlig. Hål, gängor, kanaler och urtag kan fånga media. Kontrollera också om detaljer kan slå mot varandra, haka i varandra eller deformeras.
Maskinen
Vibrationsmaskiner finns med olika arbetsbehållare och tömnings- eller separationslösningar. En skål kan passa vissa batcher av mindre detaljer; ett vibrationskar kan vara aktuellt när arbetsstyckets storlek eller form kräver en annan arbetsyta. Valet bör bekräftas mot detaljens fria rörelse, arbetsflöde och hur färdiga detaljer skiljs från mediet.
Media
Keramisk slipmedia används ofta när abrasiv bearbetning behövs. Plastbaserad slipmedia kan vara ett alternativ när en mildare bearbetning ska utvärderas. Porslinsmedia och stålmedia kan användas vid vissa utjämnings- och poleringssteg. Detta är typiska användningsområden, inte garantier; prova alltid media mot aktuellt material och krav på ytresultat. Läs mer om hur ni väljer slipmedia.
Vatten och processmedel
I våta processer hjälper vatten och lämpligt processmedel till med sköljning, rengöring eller bearbetning. Val och dosering beror på detaljmaterial, vätska, förorening och processmål. Följ aktuellt produktdatablad och kontrollera kompatibilitet med maskinens beklädnad, efterföljande steg och rutiner för vätskehantering.
Arbetsbehållare och utrustningsupplägg
Vibrationsmaskiner finns med olika behållarformer och lösningar för tömning och separation. En skål används i många batchprocesser. Skålar med separationsfunktion kan underlätta tömning av detaljer och media; vibrationsrännor ger en annan arbetsyta för större eller långsträckta komponenter. Längsgående system kan utvärderas när materialflödet ska vara kontinuerligt. En vibrationstork kan ingå i ett separat steg efter våt bearbetning. Kontrollera alltid vilken funktion den aktuella konfigurationen faktiskt har.
Medieförhållande och kontaktrisk
Förhållandet mellan media och detaljer påverkar hur lasten rör sig och hur ofta detaljerna kommer i kontakt med varandra. En större andel media kan bidra till att skilja detaljer åt, men rätt nivå beror på form, vikt, skörhet, arbetsbehållare och processmål. Ange hur förhållandet beräknas och använd inte en generell kvottabell som maskininställning. Kontrollera särskilt tunna väggar, dekorativa ytor och delar som kan haka i varandra.
Bestäm cykeltiden med prov och mätning
Processtiden varierar med gradtyp, önskad kantförändring, material, media, last och maskinrörelse. Kör representativa prov under dokumenterade förhållanden och inspektera resultatet vid lämpliga intervall. Välj den kortaste tid som uppfyller era definierade krav utan att skapa oacceptabel materialavverkning, rundning eller ytskada. Räkna även in lastning, separation, sköljning, torkning och kontroll när ni jämför total genomloppstid.
Exempel på processvärden i leverantörens guide
Den arkiverade engelska guiden anger följande tider och mediekombinationer som exempel. Den saknar flera provvillkor, bland annat fullständig detaljgeometri, batchvikt, mediespecifikation och mätbara acceptansgränser. Använd därför uppgifterna som historiska leverantörsexempel när ett prov planeras – inte som cykeltidslöften eller färdiga processrecept.
| Arbetsstycke och mål enligt leverantörsguiden | Leverantörens exempel | Vad som måste fastställas i eget prov |
|---|---|---|
| Stansade detaljer av mjukt stål, gradning | Keramisk media, milt processmedel med angivet pH omkring 7 och 30–60 minuters bearbetning. | Stålkvalitet, gradens läge och storlek, keramisk kvalitet och form, last, koncentration, sköljning och acceptanskriterium. |
| Pressgjutna aluminiumdetaljer, gradning eller utjämning | Plastmedia och angiven tid 1–2 timmar. | Aluminiumlegering, gjutyta, gradtyp, mediets skärverkan och storlek, avverkning, mått samt efterföljande ytkrav. |
| Metallkomponenter, kulpolering | Stål- eller zirkoniumoxidkulor nämns; guiden anger 20–30 minuter och betonar rena media samt lämpligt processmedel. | Mediets material och storlek, detaljens känslighet för märken, rengöringsgrad före körning, processmedel, glanskrav och mått efter prov. |
Produktunderlaget definierar inte alla dessa villkor. Bekräfta också att maskin, mediematerial och processmedel är kompatibla. För glanspolering får ett visuellt blankare resultat inte ersätta kontroll av renhet, ytkrav eller kritiska mått.
En strukturerad start för ny process
- Beskriv ingående detalj, nuvarande ytstatus och mål separat för grad, kant, ytkvalitet och renhet.
- Välj maskinprincip och mediealternativ som kan nå relevanta ytor utan att fastna.
- Planera arbetslast och separation; behåll rörelseutrymme och kontrollera risk för detaljkontakt.
- Kör prov med representativa detaljer och dokumentera maskininställning, media, vätska och processtid.
- Inspektera och mät resultatet, inklusive kritiska mått, skador, medierester och rengöring efter bearbetning.
- Ändra en huvudparameter åt gången och upprepa provet innan processen skalas upp.
Fortsätt med rätt fördjupning
- Jämför system och välj ytbehandlingsmaskin
- Välj slipmedia efter mål och detalj
- Uppskatta batchkapacitet
- Jämför trumling och vibrationsbearbetning
Vanliga frågor
Vanliga frågor om vibrationsbearbetning
Är vibrationsbearbetning samma sak som all massbearbetning?
Nej. Vibrationsbearbetning är en av flera massbearbetningsmetoder. Roterande trumling och olika centrifugalsystem använder andra rörelser mellan detalj och media.
Kan samma cykel användas för gradning och polering?
Ibland kan ett processsteg bidra till flera yteffekter, men kraven ska kontrolleras separat. För vissa detaljer kan ett abrasivt steg följas av ett separat utjämnings- eller poleringssteg.
Hur vet jag om detaljen passar i en vibrationsprocess?
Bedöm material, väggtjocklek, form, hål och känsliga ytor. Prova representativa detaljer och kontrollera både bearbetningsresultat och separation.
Hur lång är en normal cykeltid?
Det finns ingen cykeltid som gäller alla material och detaljer. Bestäm tiden genom provning, kontrollera ytresultat och mått och ta med efterföljande hantering i produktionsberäkningen.