
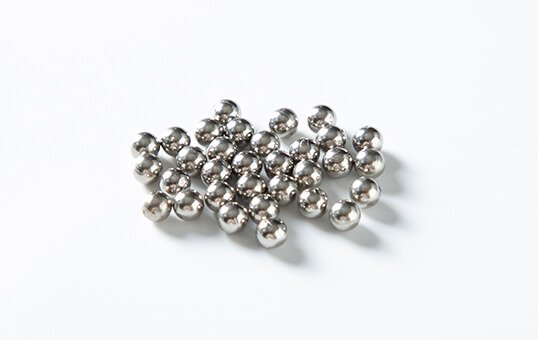
Välj medieform efter åtkomst
| Form | Användningsområde | Kontrollera i prov |
|---|---|---|
| Kula | Polering av åtkomliga ytor med upprepad, rundad kontakt. | Kontaktmärken, kantpåverkan och om önskad glans uppnås. |
| Kon | Den avsmalnande formen kan ge en annan kontakt mot kanter, hål och böjda ytor än en kula. | Kontrollera åtkomst, kontaktmärken, kantpåverkan och att mediet kan separeras. |
| Kulkon | Kombinerar en rundad ände med en konisk kropp; leverantören nämner formen för burnishing, här förstått som glanspolering utan avsedd avverkning. | Bekräfta processens avsedda funktion och kontrollera om spets eller övergång fastnar i detaljen. |
| Cylindriskt eller fatformat stålmedia | En separat mediegeometri som förekommer i leverantörens sortiment. | Inspektera yta och mått för aktuell produkt, och prova åtkomst, separation samt eventuell kontaktpåverkan. |
| Oval kula | En alternativ rundad form när kontaktyta och detaljgeometri behöver matchas. | Orientering i detaljen, åtkomst och om formen kan separeras säkert. |
| Diagonal eller fasad form | Fasade kanter kan komma åt urtag och hörn. | Öppningarnas minsta mått, orientering och risk för kilning. |
| Magnetiska stift | Magnetiska stift kan användas för bearbetning av hål och spår i magnetiska trumlingssystem. | Rätt maskinprincip och att stiften kan avlägsnas från detalj och arbetsstycke. |
Skilj mellan stålkvaliteter
Leverantörer kan erbjuda stålmedia i kvaliteter som AISI 201, 304, 316, 420 och 440C samt i kolstål. Beteckningarna anger inte i sig produktens fullständiga egenskaper. Magnetism, korrosionsbeständighet, hårdhet och mått behöver bekräftas i dokumentationen för den faktiska produkten.
| Mediealternativ | Att beakta | Uppgifter att begära |
|---|---|---|
| Rostfri stålkvalitet, exempelvis 201, 304 eller 316 | Korrosionskrav, vätska, rengöring och eventuell kontaminering av detaljen. | Materialcertifikat, kemisk sammansättning och leverantörens korrosionsdata. |
| Martensitisk kvalitet, exempelvis 420 eller 440C | Magnetisk sortering och skillnader i hårdhet eller slitage kan vara relevanta. | Produktens hårdhet, magnetiska egenskaper och aktuella specifikation. |
| Kolstålsmedia | Större risk för rost vid fuktig lagring eller ofullständig torkning. | Rengörings- och torkningsanvisning samt kompatibelt rostskydd. |
Kolstålsmedia behöver normalt hanteras med hänsyn till korrosion efter våtprocess. Även rostfritt media kan kontamineras eller ge oönskad påverkan under vissa förhållanden. Prova kompatibiliteten innan användning på aluminium, plast, mjuka metaller, belagda eller andra känsliga ytor. Beteckningar mellan olika standarder ska inte likställas utan bekräftelse från leverantören.
Leverantörens beskrivning av tillverkningen
En äldre leverantörsbeskrivning redogör för tillverkningssteg med kallstukning, värmebehandling, slipning och gradning, vibrationspolering och tvätt, följt av dimensionssortering och packning. Beskrivningen visar vilka processteg som kan vara relevanta att fråga om, men verifierar inte den aktuella produktens tillverkningsflöde eller kontrollplan. Begär vid behov gällande materialdokumentation, dimensionskontroll och batchspårbarhet för den offert som utvärderas.
Ytutjämning med stålmedia skiljer sig från gradning
Stålmedia bearbetar ytan genom upprepade kontakter. Polering med metallmedia och lätt gradning av rostfria detaljer är olika processmål: definiera om ni vill skapa lyster, rengöra, påverka en kant eller avlägsna en grad. Kontrollera dimensioner och ytstruktur efter bearbetning.
Verktygsbaserad kul- eller rullpolering är en annan process, där ett styrt verktyg följer ytan. Stålmedia i en vibrations- eller trumlingsmaskin arbetar tillsammans med detaljerna i en batch. Läs mer om skillnaden mellan verktygsbaserad kulpolering och ytutjämning med metallmedia.
Välj maskin och separering samtidigt
Stålkulor och andra metallmedia förekommer i både vibrationsbaserad ytbehandling och roterande trumling, men kompatibiliteten beror på mediets form, massa, maskinens konstruktion och tillverkarens instruktioner. Produktinformationen ger motstridiga besked om maskintyp: stålkulor uppges fungera i både vibrationsmaskiner och roterande trumlingsmaskiner, samtidigt som användning i vibrationsmaskin avråds på ett annat ställe. Bekräfta därför den specifika medieprodukten med maskinleverantören och utvärdera rörelse, kontaktbelastning och separation på ett representativt prov. Om ett magnetiskt system eller magnetiska stift övervägs ska det bekräftas för den specifika kombinationen av maskin, mediekvalitet och detaljgeometri. Små media, hålrum och gängor kräver en plan för separation och kontroll av kvarvarande bitar.
Stålmedia beskrivs ibland som långlivat eller icke-förbrukande, men form och dimension kan förändras och ytan kan påverkas av drift och korrosion. Följ mediets skick och processresultat över tid. Hastighets-, livslängds- och kostnadsjämförelser kräver samma provvillkor och definierade mätkriterier.
Välj trumlingsmedia efter bearbetningssteget
En detalj kan behöva flera steg, exempelvis gradning följd av rengöring eller ytutjämning. Utgå från processmålet i varje steg och kontrollera att media inte ändrar kritiska mått, kanter eller funktionella ytor.
| Medietyp | Steg att utvärdera | Kontrollera på ståldetaljen |
|---|---|---|
| Keramiska slipkroppar | Gradning, borttagning av ytdefekter eller utjämning när slipverkan behövs. | Repor, kantavrundning, dimensioner och eventuell korrosion efter våtprocess. |
| Plastmedia | Ytutjämning eller lättare bearbetning som provalternativ efter ett grövre steg. | Mediets faktiska slipkorn och slitage, restmaterial samt ytresultat på aktuell stålkvalitet. |
| Porslinsmedia | Rengöring eller polering kan utvärderas med lämplig kvalitet och processvätska. | Slipverkan i den aktuella kvaliteten, ytskador, rester och kompatibilitet med efterföljande steg. |
| Stålmedia | Ytutjämning eller polering när detaljen tål upprepad kontakt. | Slagmärken, vikt och kontaktbelastning, korrosionsrisk samt separering. |
Medietypen ensam förutsäger inte resultatet. Form, dimension, kvalitet, maskinrörelse, batch och processvätska påverkar tillsammans utfallet. Läs mer om keramiska slipkroppar och plastmedia.
Processvätska och rengöring ingår i valet
Vid våt bearbetning kan processvätskan påverka rengöring, medieflöde och hanteringen av partiklar. Välj den efter metall, media och efterföljande ytbehandling. Planera sköljning och torkning så att vatten eller rester inte blir kvar i hålrum. Följ aktuell produktspecifikation och prova processen innan serieproduktion. Se även vår översikt över processmedel för massbearbetning.
Storlek, tolerans och emballage
Äldre produktinformation anger 1 mm som minsta tillverkade storlek och större storlekar på begäran. Den nämner också både ±0,25 mm och ±0,01 mm, samtidigt som vissa former undantas från den snävare toleransen. Uppgifterna är inte en komplett aktuell produktspecifikation: begär därför måttritning och tolerans för den exakta formen och dimensionen. Minsta användbara storlek beror dessutom på detaljens öppningar och separeringsmetod.
Som historiska emballageexempel nämns dubbla PP-påsar samt kartong eller stålfat på begäran. Bekräfta material, vikt per kolli, pallmängd, märkning och transportvillkor i offerten. En äldre smyckesblandning med 40 % diagonaler, 40 % kulor och 20 % stift ingår också i ett äldre exempel; den återges inte som en rekommenderad standardblandning.
Planera provningen
- Ange grundmaterial, legering, hårdhet, beläggning och nuvarande ytstatus.
- Markera hål, spår, kanter, öppningar och kritiska mått på ritningen.
- Specificera om målet är lyster, rengöring, lätt gradning eller en annan yteffekt.
- Dokumentera maskin, mediesort, form, dimension, mängd, processvätska och cykel.
- Kontrollera ytkvalitet, fastnade medier, mått, färgförändring och eventuell korrosion efter provet.
- Upprepa provet med representativa detaljer innan resultatet används för serieproduktion.
Uppgifter inför offert eller prov
För en relevant bedömning: skicka ritning eller tydliga bilder, material- och ytbehandlingsspecifikation, processmål, batchstorlek, maskintyp samt de minsta öppningar där media inte får fastna. Ange om provet även ska omfatta sköljning, torkning och separation. Be om skriftlig bekräftelse av mediets kvalitet, dimensionstolerans, magnetiska egenskaper, emballage och leveransvillkor för den aktuella offerten.
Vanliga frågor
Frågor om stålmedia
När är stålmedia ett alternativ till keramiska slipkroppar?
Stålmedia kan utvärderas för polering med stålkulor, rengöring eller lätt kantbearbetning och detaljen tål upprepad kontakt. Keramiska slipkroppar används när processen behöver tydlig abrasiv avverkning. Jämför resultat, mått och kantpåverkan på samma typ av detalj.
Vilken stålkvalitet ska jag välja?
Börja med krav på korrosion, magnetisk separation, rengöring och efterföljande process. AISI-beteckningar i en produkttext ersätter inte materialcertifikat. Begär aktuell materialspecifikation och prova med den faktiska detaljen och vätskan.
Är alla typer av stålmedia magnetiska?
Nej, magnetiska egenskaper beror på stålkvalitet och produktens tillstånd. Om magnetisk separation eller magnetiska stift är viktiga, bekräfta egenskapen för den erbjudna medieprodukten och den aktuella maskinen.
Kan stålmedia användas på mässing eller nickelpläterade detaljer?
Det kan vara ett alternativ att prova, men upprepad kontakt kan påverka mjukare material, beläggning och yta. Kontrollera färgförändring, repor, dimension och skikt efter processen; fastställ separat kompatibilitet för varje material och ytbehandling.
Måste kolstålsmedia torkas efter våtprocess?
Kolstålsmedia är känsligare för korrosion än vissa rostfria kvaliteter. Rengöring, fullständig torkning och lämplig förvaring kan därför behövas. Följ medieleverantörens instruktioner och kontrollera om ett korrosionsskydd är kompatibelt med nästa processteg.
Vilka uppgifter behövs för att begära stålmedia?
Ange detaljmaterial och ytbehandling, processmål, kritiska mått, minsta hål och spår, önskad medieform och storlek, maskintyp samt våt eller torr drift. Be även om aktuell materialspecifikation, tolerans och förpackningsvillkor.
Vilka storlekar och toleranser finns?
Tillgängliga mått och toleranser beror på medieform och produkt. Äldre produktinformation anger både ±0,25 mm och ±0,01 mm utan att tydligt ange vilken tolerans som gäller för varje form. Be om en aktuell, form- och storleksspecifik ritning eller toleransbekräftelse.
Vilket emballage erbjuds?
I äldre produktinformation nämns dubbla PP-påsar samt kartong eller stålfat på begäran. Bekräfta förpackningsmaterial, nettovikt, pallupplägg och eventuell märkning i den aktuella offerten.
Finns det ett standardrecept för smycken?
Källan beskriver en historisk blandning med diagonaler, kulor och stift, men den ska inte behandlas som ett universellt recept. Smyckets material, geometri, infattningar och önskad glans kräver ett representativt prov.
Kan stålmedia användas vid både våt och torr bearbetning?
Äldre produktinformation nämner både våt och torr bearbetning, men också att maskinutrustningen kan skilja sig åt. Kontrollera att just mediet och maskinen är avsedda för den valda processen. Vid våt bearbetning behöver sköljning och torkning planeras; vid torr bearbetning måste damm och rester hanteras.
Hur lång tid tar en cykel med stålmedia?
Ett äldre exempel med mässingsdetaljer anger 2–4 timmar, men saknar uppgifter om last och godkännandekriterier. Se tiden som ett historiskt leverantörsexempel och fastställ cykeln genom prov med den aktuella detaljen.
Hur mycket stålmedia behövs per batch?
Äldre produktuppgifter innehåller olika fyllnads- och blandningsförhållanden, utan en tydlig och konsekvent definition av vikt, volym eller provvillkor. Använd inte dessa värden som ett generellt recept. Följ aktuell maskinmanual och dokumentera mängden i en representativ provkörning.
Behöver stålmedia rengöras före bearbetning?
Kontrollera om mediet innehåller damm, olja eller rester från lagring och tidigare körningar. Följ leverantörens rengöringsanvisning och bedöm om sköljning behövs för att undvika överföring till detaljen. Kontrollera färg och yta efter ett prov; använd inte ett rengöringsmedel utan att verifiera materialkompatibiliteten.