
Fyra nivåer av skärverkan
Tillverkaren listar kraftig, medelhög, lätt och polerande utan materialavverkning/polering. Benämningarna är kvalitetsklasser, inte standardiserade Ra-värden; kontrollera aktuell skärklass mot datablad.
Processmedia · Keramiska slipkroppar
Keramiska slipkroppar består av bundna slipkorn, ofta aluminiumoxid, och används för materialavverkande massbearbetning. Skärklasserna kraftig, medelhög, lätt och polerande utan materialavverkning ger olika skärverkan. Välj media utifrån grad, material, detaljgeometri, ytkrav och risk för att media fastnar; det faktiska ytresultatet beror även på maskin, processvätska och cykel.
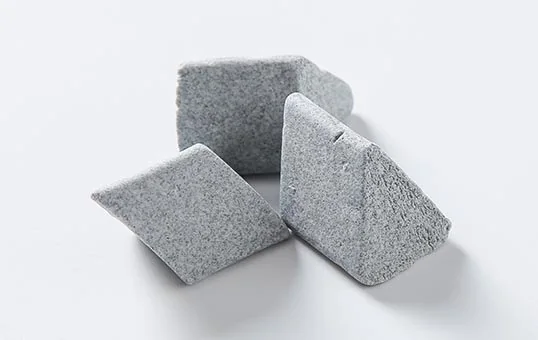
Keramiska slipkroppar består av bundna slipkorn, ofta aluminiumoxid, och används för materialavverkande massbearbetning. Skärklasserna kraftig, medelhög, lätt och polerande utan materialavverkning ger olika skärverkan. Välj media utifrån grad, material, detaljgeometri, ytkrav och risk för att media fastnar; det faktiska ytresultatet beror även på maskin, processvätska och cykel.
Tillverkaren listar kraftig, medelhög, lätt och polerande utan materialavverkning/polering. Benämningarna är kvalitetsklasser, inte standardiserade Ra-värden; kontrollera aktuell skärklass mot datablad.
Triangel, cylinder, kon, ellips, stjärna, kil, pyramid och kula förekommer. Formen påverkar åtkomst och separation; prova så att media inte fastnar.
Keramiska slipkroppar kan innehålla aluminiumoxid i en keramisk bindning. De kan utvärderas på stål, rostfritt stål, aluminium, mässing, titan, gjutjärn och styv plast, men kompatibiliteten måste verifieras för varje detalj.
| Egenskap | Produktuppgift |
|---|---|
| Slipmedel | Aluminiumoxid (brun korund) i keramisk bindning |
| Skärklasser | Kraftig, medelhög, lätt och polerande utan materialavverkning |
| Former | Triangel, cylinder, kon, ellips, stjärna, kil, pyramid och kula |
| Angivna arbetsstycksmaterial | Stål, rostfritt stål, aluminium, mässing, titan, gjutjärn och styv plast |
| Angiven processtyp | Våt massbearbetning med processvätska |
| Angivna maskintyper | Vibrationsmaskin, centrifugal skivmaskin och centrifugaltrumma |
| Storlek och specifik skärklass | Välj efter detaljgeometri och krav; bekräfta aktuell produktklassning i datablad |
Benämningar och användningsbeskrivningar är tillverkarens produktkategorier. De anger inte ett garanterat ytresultat eller en standardiserad skärhastighet. Prova med representativa detaljer och kontrollera grad, ytkvalitet, kritiska mått, mediaförlust och separation.
Metall- och styva plastdetaljer som tål den valda slipverkan och batchprocessen. Ett representativt prov behövs för att bedöma resultatet på era detaljer.
Teknisk förfrågan
Beskriv detaljens material, mått, geometri och önskat processresultat. Då blir det lättare att bedöma vilken information som behövs för nästa steg.
Vanliga frågor
En vinkelskuren yta kan ge en annan kontakt mot urtag och vinklar än en rakskuren form. Det kan vara relevant för komplex geometri, men avgör inte ensamt om mediet når hela ytan eller går att separera. Prova form och mått mot detaljens faktiska öppningar.
Keramisk media används ofta i våtprocess med flytande processmedel. Typen behöver väljas efter material, skärgrad, rengörings- eller rostskyddsbehov och nästa processteg. Begär aktuellt datablad och följ leverantörens doseringsanvisning.
Media slits och kan ändra storlek. Följ dimension, sprickor, avverkning, ytresultat och risk för att mindre delar fastnar. Byt eller fyll på när mediet inte längre klarar processens kontrollkriterier; någon generell livslängd kan inte anges utan drift- och kassationsdata.
Det beror på legering, yta och tillåten avverkning. Kraftigare eller medelhög skärverkan kan ge repor eller märken på mjukare aluminiumdetaljer. Prova en lättare skärgrad eller ett alternativt media på representativa detaljer och kontrollera mått och yta.
Leverantörens guide anger 3:1–5:1 i volym som ett möjligt startintervall för keramisk media. Det är inte ett fast recept: detaljernas vikt, geometri, risk att haka i varandra och önskad rörelse påverkar fyllnadsgraden. Bekräfta beräkningsbasen och jämför prov med dokumenterad last.
Kontrollera om detaljer kan staplas eller haka i varandra och om media håller dem åtskilda. En ändrad mediemängd, mindre batch eller annan medieform kan provas, men garanterar inte skadefri bearbetning. För känsliga delar kan fixturerad bearbetning vara ett alternativ att utvärdera.
Ange material, mått, utgångsyta, önskat Ra-värde och maskintyp i förfrågan. Leverantören kan då bekräfta om ett prov finns tillgängligt och vilka villkor som gäller; kostnadsfrihet och provupplägg är inte fastställda här.
Tekniska underlag
Produktens egenskaper, mått, kvaliteter, konfiguration och leveransuppgifter ska verifieras mot aktuell dokumentation. Ange gärna material, ritning och mål för ytkvalitet vid förfrågan.
Visa produktinformation på engelska
Fler alternativ
Jämför produkter inom processmedia utifrån era detaljer och processkrav.
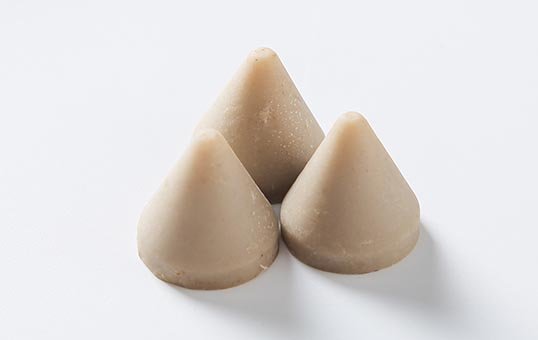
Plastmedia med aluminiumoxid i en polyesterbas används för lätt till måttlig gradning och ytutjämning. Den lägre medievikten kan vara ett alternativ för aluminium, mässing, koppar och pressgjutna detaljer som riskerar märken av tyngre keramiskt media. Medieform och storlek måste väljas efter detaljens hål, spår och urtag så att media når ytan utan att kilas fast.
Läs om produkten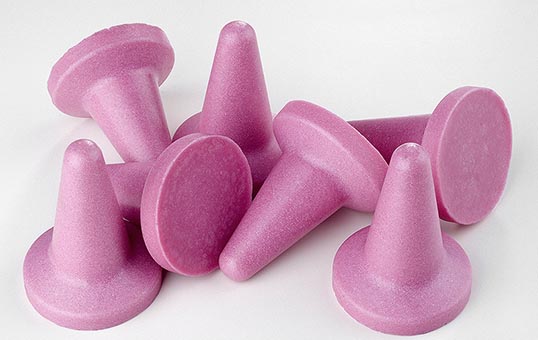
CX är en plastbaserad slipmedia av polyesterharts med tillsatt slipmedel. Leverantörens sida anger två storlekar, 40 × 50 mm och 50 × 60 mm, för bearbetning av detaljer med djupa hål, smala spår och svåråtkomliga ytor. Den jämförande produkttexten beskriver mediet som lättskärande i förhållande till keramisk media och nämner aluminium, mässing och Zamak 3 som exempel. Val av storlek, processvätska och ytresultat måste verifieras med den faktiska detaljen.
Läs om produktenBeskriv material, geometri, batch och kvalitetskrav.
Skicka en förfrågan →