
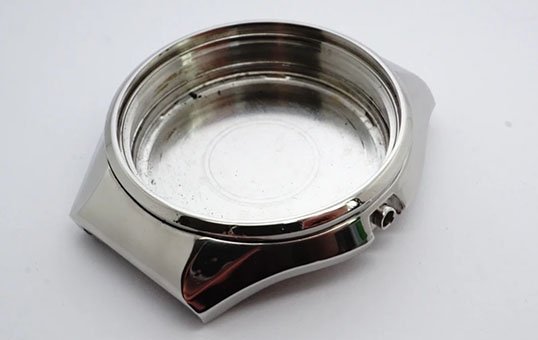
Rostfritt stål
Ange stålkvalitet och om ytan ska vara borstad, matt eller blank. Kontrollera att bearbetningen inte förändrar borstbild, boettens kantprofil, gängor eller tätningsspår.
Små precisionskomponenter
Klockboetter har synliga ytor, öppningar och tätningsområden som kan kräva olika behandling. Definiera rengöring, ytutjämning och polering som separata mål och ange vilka ytor som inte får förändras.
Planera processvalet →
Material och tillverkningssätt
Samma process ger inte samma resultat på olika material eller geometrier. Använd exemplen som underlag för provplanering, inte som en generell maskinrekommendation.
Ange stålkvalitet och om ytan ska vara borstad, matt eller blank. Kontrollera att bearbetningen inte förändrar borstbild, boettens kantprofil, gängor eller tätningsspår.
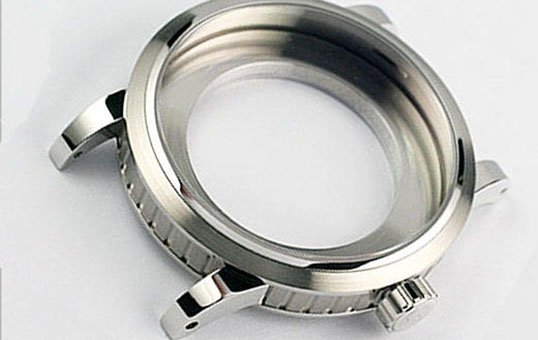
Specificera ytkvalitet och tillåtna måttförändringar. Bedöm media, fixtur och processvätska med ett prov; kontrollera både synliga ytor och kontaktpunkter.
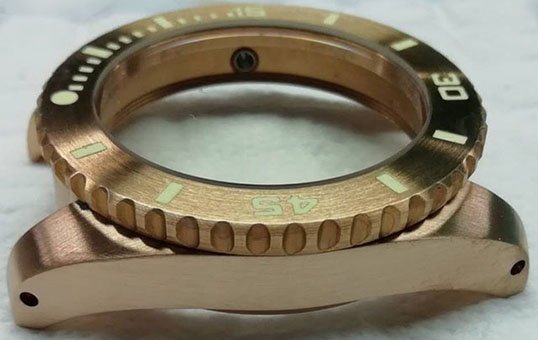
Legering och befintlig ytkaraktär påverkar hur boetten bör behandlas. Jämför processalternativ med en representativ detalj och kontrollera resultatet efter rengöring.
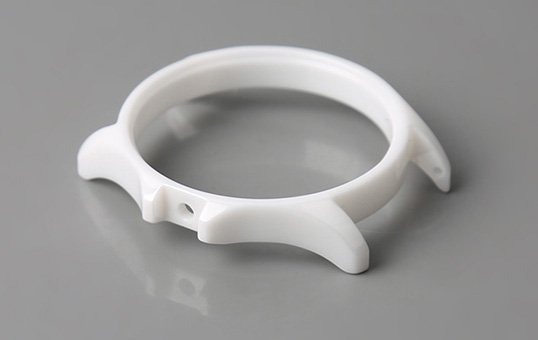
Keramiska boetter kan vara känsliga för slag och kantbelastning. Utvärdera mediets form, rörelsen i arbetsbehållaren och risken för flisor eller sprickor.
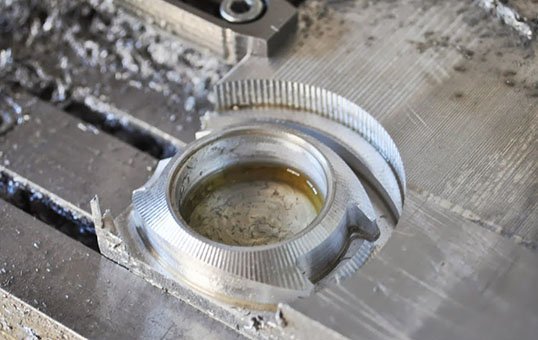
Bearbetningsspår och skarpa kanter kan vara avsiktliga. Fastställ vilka spår som får reduceras och kontrollera materialavverkning mot ritning och måttkrav.
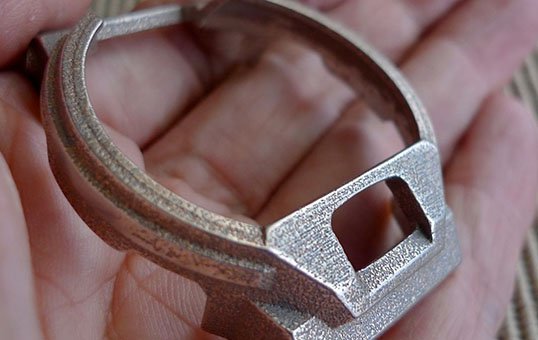
Utgångsytan kan skilja sig från en maskinbearbetad yta. Separera vid behov stödavlägsning, rengöring och ytutjämning som olika steg; kontrollera porer och öppningar efter provet.
Rita ut tätningsytor, gängor, öppningar, kanter och dekorativa detaljer. Ange också vilka områden som ska vara borstade, matta eller blanka. Glas, packning, krona och andra monterade delar kan behöva demonteras eller skyddas så att de inte utsätts för media eller processvätska.
| Metod | Kan utvärderas när | Kontrollera särskilt |
|---|---|---|
| Manuell polering | Enstaka ytor eller lokala märken behöver behandlas separat. | Variation mellan operatörer, åtkomst till kanter och påverkan på befintlig ytstruktur. |
| Vibrationsbearbetning | Boetterna kan köras i batch och rörelsen ger åtkomst till de ytor som ska bearbetas. | Kontakt mellan boetter, märken på kanter och media som fastnar i öppningar. |
| Centrifugaltrumling | Ytutjämning eller polering behöver jämföras under andra rörelse- och belastningsförhållanden. | Processbelastning, separation, dimensionsförändring och detaljens ytbeläggning. |
| Dragbearbetning | Boetterna kan fixtureras för att begränsa direkt kontakt mellan detaljer. | Fixturens kontaktpunkter, mediets åtkomst och om fixturspår eller ändrad ytresultat kan accepteras. |
Fixturering kan begränsa kontakt mellan boetter, men garanterar inte ett skadefritt ytresultat. Kontrollera fixtur, rörelse och provresultat för varje boettmodell. Jämför även manuell bearbetning med batchprocess om volym, repeterbarhet eller arbetsinsats är viktiga krav.
Leverantörens engelskspråkiga produktunderlag ger följande material- och metodexempel. De kan användas för att planera jämförande prov, men bekräftar inte att metoden passar en viss boett. Även legering, ytbehandling, detaljens värde och tillåtna måttförändringar behöver vägas in.
| Boett eller tillverkningssätt | Leverantörsexempel att utvärdera | Kontrollera i provet |
|---|---|---|
| Rostfritt stål eller titan | Dragbearbetning med individuell fixturering, särskilt när direkt kontakt mellan boetter behöver begränsas. | Fixturens kontaktpunkter, borstbild, kanter, mått och om alla avsedda ytor nås. |
| Brons | Centrifugaltrumling som alternativ för batcher där cykel och resultat ska jämföras med vibrationsbearbetning. | Legering, ytans färg och struktur, kontaktmärken samt rengöring efter bearbetningen. |
| Keramisk boett | Vibrationsbearbetning med media som utvärderas särskilt för boettens skörhet. | Flisor, sprickor och kantbelastning; kör ett representativt prov och kontrollera hela detaljen. |
| Maskinbearbetad boett | Vibrationsbearbetning kan provas för rengöring eller ytutjämning när de ursprungliga bearbetningsspåren får påverkas. | Vilka spår och kanter som är avsiktliga samt tillåten avverkning och måttförändring. |
| 3D-printad boett | Centrifugaltrumling eller vibration kan jämföras; avdelade arbetsfack kan utvärderas om delarna behöver hållas isär. | Utgångsyta, porer, kanter, medieåtkomst, separation och risk för kontakt mellan detaljer. |
Boetter av guld och silver förekommer också. Ange legering och eventuell beläggning separat: en metod som fungerar på massivt material är inte automatiskt lämplig för en förgylld eller annan ytbehandlad boett. Se även våra sidor om polering av smycken och silverpolering.
Plastmedia, keramisk media och organiska medier, till exempel valnötsskal, har olika egenskaper. Mediets form och kornighet påverkar kontakt och åtkomst, men materialnamnet ensamt avgör inte resultatet. Kontrollera även processvätska, temperaturutveckling, rengöringsbehov och om media kan bli kvar i hålrum. Håll olika medietyper åtskilda under provningen så att resultatet går att jämföra.
Jämför ett steg i taget. Ändra inte media, processvätska, last och cykeltid samtidigt, eftersom det gör resultatet svårt att tolka. Dokumentera boettmodell, material, ytbehandling, fixtur, maskininställning och kontrollresultat för varje prov. För belagda boetter ska ytbehandlarens specifikation styra om mekanisk bearbetning alls är lämplig.
| Steg | Planera | Kontrollera |
|---|---|---|
| Förberedelse | Avgör om glas, packningar, krona och andra delar ska demonteras eller skyddas före processen. | Dokumentera monteringsstatus och vilka ytor som får komma i kontakt med media eller vätska. |
| Separation | Välj en tömnings- och separeringsmetod som passar boettens öppningar och mediets storlek. | Kontrollera att inga mediebitar fastnar i gängor, hålrum eller tätningsspår. |
| Rengöring | Ta bort processvätska och rester med en metod som är kompatibel med boettmaterial och ytbehandling. | Inspektera öppningar och invändiga utrymmen efter rester. |
| Torkning och slutkontroll | Välj torkning efter boettens geometri och material; vätska kan bli kvar i små hålrum. | Kontrollera torrhet, renhet, ytkvalitet, tätningsytor och kritiska mått innan montering. |
Beskriv om målet är matt, satinliknande, borstad eller blank yta och vilka områden som ska uppfylla respektive krav. Inspektera tätningsspår, gängor, kantprofil och dekor efter provet. Mät kritiska mått före och efter bearbetning och kontrollera att partiklar och vätska inte finns kvar i öppningar eller vid tätningar.
Se även vägledningen om efterbearbetning av 3D-printade detaljer, bearbetning av ringar och smycken, dragbearbetningsmaskiner och val av processmedia.
Vanliga frågor
Det beror på repornas djup, materialet och hur mycket material som får avverkas. Polering förändrar ytan och kan påverka kanter, mått och borstade mönster. Definiera därför acceptanskriterier och prova på en representativ boett innan processen fastställs.
Inte nödvändigtvis. En missfärgning kan bero på smuts, slitage eller en skadad ytbeläggning. Mekanisk polering kan avlägsna eller förändra beläggningen; kontrollera ytbehandlingens specifikation och låt en kvalificerad ytbehandlare bedöma eventuell ny beläggning.
Valet beror på boettens material, ytkrav, öppningar och vilka ytor som tål kontakt. Prova media och processvätska på en representativ detalj. Blanda inte olika medietyper eller processmedel utan att kombinationen har verifierats.
Det finns ingen cykeltid som gäller för alla boetter. Fastställ tiden genom provkörning med samma material, maskin, media, last och inspektionskriterier som i den planerade processen.
Batchbearbetning kan vara möjlig om boetternas geometri, last och processrörelse tillåter det. Kontrollera risk för detaljkontakt, märken, fastnat media och variation mellan delar i provbatchen. Fixturbaserad bearbetning kan utvärderas när direkt kontakt behöver begränsas.
Ange material och tillverkningssätt, boettens mått och nuvarande ytkvalitet, vilka komponenter som redan är monterade, batchstorlek samt kritiska ytor och toleranser. Bifoga gärna ritning, bilder och önskat acceptanskriterium.
Manuell bearbetning kan vara relevant för enstaka, lokala ytor eller när åtkomsten kräver separat behandling. Batchprocesser kan utvärderas för återkommande detaljer, men jämnhet och kapacitet måste verifieras för boettens geometri, fixturering, media och kontrollplan. Jämför godkänd yta, arbetstid och kassationsrisk på samma detaljtyp.
Utgå inte från att en belagd yta tål abrasiv bearbetning. Ett tunt eller slitet skikt kan förändras eller avlägsnas, och ombeläggning kräver kontroll av basmaterial, mått och skiktspecifikation. Låt en kvalificerad ytbehandlare bedöma boetten och prova endast enligt en överenskommen metod.
Blanda inte olika medier eller processvätskor i ett jämförande prov utan att först ha verifierat kombinationen. Kör separata prov så att påverkan på yta, rengöring och rester går att bedöma och dokumentera.
Nästa steg
Material, ytkrav och komponentens monteringsstatus hjälper till att bedöma vilka prover och kontroller som behövs.
Skicka en teknisk förfrågan →