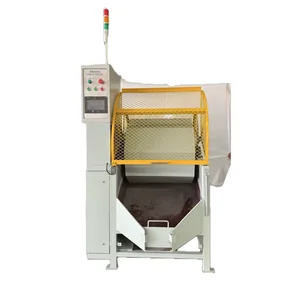
Axlar kan vara långa, smala eller ha flera bearbetade steg. Processen ska nå avsedda ytor och samtidigt skydda lagerlägen, spår, gängor och måttkritiska sektioner.
Dokumentera axelns totallängd, diameter, material och eventuella titan- eller specialstålslegeringar. Långa detaljer kan kräva särskilt stöd eller matning för att inte böjas eller slå mot andra komponenter.
Skydda passningar och lagerlägen
Markera ytor med snäva toleranser och ange om målet är gradning, ytrengöring eller polering. Mediaåtkomst till längsgående spår och tvärhål behöver provas utan att påverka passytor eller rakhet.
Mät ytresultat och dimensioner
Välj mätmetod utifrån ritningskrav. Kontrollera kritiska diametrar och ytjämnhet före och efter provbearbetning och dokumentera medieflöde och inställningar.
Axeltyper med olika förutsättningar
Axlar kan vara exempelvis transmissionsaxlar, titanaxlar, axlar av stål för motorsport, mekaniska axlar, kugghjulsaxlar eller aluminiumaxlar. Material och användning påverkar vilka ytor som behöver bearbetas och vilka krav som gäller för passning, rakhet och ytjämnhet. Behandla därför inte alla axeltyper som samma processfamilj.
Axeltyp
Processunderlag
Kontrollpunkter
Transmissionsaxel
Totallängd, stödpunkter, splines, tvärhål och passytor.
Rakhet, lagerlägen och att media inte blir kvar i spår eller hål.
Kugghjulsaxel
Tandprofil, geometri mellan axeltappar och ytor som ska maskeras.
Ingreppsytor, kritiska diametrar och eventuell påverkan på kanter.
Titanaxel
Legering, utgångsyta och krav på ytresultat eller efterföljande behandling.
Mått, ytkvalitet och kompatibilitet mellan media och processvätska.
Axel av stål för motorsport
Materialspecifikation, värmebehandling och funktionella ytor.
Passningar, geometri och ytkrav enligt ritning; utseende bekräftar inte livslängd.
Aluminiumaxel
Legering, väggtjocklek, stödbehov och känslighet för kontaktmärken.
Ytskador, måttförändring och renhet efter våt eller torr process.
Jämför utrustning för långa detaljer
En linjär vibrationsmaskin eller ett vibrationskar kan vara relevant när långa axlar behöver stöd längs detaljen. Roterande trumma, centrifugaltrumma och centrifugalskivmaskin är ytterligare alternativ att jämföra. De har olika arbetsrörelser och kapacitet; välj inte enbart efter att detaljen kallas lång eller efter en generell rekommendation i marknadstext. Kontrollera arbetsutrymme, detaljens stabilitet, separering och hur kritiska ytor exponeras.
Jämför maskinprinciperna
Utrustning
Fråga vid provplanering
Kontrollera
Runt vibrationskärl
Kan axeln röra sig utan att slå mot andra detaljer eller maskinen?
Stöd, kontaktmärken, spår och separation.
Linjärt vibrationskar eller vibrationsränna
Ryms axelns hela längd och kan den stödjas längs arbetsområdet?
Fri längd, rakhet före/efter och jämn medieåtkomst.
Roterande trumma
Är en långsammare roterande rörelse lämplig för detaljens ytor?
Trummans invändiga mått, slagkontakt, lastning och tömning.
Centrifugaltrumma
Behöver en annan relativ rörelse utvärderas?
Detaljfixering, belastning, kritiska mått och separering.
Tabellen är ett underlag för jämförande prov, inte en rangordning eller kapacitetsgaranti. Kontrollera maskinens aktuella arbetsmått och driftgränser mot tillverkarens dokumentation.
Prova media mot material och geometri
Plastmedia och porslinsmedia kan utvärderas för vissa axlar, men egenskaperna varierar mellan kvaliteter. Jämför vikt, slipverkan, form och storlek mot materialet och ytkravet. Mediets form behöver även passa spår, tvärhål och längsgående geometrier. Prova att media inte fastnar och att det går att separera och skölja bort efter körning. Se vårt sortiment av processmedia och vägledningen om val av slipmedia.
Godkänn ytjämnhet och mått mot ritningen med angiven mätmetod. Ett generellt löfte om ett visst Ra-värde eller en fast processtid kan inte ersätta provresultat på den aktuella axeln.
Vanliga frågor
Ytbehandling och polering av axlar
Hur väljer man process för en lång axel?
Börja med totallängd, diameter, material, stödbehov och vilka ytor som faktiskt ska bearbetas. Kontrollera arbetsutrymme, detaljens stabilitet och hur den kan separeras från media innan maskintyp väljs.
Kan vibrationsbearbetning hålla lagerlägenas mått?
Det går inte att avgöra utan prov. Mät lagerlägen och andra passytor före och efter bearbetning med den metod och tolerans som ritningen anger. Skydda eller maskera ytor som inte får påverkas.
Vilket media passar för axlar i stål eller titan?
Plastmedia och porslinsmedia kan vara kandidater, men materialnamnet räcker inte för att välja. Geometri, gradtyp, önskad ytkvalitet och risk för fastkilning i spår eller hål behöver bedömas i ett prov.
Är centrifugaltrumma och centrifugalskivmaskin samma sak?
Nej. De beskriver olika arbetsrörelser och konstruktioner. Bekräfta arbetskärlets utformning och hur detaljen hålls eller rör sig innan utrustning jämförs.
Kan polering förbättra en axels livslängd eller korrosionsmotstånd?
Ytbehandling kan inte i sig styrka sådana effekter. Bedöm resultatet mot axelns material, funktion, ritningskrav och relevanta prov; dra inte slutsatser om livslängd från utseendet ensamt.
Hur kontrolleras ytjämnhet och renhet efter bearbetning?
Använd ritningens angivna parametrar och mätvillkor, exempelvis Ra om det är specificerat. Inspektera även spår, tvärhål och andra hålrum så att media och processrester har avlägsnats.
Hur jämförs utrustning för långa axlar?
Vibrationskärl och linjära vibrationskar ger olika stöd och arbetsutrymme. Roterande trummor och centrifugaltrummor har andra rörelser och belastningar. Jämför fri längd, stöd, detaljkontakt, mediaåtkomst och separation med en ritning och ett representativt prov.
Kan rost eller korrosion tas bort genom massbearbetning?
En mekanisk process kan förändra korroderade ytor, men resultatet beror på skadans omfattning och tillåten materialavverkning. Kontrollera gropar, minsta diameter, rakhet och ytkrav efter provet. Korrosion som nått kritiska ytor kräver teknisk bedömning; polering återställer inte automatiskt komponentens funktion.
Hur skiljer sig plastmedia från porslinsmedia?
Egenskaperna varierar mellan mediekvaliteter. Jämför vikt, slipverkan, form, storlek och risk för fragmentering mot axelns material och ytmål. Begär specifikation för det aktuella mediet och kontrollera resultatet i prov.
Vilket är minsta beställningsantal för axelpoleringsutrustning och media?
Den arkiverade leverantörssidan anger att en maskin kan beställas och nämner 500 kg som minsta order för media. Uppgifterna är inte bekräftade för aktuellt sortiment; kontrollera minsta order, mediekvalitet och eventuell anpassning i den skriftliga offerten.
Hur lång är tillverkningstiden för en axelpoleringsmaskin?
Den äldre sidan anger 15–20 dagars tillverkning och nämner omedelbar avsändning om en maskin finns i lager. Det är inte en aktuell leveransbekräftelse. Begär en tidsplan för den offererade modellen, eventuell konstruktion, provning och transport.
Vilka betalningsvillkor gäller för beställning?
Ett äldre betalningsexempel anger 30 procent i förskott och resterande belopp före avsändning. Det är ett historiskt exempel, inte ett aktuellt avtal. Kontrollera betalningsplan, valuta och milstolpar i den bindande offerten och orderbekräftelsen.
Planera ytbehandling av axlar
Ritning, material, längd och kritiska lagerlägen är viktiga inför processbedömningen.