
Aluminiumpropellrar
Kontrollera bladens kanter, ytbeläggning och profil. En provprocess behöver visa att media inte ger märken eller oönskad avverkning på de tunna bladpartierna.
Marina komponenter
Propellerns diameter, bladprofil, stigning och material påverkar hur den kan hanteras. Bestäm först om målet är rengöring, gradning eller ytkvalitet och vilka kontroller som ska bekräfta att blad och nav fortfarande uppfyller sina krav.
Jämför processalternativ →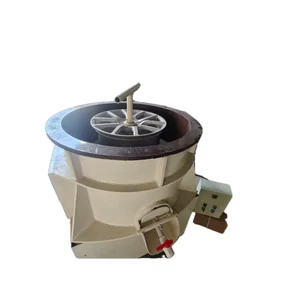
Material och komponenttyp
Propellrar i samma storlek kan skilja sig i legering, beläggning och geometri. Håll därför inte olika varianter i samma provfamilj utan att först bedöma skillnaderna.
Kontrollera bladens kanter, ytbeläggning och profil. En provprocess behöver visa att media inte ger märken eller oönskad avverkning på de tunna bladpartierna.
Bekräfta exakt legering och ytstatus. Nav och blad kan ha olika kontakt- och krav på ytresultat; fastställ om oxidation eller patina ska avlägsnas eller bevaras.
Tyngd och geometri påverkar maskinval och hantering. Kontrollera kontaktmärken, kanter, ytkvalitet och renhet, i stället för att använda glans som enda godkännandekriterium.
Klargör om detaljen faktiskt är en propeller eller en propelleraxel. De är olika komponenter och får inte blandas ihop i underlag, fixtur eller provplan.
Små dimensioner gör orientering, separation och fixturering viktiga. Prova enskilt eller i en definierad detaljfamilj och kontrollera deformation och sammanhakning.
De kan likna propellrar men har annan geometri och funktion. Bedöm dem som en separat applikation och utgå från respektive detaljspecifikation.
| Utrustning | Processprincip | Kontrollera före prov |
|---|---|---|
| Hjulvibrationsmaskin | Propellern bearbetas i en vibrerande arbetsbehållare tillsammans med media. | Propellerdiameter, arbetsmått, bladens stöd, intern separation och kontaktmärken. |
| Dragbearbetningsmaskin | Propellern hålls i en fixtur medan media rör sig i arbetsbehållaren. | Fixturens stödytor, rotationsutrymme, bladprofil, kontaktkrafter och lastning. |
| Annan vibrationsmaskin | Batchrörelse för detaljer som passar behållarens form och separation. | Arbetsutrymme, detaljkontakt, orientering, separation och inspektionsåtkomst. |
Välj utrustning utifrån propellerns mått och en representativ provdetalj. Kontrollera arbetsmått, hastighetsområde och belastning i specifikationen för den aktuella maskinmodellen. Resultat och processtid behöver verifieras i prov; ytbehandling kan inte garanteras vara skadefri utan bedömning av detalj och uppställning.
Efter en våt process behöver media och propeller separeras och sköljas enligt en metod som passar material och nästa användningssteg. Kontrollera att nav, öppningar och bladkanter är fria från media och processrester före torkning och inspektion. På maskinen bör utlopp och dränering kontrolleras så att små media inte blockerar flödet. Inspektera även arbetsbehållarens infodring och synliga infästningar enligt den aktuella manualen. Smörjning, serviceintervall och byte av slitdelar är modell- och driftberoende; använd tillverkarens anvisningar.
Plastmedia kan vara ett alternativ att prova på aluminium. För rostfritt stål kan exempelvis zirkoniumoxidkulor eller porslinsmedia utvärderas. Valet av media beror på legering, ytbeläggning och om målet är rengöring, gradning eller polering; alternativen är inga universella recept. Kontrollera att mediet når den avsedda ytan och går att avlägsna från nav, hål och springor. Processmedel är inte automatiskt nödvändigt; om det används behöver dosering och materialkompatibilitet verifieras. Läs mer om processmedia, plastbaserade slipkroppar, keramiska slipkroppar och dosering av processmedel.
Dokumentera propellerns identifiering, diameter, stigning, antal blad, material och utgångsskador. Inspektera bladens fram- och bakkant, bladprofil och nav enligt tillämplig metod. Om bearbetningen kan påverka massa eller geometri ska balans och stigning kontrolleras före återmontering. En massbearbetningsprocess ska inte användas för att reparera sprickor eller böjda blad.
Dokumentera bland annat propellerdiameter och stigning enligt tillverkarens data. Se även Propulses guide om propellerstigning för grundläggande information om inställning. Krav och kontrollmetod beror alltid på den aktuella propellern.
Vanliga frågor
Det beror på propellerns diameter, vikt, bladprofil och hur den kan placeras i arbetsbehållaren. En hjulvibrationsmaskin kan vara ett alternativ att utvärdera för vissa mindre propellrar, men kontrollera arbetsmått och aktuell modell. En generell maxdiameter gäller inte för alla maskiner.
En dragbearbetningsmaskin håller detaljen i en fixtur medan media rör sig runt den. Det kan vara värt att utvärdera när propellrarna behöver separeras från varandra. Fixturens stödytor, tillgänglighet, kontaktkrafter och propellerstorlek måste kontrolleras med den faktiska detaljen.
Materialnamnet räcker inte för att välja media. Legering, beläggning, utgångsyta och om målet är rengöring, gradning eller polering påverkar valet. Plastbaserade, keramiska eller porslinsbaserade media kan provas där material och process tillåter det; verifiera resultat och medieseparation på en representativ propeller.
Inte alltid. Behov och typ beror på legering, media, vattenflöde och om målet är rengöring, gradning eller polering. Om processmedel används ska dosering, materialkompatibilitet, korrosionsskydd och efterföljande sköljning bekräftas för den aktuella propellern.
Materialavverkning, ojämn kontakt eller formförändring kan påverka egenskaper som behöver kontrolleras. Dokumentera bladprofil, kanter, nav och relevanta mått före och efter. Balans och stigning ska kontrolleras med den metod som gäller för propellern; ytkvalitet ersätter inte sådana kontroller.
Nej, en ytbehandlingsprocess är inte en generell reparationsmetod. Sprickor, deformation, kraftiga hack eller annan strukturell skada ska bedömas av en kvalificerad propellerverkstad eller enligt tillverkarens instruktioner.
Det finns ingen cykeltid som gäller för alla propellrar. Tiden beror på detalj, maskin, media, last och önskat resultat. Fastställ den genom prov med tydliga godkännandekriterier för den aktuella propellern.
Följ manualen för den aktuella modellen. Kontrollera att utlopp och dränering inte har blockerats av små media, ta bort rester och inspektera arbetsbehållarens infodring, infästningar och synliga fästelement. Smörjning och serviceintervall ska följa maskintillverkarens anvisningar, inte ett generellt tidsintervall.
Planera separation, sköljning och torkning efter propellerns hålrum, nav, legering och efterföljande användning. Kontrollera att media, processvätska och partiklar inte finns kvar på blad eller i öppningar. Välj rengöringsmedel och metod först efter att material och ytbehandling har bekräftats.
Nästa steg
Ange diameter, material, antal blad, stigning, skick och vilka kontrollmetoder som gäller för detaljen.
Skicka en teknisk förfrågan →