
Härdning och materialuppbyggnad
Bekräfta att detaljen är fullt härdad och dokumentera hartstyp, fyllmedel och eventuell fiberarmering. Materialnamnet ensamt räcker inte för att bedöma hur ytan reagerar.
Härdplaster och kompositmaterial
Spolstommar av epoxiharts kan behöva en jämnare yta eller varsam polering efter härdning. Processen ska väljas efter materialuppbyggnad, geometri och krav på utseende och mått.
Planera ett representativt prov →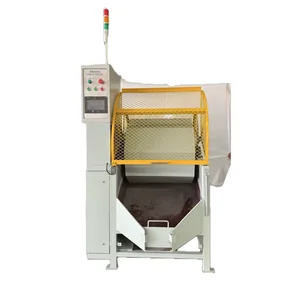
Före processvalet
Epoxihartser och härdplaster kan ha olika egenskaper. Utgå från komponentens specifikation och verifiera processen på representativa detaljer.
Bekräfta att detaljen är fullt härdad och dokumentera hartstyp, fyllmedel och eventuell fiberarmering. Materialnamnet ensamt räcker inte för att bedöma hur ytan reagerar.
Markera tunna väggar, hålrum, hörn och kanter som ska bevaras. Kontrollera om media kommer åt alla avsedda zoner utan att fastna.
Beskriv om målet är lätt utjämning, polering eller förbättrad ytjämnhet. Ange även mått, struktur och synliga områden som inte får förändras.
Planera hur slipdamm, media och processvätska ska avlägsnas. Inspektera även fickor och kanaler där partiklar kan stanna kvar.
Bestäm först om ytan ska jämnas ut, om mindre ojämnheter ska bearbetas eller om den befintliga ytan endast ska poleras. Ange ett synligt eller mätbart acceptanskriterium och markera områden där kantrundning, repor eller materialavverkning inte är tillåten. Ett blankare utseende bekräftar inte i sig att komponentens mått eller materialfunktion är oförändrade.
Mediets skärverkan och form påverkar både ytresultat och åtkomst. Maskinens rörelse, lastens storlek och kontakten mellan komponenterna påverkar också utfallet. Välj därför inte process enbart efter en generell mediebeteckning. Prova en lämplig mediafamilj på en representativ detalj och dokumentera maskin, media, last och processtid.
Ett processprov gäller en komponent med 46 mm diameter och 17 mm höjd. Uppgifterna nedan hör till detta enskilda prov och är inte standardvärden för andra epoxikomponenter.
| Provparameter | Uppgift från processprovet | Förbehåll inför egen provning |
|---|---|---|
| Maskin och rörelse | Centrifugalbearbetning med roterande bottenskiva; 50/60 Hz, beskrivet som full hastighet. | Frekvens är inte ett varvtalsvärde. Bekräfta faktisk skivhastighet, maskinmodell och lastvillkor. |
| Media | Vinkelskuren, mycket fin porslinsmedia. | Exakt produktbeteckning, storlek och slipgrad framgår inte av den tillgängliga beskrivningen. |
| Media i förhållande till detaljer | 3:1. | Det framgår inte om förhållandet avser vikt eller volym. Fastställ definitionen innan jämförelse eller uppskalning. |
| Processmedel och vatten | LC-13, pH 8, beskrivet som milt slipande; vattennivå precis så att massan täcks. | Bekräfta aktuell produkt, koncentration, dosering, materialkompatibilitet och säkerhetsdatablad. |
| Bearbetning och eftersteg | 30 minuters bearbetning, därefter manuell urlastning, sköljning och naturlig torkning. | Kontrollera cykeltid, arbetsmiljö, rengöring och torrhetskrav med aktuell detalj och utrustning. |
Material- och ytbeskrivningen behöver kontrolleras: detaljen anges vara av epoxiplast, samtidigt som ett svart skikt från pressgjutning nämns. Stäm av uppgifterna mot komponentens material och tillverkningssätt. Kravet på spegelblank yta saknar mätvärde och inspektionsmetod; fastställ därför ett eget, mätbart acceptanskriterium för utseende, mått och funktion.
Den arkiverade fallbeskrivningen jämför flera alternativ för samma spolstomme. Observationerna visar varför åtkomst till spår och hål behöver ingå i provningen, men de är inte generella prestandadata för andra detaljer eller medieprodukter.
| Provad media | Observation i det dokumenterade fallet | Begränsning att kontrollera |
|---|---|---|
| Valnötsskalgranulat | Leverantören rapporterade att ytan kunde rengöras, men att granulat fastnade i detaljens spår. | Kontrollera om partiklar kan avlägsnas ur alla öppningar och hålrum efter bearbetning. |
| Plastmedia | I leverantörens exempel valdes polyesterbaserad plastmedia bort eftersom den bedömdes kunna slita på epoxiytan i den aktuella processen. | Bedöm faktisk media, detaljens härdplast och armering tillsammans; antagandet gäller inte varje plastmedia eller epoxikvalitet. |
| Zirkoniumoxidkulor, 2 mm | Kulorna nådde in i mindre områden, men leverantören uppgav att detaljens insida inte blev tillräckligt polerad ens efter en timme i den provade centrifugalskivmaskinen. | Åtkomst till en yta betyder inte att mediet ger önskad bearbetning där. |
| Fin porslinsmedia, cylinder 2,5 × 8 mm | Beskrevs som effektivare än kulorna, men långsam för den invändiga ytan. | Kontrollera åtkomst, cykeltid och resultat på den egna geometrin. |
| Fin porslinsmedia, vinkelskuren triangel 6 × 6 mm | I leverantörens prov nådde mediet djupare och gav viss skärverkan; efter 30 minuter beskrevs detaljens kropp som vit och ren. | Värdena är ett odokumenterat fallutfall, inte recept eller garanti. Bekräfta ytkrav, mått, mediaegenskaper och provvillkor innan val. |
Kontrollera efter provet om ytan har repor, sprickor eller flisning och om tunna sektioner eller kanter har förändrats. Inspektera mått enligt ritning och säkerställ att media och processvätska kan avlägsnas från hålrum och öppningar. Slipning av epoxiplast kan ge damm som är skadligt för luftvägarna; planera arbetet med hänsyn till relevant riskbedömning och Arbetsmiljöverkets vägledning om epoxi.
För att fördjupa processvalet, se våra guider:
Vanliga frågor
Det beror på härdplastens sammansättning, förstärkning, geometri och önskad ytkvalitet. Börja med att bekräfta att komponenten är fullt härdad och prova sedan på representativa detaljer. Resultatet måste bedömas mot ritning och materialkrav.
Markera känsliga kanter, tunna sektioner, passningar och dekorativa ytor före provet. Kontrollera dimensioner och yta efter bearbetning och justera processvalet om media påverkar andra områden än de avsedda.
Det finns inget universellt media för alla epoxikomponenter. Valet beror på härdning, fyllmedel eller armering, mediets abrasivitet, form, storlek och processvätska. Jämför medier med prov och kontrollera både ytkvalitet och partiklar i hålrum.
Blanda inte material i samma batch utan kompatibilitetsprov. Olika komponenter kan kräva olika media och processvätskor, och partiklar kan överföras mellan detaljer. Kontrollera också om komponenterna riskerar att slå mot varandra.
Inspektera ytjämnhet, repor, sprickor, flisning, dimensioner och rester från media eller processvätska. Om detaljen har hålrum eller armerade sektioner behöver även dessa områden omfattas av kontrollen.
Ja. Slipning av epoxiplast kan skapa damm som är skadligt för luftvägarna. Riskbedöm arbetet och följ komponent- och processmedlens säkerhetsinformation samt tillämpliga arbetsmiljökrav.
Nästa steg
Skicka materialdata, ritning och krav på yta, mått och rengöring efter bearbetning.
Skicka en teknisk förfrågan →