
Skilj mellan rengöring, gradning och polering
En ren och jämn utsida betyder inte att en förgasardel är fri från rester i invändiga passager. Definiera separat om målet är att avlägsna smuts, ta bort en grad, jämna ut en yta eller förbättra utseendet. Munstycken, venturis, gängor, tätningsytor och glidpassningar kan ha egna tolerans- och renhetskrav.
Identifiera konstruktion och känsliga zoner
Förgasarkonstruktioner varierar: vissa har flera venturikanaler, nedåtriktat luftflöde, vakuumstyrda delar eller fasta munstycken. Konstruktionens namn räcker inte för att välja process. Använd ritning eller genomskärning för att kartlägga kanaler, öppningar, ventiler och demonterbara komponenter.
- Demontera tätningar, membran, fjädrar och andra känsliga delar när tillverkarens instruktioner kräver det.
- Skydda eller maskera munstycken, gängor och passningsytor om de inte ska bearbetas.
- Bestäm hur media, rengöringsvätska och partiklar ska avlägsnas ur alla kanaler.
- Kontrollera att vald process inte ändrar öppningsmått, tätningsyta eller komponentens funktion.
Välj maskin efter komponent och batch
| Utrustning att utvärdera | Kan passa när | Kontrollera före prov |
|---|---|---|
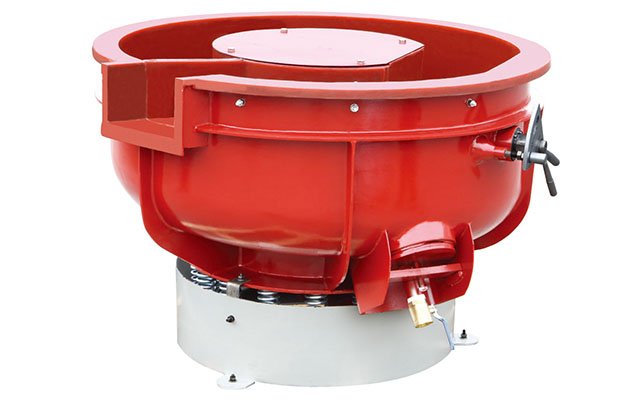
| Vibrationsskål | Mindre komponenter kan röra sig tillsammans med media i en batch. | Kontakt mellan delar, fastkilning, öppningar och hur komponenterna ska separeras. |
| Vibrationsränna eller delat tråg | Längre komponenter eller delar som behöver hållas åtskilda kräver en annan arbetsyta. | Fackens geometri, stöd, åtkomst till ytor och möjlighet att skölja ur passager. |
Maskintypen ska väljas utifrån delens storlek, geometri, batchvolym och kontaktrisk. Om delar placeras i separata fack behöver ni även kontrollera att media fortfarande når ytorna som ska bearbetas.
Maskinval för olika förgasarkomponenter
Följande kombinationer kan fungera som möjliga startpunkter för provning. Förgasarbeteckningen avgör inte maskinvalet: bedöm de demonterade komponenternas mått, material, öppningar, batch och funktionskrav innan ni bestämmer process.
| Komponent eller konstruktion | Utrustning att utvärdera | Vad som måste verifieras |
|---|---|---|
| Förgasardelar med flera venturikanaler | Vibrationsskål för mindre demonterade komponenter. | Att media når avsedda ytor utan att fastna i kanaler eller munstycken. |
| Fallförgasare (downdraft) med känsliga komponenter | Delat vibrationskar föreslås för att hålla delar åtskilda. | Att avdelare minskar delkontakt och att media fortfarande når bearbetningsytorna. |
| Konstantvakuum- eller konstantchokeförgasare | Vibrationsskål eller vibrationskar beroende på detaljstorlek och batch. | Vilka komponenter som demonteras och om ventiler, membran och passningar är skyddade. |
| Förgasardelar med fasta munstycken | Vibrationsskål nämns för mindre komponenter. | Munstyckenas öppningsmått, renhet och fullständig borttagning av media efter körning. |
Detta är sammanfattade leverantörsexempel, inte validerade maskinrecept för alla förgasare. Bevara maskinbearbetade ytor och toleranser och fatta beslut först efter prov och funktionskontroll.
Prova media utan att förutsätta en viss effekt
Porslinsmedia och plastmedia kan utvärderas. Den faktiska bearbetningseffekten beror på kvalitet, form, storlek, maskinrörelse och processvätska. Jämför media på en representativ del och kontrollera om den avsedda rengöringen eller ytkvaliteten uppnås utan att kanter, toleranser eller beläggningar påverkas.
Små media kan fastna i munstycken och kanaler, medan större media kanske inte kommer åt trånga ytor. Testa både passage och återvinning av media efter körning. Sköljning, filtrering och inspektion behöver ingå i processplanen.
Verifiera renhet och funktion efter bearbetning
- Dokumentera material, ytbeläggning, konstruktion och alla kritiska öppningar.
- Definiera vad som ska avlägsnas och vilka ytor eller mått som måste förbli oförändrade.
- Prova en liten, representativ batch med valda media och processförhållanden.
- Inspektera kanaler, munstycken, gängor och tätningsytor efter rengöring och torkning.
- Kontrollera att inga media eller processrester finns kvar och utför funktionskontroller enligt komponentens specifikation.
Ingen cykeltid eller mediestorlek gäller alla förgasardelar. Fastställ parametrarna genom prov och dokumentera maskininställning, media, processvätska och kontrollresultat. Kontrollera maskinens märkskylt och datablad för aktuell elanslutning; låt behörig elektriker verifiera installationen.
Jämför batchbearbetning med manuell polering
Handpolering kan ge operatören direkt åtkomst till en lokal yta, medan en vibrationsprocess kan behandla flera lämpliga detaljer i en batch. Det ena arbetssättet är inte automatiskt snabbare eller mer kostnadseffektivt: räkna in demontering, handpåläggning, lastning, separation, rengöring, inspektion och eventuell omarbetning. Leverantörens påståenden om produktivitet och tidsbesparing saknar jämförbara försöksdata.
För en teknisk bedömning behövs material, ritning eller genomskärning, kritiska hålmått och renhetskrav. Läs om vibrationsmaskiner för ytbehandling, val av massbearbetningsmetod, separation av media och detaljer och behandling av känsliga detaljer. Planera en provbearbetning med tydliga krav innan serieprocessen fastställs.