
Huvuden i titan
Titanhuvuden kan vara värdefulla och ha synliga ytor. Bedöm fixturering och media på en representativ detalj, med särskild kontroll av kontaktmärken och kanter.
Sport- och fritidskomponenter
Golfklubbhuvuden, skaft och grepp skiljer sig i material, geometri och ytkrav. Definiera om målet är rengöring, gradning eller polering och markera de ytor som måste behålla sin profil och ytresultat.
Jämför processalternativ →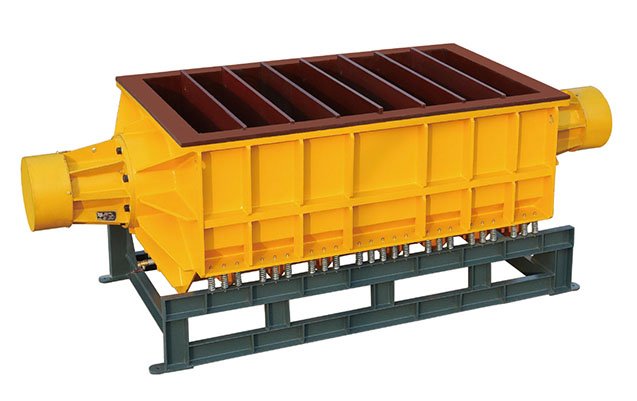
Klubbtyp och material
Klubbans delar kan kräva olika arbetsmetoder. Exemplen nedan är utgångspunkter för provning, inte generella maskinrekommendationer.
Titanhuvuden kan vara värdefulla och ha synliga ytor. Bedöm fixturering och media på en representativ detalj, med särskild kontroll av kontaktmärken och kanter.
Material och tillverkning varierar mellan modeller. Bedöm huvud, skaft och grepp separat; kontrollera att media når avsedda områden utan att påverka passningar eller ytkvalitet.
Driverhuvud och långt skaft kan ha olika material, sammanfogningar och ytbehandlingar. Specificera vilka delar som är lösa eller monterade och bedöm stöd, fixturering och kontakt separat.
Hybridmodeller kan kombinera flera material och ytutföranden. Kontrollera huvud, skaftanslutning, beläggning och eventuella hålrum innan media och maskinprincip väljs.
Spårens form påverkar klubbans funktion. Processen kan användas för att utvärdera gradning och bearbetningslinjer, men spårprofil och slagyta måste mätas och godkännas efter prov.
Ange om ytan ska vara blank, matt eller ha en särskild struktur. Skydda ytresultat och kanter genom att välja medieverkan efter prov, inte enbart efter stålsort.
Huvudets material och konstruktion avgör vilka ytor som kan bearbetas. Skaftets längd kräver ofta en separat bedömning av stöd, arbetsutrymme och hantering.
Putters finns i flera material och geometrier. Kontrollera slagyta, siktlinjer, kanter och eventuell ytbeläggning; fixturerad bearbetning kan utvärderas om direkt kontakt behöver begränsas.
| Maskinprincip | Kan utvärderas för | Kontrollera före processval |
|---|---|---|
| Vibrationsmaskin med rund arbetsbehållare | Batchbearbetning av kompatibla klubbhuvuden och mindre komponenter. | Detaljkontakt, kapacitet, separation och risken för märken på synliga ytor. |
| Dragbearbetningsmaskin | Individuellt fixturerade huvuden när kontakt mellan detaljer behöver begränsas. | Fixturens kontaktzoner, geometri, antal stationer och godkänd yta efter prov. |
| Vibrationskar med lång arbetsränna | Långa skaft som inte ryms i en rund arbetsbehållare. | Arbetslängd, stöd, rakhet, hantering och möjlighet att dela upp lasten. |
| Centrifugalskivmaskin | Provning av lämpliga huvuden eller grepp där maskinens arbetsrörelse passar. | Komponentens material och storlek, kontakt, separering och faktisk cykeltid. |
Maskinvalet beror på detaljens dimensioner, last och önskat resultat. Uppgifter om högre produktivitet eller en bestämd hastighet måste jämföras under samma process- och kvalitetsvillkor. Produktinformationen beskriver vibrationsskålar med rak eller böjd vägg och PU-beklädnad samt vibrationskar som kan delas in i mindre arbetskammare. Kontrollera vilka utföranden som finns för den offertade modellen och bedöm beklädnadens och mellanväggarnas lämplighet för era detaljer och media.
Klubbhuvuden, skaft och olika klubbtyper ställer olika krav. Tabellen visar möjliga utgångspunkter för provning, inte generella rekommendationer.
| Del eller modelltyp | Maskinprincip att utvärdera | Kontroll innan bearbetning |
|---|---|---|
| Titanhuvud eller annan värdefull komponent | Dragbearbetning med separat fixtur per detalj. | Kontrollera fixturens kontaktpunkter, slagyta, ytbeläggning, vikt och risk för märken. |
| Järnklubbans långa skaft | Vibrationskar med lång arbetsränna. | Verifiera stöd, rakhet och att skaften inte slår mot varandra eller fastnar i media. |
| Fräst wedgehuvud | Rund vibrationsmaskin kan utvärderas för huvud och greppdelar; skaftet kan kräva ett separat vibrationskar. | Mät frästa spår, slagyta och kantprofil efter prov. Medelval får inte utgå från att mer slipverkan ger rätt ytresultat i spåren. |
| Rostfritt huvud och skaft | Vibrationsmaskin eller centrifugalskiva kan utvärderas för vissa huvuden; skaftet kan kräva ett vibrationskar. | Verifiera ytkvalitet och legering samt skydda sammanfogningar och beläggningar. |
| Fairwaywood- och putterhuvuden | Vibrationsmaskin eller centrifugalskiva kan utvärderas; dragbearbetning är ett alternativ för putterhuvuden. | Kontrollera huvudgeometri, siktlinjer, slagyta och om individuell fixturering behövs. |
Om greppdelar av elastomer eller andra mjuka material ingår ska de bedömas separat och inte köras tillsammans med metallhuvuden utan dokumenterad kompatibilitetsprovning.
Olika klubbmodeller kan kräva olika media. En blank yta i rostfritt stål, ett fräst huvud på en wedge och ett belagt huvud har inte samma tolerans för slipverkan. Mediaform, storlek och processvätska påverkar vilka zoner som nås och hur kanter eller spår påverkas. Prova på verkliga detaljer och kontrollera ytan efter rengöring. Se även processmedia för ytbehandling och vår guide om val av slipmedia.
| Medietyp | Processmål att utvärdera | Kontroller för golfkomponenter |
|---|---|---|
| Keramiska slipkroppar med olika skärgrader | Gradning eller avverkning av bearbetningsrester på material som tål slipverkan. | Mätning av spårprofil, slagyta, kanter och materialförlust; kontrollera även mediets storlek mot öppningar. |
| Plastmedia med slipkorn | Matt yta eller ytberedning inför en separat beläggning kan provas på kompatibla material. | Plastmedia är inte automatiskt icke-slipande. Kontrollera repor, kantpåverkan, ytprofil och rester före beläggningssteget. |
| Polermedia och eventuella kulformade medier | Ytutjämning eller glans kan undersökas när mediet och maskinprincipen är avsedda för processen. | Zirkoniumoxidkulor kan förekomma i mediautbud för ytkvalitet, men kan även vara avsedda för andra processer. Bekräfta produktkvalitet och användningsområde innan prov på klubbhuvud. |
Mediet ska väljas efter huvudets material, slagytans funktion, nuvarande ytkvalitet och nästa process. Uttryck som ”icke-slipande”, ”spegelblank yta” eller ”passar rostfritt” är inte tillräckliga specifikationer utan produktdata och provresultat.
Massbearbetning kan utvärderas för gradborttagning, rengöring, avrostning, bearbetningslinjer eller förberedelse inför lackering. Den gör inte automatiskt klubban mer hållbar, förbättrar inte bollträffen och säkerställer inte bättre balans. Om beläggning ska appliceras måste förbehandlingen och beläggningssystemets egna krav verifieras separat. Registrera slagytans geometri, spår, siktlinjer, skaftanslutning och viktfördelning enligt produktens kontrollplan.
Den arkiverade leverantörsguiden beskriver två arbetssätt med roterande polerskiva: en stationär maskin där operatören för golfklubbsdelen mot skivan, och en handhållen polermaskin som förs över detaljens yta. Polermedel kan användas när processen kräver det. Det här återger två exempel ur leverantörens guide, inte en fullständig bild av alla manuella metoder.
Vid en jämförelse med batchbearbetning bör ni väga in åtkomst, fixturering, operatörens arbetssätt, batchstorlek och hur ytresultatet kontrolleras. Leverantörsguiden gör generella påståenden om arbetsinsats och produktivitet, men redovisar inte jämförbara mätvillkor; sådana fördelar behöver därför utvärderas i den egna processen.
Dokumentera slagytans profil, frästa spår, kanter, beläggning och synlig ytkvalitet före provbearbetningen. Ange vilka mått som inte får ändras och hur resultatet ska godkännas. Kontrollera även att media och processrester kan avlägsnas från hålrum och öppningar. Registrera del, material, maskin, media, last och cykeltid så att provet går att upprepa.
För långa skaft kan ett vibrationskar för långa detaljer vara relevant att utvärdera. För individuellt uppspända huvuden, se dragbearbetningsmaskin.
Vanliga frågor
Klubbhuvud, skaft och grepp behöver bedömas var för sig. Material, längd, ytkvalitet och tillåtna kontaktpunkter skiljer sig. Ange vilka delar som ska bearbetas och om de levereras lösa eller monterade.
Gradning kan utvärderas, men spårens profil och slagytans geometri måste bevaras. Välj media och bearbetningsstyrka efter ritning och provresultat; en generell process kan inte garantera rätt spårprofil.
Ett vibrationskar med lång arbetsränna kan utvärderas när skaftet får tillräckligt stöd och ryms i arbetsutrymmet. Kontrollera längd, rakhet, detaljkontakt och hur skaften separeras från media.
Dragbearbetning med individuell fixturering kan provas när detaljkontakt behöver begränsas. Kontrollera fixturens kontaktpunkter och kapacitet med den verkliga huvudgeometrin innan serieproduktion.
Mediet väljs efter legering, utgångsyta, önskat ytresultat och kritiska geometrier. Börja med representativa prover och kontrollera repor, kanter och rester. Materialbeteckningen ensam räcker inte för att välja media.
Kör prov med samma maskinprincip, last, media och inspektionskriterier som den tänkta processen. Registrera resultat och cykeltid; använd inte en generell hastighets- eller kapacitetsuppgift som produktionsgaranti.
Leverantören beskriver vibrationskar med mellanväggar som kan dela upp arbetsrännan i mindre kammare för batchbearbetning. Bekräfta om den aktuella modellen kan delas, hur skiljeväggarna påverkar medieflöde och last samt om skaft och huvuden behöver bearbetas separat.
Den arkiverade leverantörsguiden beskriver en stationär polerskiva där operatören för delen mot skivan, eller en handhållen polermaskin som förs längs ytan. Polermedel kan användas för önskad lyster. Utförandet och resultatet beror på utrustning, arbetsmetod och komponent; jämför med massbearbetning utifrån era egna kvalitets- och produktionskrav.
Nästa steg
Skicka material, mått, bilder och information om vilka ytor eller spår som måste bevaras.
Skicka en teknisk förfrågan →