
Kolstål och låglegerat stål
Kontrollera gradens riktning och storlek, skärslagg, oxidskikt och om kanten ska brytas eller rundas. Välj bearbetningsgrad efter ritning och efterföljande ytbehandling.
Plåt och skurna detaljer
Laserskurna kanter kan behöva gradning, rengöring eller kantavrundning beroende på snittkvalitet och nästa tillverkningssteg. Välj process efter material, godstjocklek och de kanter eller ytor som ska bevaras.
Jämför processalternativ →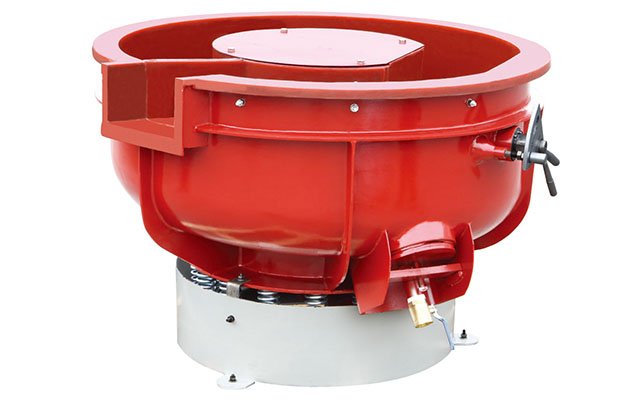
Material och detaljform
Olika material och geometrier kräver egna prov. Listan hjälper till att ringa in kontrollpunkter och ersätter inte bedömning av den faktiska detaljen.
Kontrollera gradens riktning och storlek, skärslagg, oxidskikt och om kanten ska brytas eller rundas. Välj bearbetningsgrad efter ritning och efterföljande ytbehandling.
Fastställ ytkvalitet och krav på renhet. Kontrollera att media och processvätska är lämpliga för materialet och att synliga ytor inte får oönskade märken.
Mjukare material kan vara känsliga för repor, deformation eller oönskad materialavverkning. Utvärdera skonsam media och kontrollera detaljen efter rengöring.
Ytoxid och gradning är separata frågor. Bedöm legering, önskad yta och omfånget av oxid innan du väljer processmedia eller efterföljande rengöring.
Värmekänslighet, laminering och kantens uppbyggnad varierar mellan material. Prova en kompatibel metod med låg belastning och kontrollera sprickor, delaminering och optisk yta.
Kontrollera om detaljen fjädrar, böjs eller hakar i andra delar. Mediets form och lastens rörelse kan påverka kanter och hörn olika; prova med den verkliga detaljgeometrin.
En process kan riktas mot en eller flera uppgifter: avlägsna grader, bryta en skarp kant, runda kanten, reducera slagg eller oxidskikt, matta ytan eller jämna ut ytkvaliteten. Skriv in målet separat från önskat utseende. En visuellt jämn yta visar inte i sig att en grad är borta eller att kantmåttet uppfyller ritningen.
Laserskärningens utfall påverkas av material, godstjocklek, skärgas och skärinställningar. Undersök detaljer från den verkliga produktionen och markera grader, smältstänk eller skarpa kanter. Beroende på material och skärprocess kan även oxidpåverkan eller en värmepåverkad zon (HAZ) vara relevant att bedöma. Ta med hål, urtag och invändiga konturer där mediaåtkomst eller separation kan vara begränsad.
Laser-, plasma-, vattenjet- och gasskurna detaljer kan ha olika kantkvalitet och krav på efterbearbetning. Laser ger ofta låg gradbildning, men utfallet varierar med bland annat material och tjocklek; plasma- och gasskärning kan lämna mer stänk och kräva mer efterarbete. Utgå därför från snittytan och ritningens krav i stället för att anta att alla skurna kanter behöver samma process.
| Maskinprincip | Kan utvärderas för | Kontrollera särskilt |
|---|---|---|
| Vibrationsmaskin | Små och medelstora detaljer som kan bearbetas tillsammans med media. | Detaljkontakt, tunnare sektioner, risk för att media fastnar, medieseparation och ytkvalitet. |
| Roterande trumlingsmaskin | Större och tåligare detaljer när kantavrundning ingår i målet. | Arbetsutrymme, sammanhakning, slagmärken, fyllning och tömning. |
| Kompakt vibrationsmaskin | Små batcher eller provkörning i en mindre verkstad. | Arbetsvolym, praktisk lastning, separering och batchens representativitet. |
| Centrifugalskivmaskin | Små detaljer när en mer intensiv bearbetningsrörelse behöver jämföras. | Kantpåverkan, detaljstorlek, media, cykeltid och separation. |
Maskinernas bearbetningsintensitet och automationsnivå varierar. Jämför inte enbart marknadsförda hastighetsuppgifter: använd samma detalj, media, godkännandekriterier och mätmetod när processalternativ utvärderas.
Keramisk och plastbaserad slipmedia finns i olika former och slipgrader. Mediets storlek påverkar åtkomst till öppningar; form och slipverkan påverkar kanter och yta. Processvätska kan också påverka rengöring och hur delar rör sig i lasten. Välj därför inte media enbart efter materialnamn. Börja med prov på detaljer från den aktuella produktionen och kontrollera rester efter sköljning.
Som provspår nämner leverantörsunderlaget keramisk media för stål, plastmedia för aluminium och mässing, porslinsmedia för plast samt vinklad triangelform för bockade detaljer. Uppgifterna saknar exakta legeringar, polymergrader, mediestorlekar och jämförbara mätresultat; de är därför inte färdiga processrecept. Kontrollera repor, gradrest, kantprofil, risk för att media fastnar och separation på den faktiska detaljen. Om plana ämnen hakar i eller fastnar mot varandra kan ett kompatibelt processmedel som underlättar separation provas enligt leverantörens anvisningar.
Se keramiska slipkroppar, plastbaserad slipmedia och vår guide om hur slipmedia väljs.
Om detaljen ska lackeras, pulverlackeras, svetsas eller monteras behöver kantkrav, oxid-/värmepåverkan och ytkvalitet definieras mot just det efterföljande steget. Gradning tar inte automatiskt bort en värmepåverkad zon eller uppfyller krav på svetsberedning, beläggningsvidhäftning eller kemisk förbehandling. Planera även rengöring och torkning. Mät kritiska dimensioner och inspektera relevanta kanter före och efter provet; använd ritningens toleranser och överenskomna acceptanskriterier.
Guiden tar upp två manuella upplägg: handverktyg med utbytbara bits som väljs efter material och önskat ytresultat, eller ett motoriserat gradningshjul där detaljen fixeras och verktyget förs över kanten. Beskrivningen anger inga varvtal, verktygsval eller acceptanskriterier och ska inte användas som arbetsinstruktion. Följ verktygets manual samt rutiner för fastspänning, skydd och ergonomi.
Manuell gradning kan vara praktisk för enstaka detaljer eller lokala grader. Batchbearbetning kan vara ett alternativ när detaljformen lämpar sig för gemensam rörelse med media. Arbetsmiljö och skydd ska bedömas för den faktiska arbetsmetoden och utrustningen.
Läs mer om vibrationsmaskiner, roterande trumling, centrifugala ytbehandlingssystem och gradning av små detaljer.
Vanliga frågor
Skärkvaliteten beror bland annat på material, tjocklek och skärparametrar. Grader, vassa kanter, slagg eller oxidskikt kan förekomma och behöva bedömas mot detaljens användning och efterföljande steg. Alla detaljer behöver inte samma grad av bearbetning.
Vibrationsbearbetning eller centrifugalskivbearbetning kan utvärderas för små detaljer som kan separeras säkert från media. Kontrollera minsta öppning, risk för sammanhakning, detaljkontakt och måttkrav med en representativ batch.
Roterande trumling eller ett vibrationskar kan utvärderas om arbetsbehållaren rymmer detaljen och den tål gemensam rörelse med media. Kontrollera stöd, kantpåverkan, deformation och hantering före och efter körning.
Media väljs efter legering, gradtyp, yta och hur mycket material som får avverkas. Plastbaserat slipmedia kan provas för vissa mjukare metaller; verifiera först att slipverkan och mediestorlek passar detaljen. Utgå inte från en generell materialregel.
Det beror på skärprocess, material och typ av oxidskikt. Gradning eller trumling kan påverka ytan men ersätter inte automatiskt kemisk avoxidation eller annan specificerad förbehandling. Kontrollera resultatet mot kraven för nästa process.
Ange kantkrav, kritiska mått och visuella kriterier innan provet. Mät och inspektera relevanta kanter före och efter bearbetning, inklusive hål och invändiga konturer. Dokumentera media, last och processtid så att utfallet kan jämföras.
Den äldre guiden beskriver handverktyg med utbytbara bits som väljs efter material och ytkrav, samt ett motoriserat gradningshjul där detaljen spänns fast och verktyget förs längs kanten. Det är översiktliga metodexempel, inte en arbetsinstruktion. Följ verktygets manual och arbetsplatsens krav på fastspänning, skydd och ergonomi.
Nästa steg
Skicka material, godstjocklek, ritning, bilder och krav på kant, ytkvalitet och efterföljande behandling.
Skicka en teknisk förfrågan →