Plastdetaljer kan få gjutskägg eller grader vid bearbetning och formning. Processen måste anpassas efter polymer, geometri och känslighet för värme, friktion och kontakt.
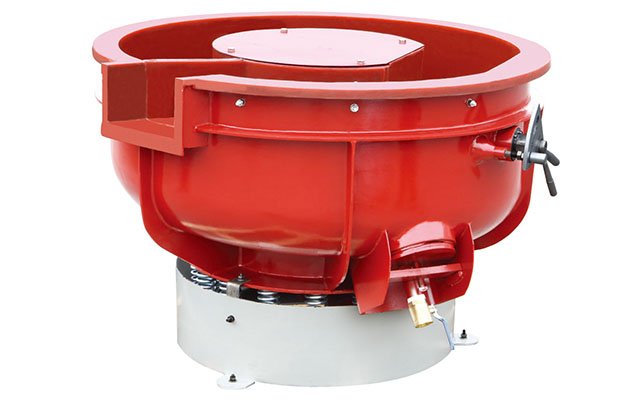
Vibrationsmaskiner, centrifugalskivor och roterande trummor skapar olika rörelser mellan detalj och media. De kan utvärderas för kompatibla plastkomponenter, men ingen maskintyp är automatiskt rätt för alla polymerer. Kontrollera detaljens styvhet, väggtjocklek, gjutskägg, toleranser och risk för märken innan du jämför prov.
Utrustningsprincip
Frågor att utvärdera
Vibrationsmaskin
Hur beter sig detaljerna i skål eller ränna? Kan tunna kanter deformeras eller ytor komma i oönskad kontakt?
Centrifugalskiva
Ger den relativa rörelsen tillräcklig kontakt med slipmediet utan att påverka geometrin, plana ytor eller mått?
Roterande trumma
Kan detaljen rotera utan att haka i andra delar, och går det att separera slipmedia säkert ur hålrum?
Automatiserat system
Hur fungerar matning, tömning, medieseparering och inspektion i den planerade produktionslinjen?
Maskinprinciperna kan jämföras för olika användningsområden, men publicerade uppgifter saknar matchade provvillkor. Påståendet om upp till 30 gånger snabbare bearbetning och löften om ett perfekt ytresultat återges därför inte som generella prestandadata. Bekräfta cykeltid och kvalitet med samma detalj, media, last och godkännandekriterier.
Plastmedia, keramisk media och porslinsmedia har olika egenskaper. Medietypen i sig avgör inte om processen passar polymeren eller vilken effekt den får på kanter och ytor. Beakta också vätska, temperaturutveckling, rengöring och risken för att media fastnar i detaljens geometri.
Välj svensk processterm efter detalj och tillverkning
Avgradning är den breda verkstadstermen för att ta bort oönskat överskottsmaterial, grader och vassa kanter. För formsprutad plast är grad eller överskottsmaterial vid delningslinjen ofta mer precist än gjutskägg. Använd därför avgradning av plastdetaljer som huvudterm och beskriv den faktiska defekten i offert eller processunderlag. Se även Plastskolans beskrivning av avgradning och NE:s verkstadstekniska definition av gradning.
Exempel på plast- och gummidetaljer
Följande komponentgrupper kan vara aktuella för vibrationsbearbetning. Listan visar exempel, inte en bekräftelse på att samma maskin och media passar varje detalj.
Komponentgrupp
Exempel
Viktiga kontroller före prov
Fordons- och tätningsdetaljer
Gummidelar, O-ringar och plastpackningar.
Tätningsmått, funktionella kanter, elastomerens egenskaper och mediarester.
Formsprutade och stansade detaljer
ABS-delar och plastdetaljer med överskottsmaterial vid delnings- eller skärkant.
Polymer, fyllmedel, gradens läge, tillåten kantavrundning och synliga ytor.
Konsument- och hushållsprodukter
Flaskor och kapsyler, möbel- och hushållsdetaljer samt plastbestick.
Ytkrav, tunna sektioner, deformation och om ytorna får komma i kontakt med varandra.
Elektronik, telekom och additiv tillverkning
Plasthöljen, kontakter, kapslingar och 3D-printade komponenter.
Öppningar, invändiga kanaler, lagerlinjer, statiska eller elektriska funktionsytor och renhetskrav.
Även kompressionsformade elastomerdetaljer kan bearbetas. För O-ringar och andra tätningar finns en separat sida om avgradning av gummitätningar; bedöm tätningsfunktionen och måtten efter varje prov.
Identifiera polymer och gradtyp
Notera om detaljen är bearbetad eller formgjuten och var överskottsmaterialet sitter. Polymerens hårdhet, flexibilitet, glasfiberförstärkning och yta påverkar om mekanisk bearbetning med slipmedia eller verktyg är lämplig.
Jämför verktygsbaserad avgradning med massbearbetning
Riktad avgradning kan ge lokal kontroll. Vibrations- eller centrifugalbearbetning kan utvärderas för kompatibla komponenter i batch. Kontrollera processvärme, deformation och om slipmediet når skarpa hörn utan att runda av funktionella kanter.
Kontrollera geometri och resultat
Prova på representativa detaljer och inspektera grader, mått, ytstruktur och eventuella märken. Separering av slipmedia och rengöring ska ingå i processen om rester kan påverka komponentens funktion.
Provfall: runda plastkanter utan att rugga upp ytan
Den äldre leverantörsguiden beskriver ett kundprov på plastremmar. Målen var rundade kanter, en oskadad och jämn plan yta samt en cykel kortare än 60 minuter. Kunden uppges ha fått långsamma och varierande resultat med manuell avgradning. Polymerbeteckning, detaljritning, provningsprotokoll och oberoende mätdata saknas; uppgifterna gäller därför endast detta leverantörsfall.
Provet jämförde plastmedia, porslinsmedia, standardkeramisk media och lättskärande keramisk media. Det är inte ett verifierat processrecept för andra polymerer eller detaljformer.
Media i provet
Rapporterad processtid
Rapporterat resultat
Vad som behöver verifieras
Plastmedia, kon 10 × 10, 600#
2 timmar
Ytan beskrevs som god, men kanterna var fortfarande skarpa.
Gradens kvarvarande höjd och om längre bearbetning påverkar ytan.
Porslinsmedia, 15 × 15 ACT
5 timmar
Ytan beskrevs som utmärkt, men kantavrundningen var otillräcklig.
Kontrollera mediets specifikation, ytbedömningen och slipverkan för den aktuella kvaliteten.
Keramisk media, 15 × 15 GC ACT
30 minuter
Kanter bearbetades snabbt men repor rapporterades på den plana ytan.
Ytskador, kantmått och påverkan på funktionella ytor.
Lättskärande keramisk media, 15 × 15 ACT
1 timme
Kanter och yta beskrevs som godtagbara.
Bekräfta resultatet på den aktuella polymeren, lasten och maskinen med en definierad inspektionsmetod.
Uppgifterna om cykeltid skiljer sig åt: en inledning anger mindre än 60 minuter, tabellen anger en timme för det valda mediet och slutsatsen säger att tidsgränsen klarades med god marginal. Eftersom uppgifterna inte stämmer överens och detaljerade provvillkor saknas ska tiderna inte användas för kapacitetsplanering eller som prestandalöfte. Även beteckningar som ACT och GC behöver bekräftas mot aktuell mediaspecifikation.
Vad provfallet visar om processvalet
En typ av slipmedia som är skonsam mot den plana ytan behöver inte ta bort grader tillräckligt snabbt. Media med högre slipverkan kan påverka kanter effektivt men också repa eller förändra den synliga ytan. Jämför därför båda kraven samtidigt: kantens geometri och ytans skick.
För ett relevant prov behöver ni ange polymer, fyllmedel, tillverkningssätt, detaljens form och batchstorlek. Mät eller dokumentera kantens utgångsläge, godkänd radie, ytkvalitet och kritiska mått. Inspektera flera detaljer från batchen och räkna även in rengöring och separering. Läs mer om val av keramiska slipkroppar och plastmedia.
Vanliga frågor
Frågor om avgradning av plast
Vad är skillnaden mellan avgradning och avskäggning av plast?
Avgradning avser vanligtvis borttagning av grader från bearbetade kanter. Avskäggning används ofta om överskottsmaterial från formning, till exempel längs en delningslinje. Vilken term som passar beror på hur detaljen har tillverkats och var materialet sitter.
Kan alla plastdetaljer avgradas i en vibrationsmaskin?
Nej. Polymer, väggtjocklek, detaljens styvhet och geometri påverkar om batchbearbetning fungerar. Tunna kanter, plana ytor och detaljer som hakar i varandra behöver särskild kontroll och provning.
Vilken media passar för plastdetaljer?
Plastmedia, keramisk media och porslinsmedia har olika egenskaper. Valet beror på polymer, gradens storlek, önskad kant och ytkrav. Jämför media på representativa detaljer och kontrollera även repor, deformation och rester.
Vilka andra metodgrupper nämner leverantörsguiden för plastavgradning?
Den äldre guiden nämner mekaniska, elektrokemiska och termiska metoder, men beskriver inte utrustning, polymer, processvillkor eller verifierade resultat för dessa alternativ. Hänvisningen räcker därför inte som metodrekommendation. Bedöm varje metod separat mot polymer, detaljgeometri, kantkrav, toleranser, ytkrav, efterföljande rengöring och hur resultatet ska verifieras.
Hur tar man bort gjutskägg utan att skada detaljen?
Börja med att identifiera polymeren och var gjutskägget sitter. Prova riktad avgradning eller batchbaserad massbearbetning och inspektera kanter, mått och synliga ytor. Kontrollera också om värme eller kontakt mellan detaljer påverkar resultatet.
Hur lång tid tar avgradning av plast?
Det finns ingen generell cykeltid som passar alla plaster och geometrier. Fastställ tiden genom prov med samma maskin, media, last och kvalitetskriterier som den planerade produktionen.
Vad bör kontrolleras efter en provkörning?
Bedöm kvarvarande grader, kantprofil, kritiska mått, ytkvalitet och eventuella märken eller deformationer. Ta även med rengöring och säker separering av slipmedia ur hålrum i processplaneringen.
Varför fastnar plastdetaljer i processen?
Värmeutveckling kan bidra, men kontrollera även batchstorlek, detaljgeometri, mediekontakt och processinställningar. Jämför en mindre last med den ordinarie batchen. Våt bearbetning kan utvärderas om vätskan är kompatibel med polymer och yta; kontrollera temperatur, deformation och rengöringsbehov innan processen ändras i produktion.
Utvärdera avgradning av plast
Ange polymer, tillverkningsmetod, gradens placering och acceptanskriterium.