
Kamaxlar för motorcyklar
Mått och konstruktion varierar mellan motorer. Kontrollera kamnockar, lagertappar och oljehål separat och fastställ om detaljen behöver individuell fixturering.
Motorkomponenter
Kamaxlar har kamnockar, lagertappar och oljehål med definierad funktion. Efterbearbetning ska bedömas mot ritning och motortillverkarens krav så att profil, mått och ytkvalitet bevaras.
Jämför processalternativ →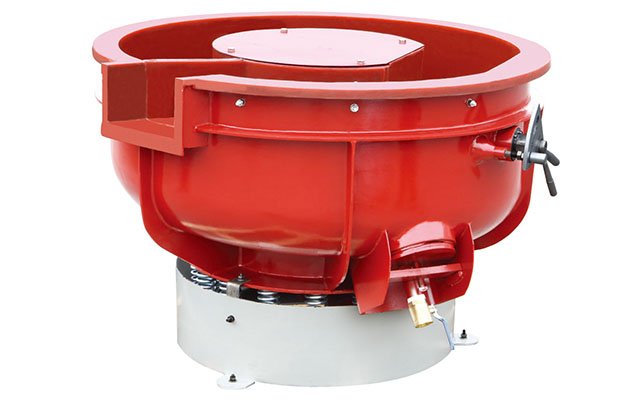
Material och konstruktion
Kamaxlarnas konstruktion och material varierar. Exemplen nedan kräver olika kontrollpunkter och är inte generella maskinrekommendationer.
Mått och konstruktion varierar mellan motorer. Kontrollera kamnockar, lagertappar och oljehål separat och fastställ om detaljen behöver individuell fixturering.
Bedöm materialets värmebehandling, slipade ytor och tillåtna ytändring. Ange vilka ytor som får rengöras och vilka profiler eller passningar som ska bevaras.
Utgångsyta och geometri kan skilja sig från smidda utföranden. Prova media och maskin mot krav på kamprofil, lagertappar och eventuell korrosion.
Bekräfta material och ytbehandling innan slipmedia väljs. Kontrollera materialavverkning, kanter, gängor och dimensioner efter prov.
Den äldre produktguiden använder beteckningen utan att beskriva konstruktionen närmare. Bekräfta ventillyftartyp och kamprofil mot motorns specifikation i stället för att dra slutsatser av den engelska termen.
Kontaktytor och profil beror på konstruktionen. Markera kamnockar och övriga funktionsytor och bekräfta mätmetod med ansvarig för komponenten.
| Maskinprincip | Kan utvärderas när | Kontrollera särskilt |
|---|---|---|
| Vibrationskar med lång arbetsränna | Kamaxeln ryms i arbetsbehållaren och kan stödjas under bearbetningen. | Fri arbetslängd, upplag, rörelse, mediets åtkomst till kritiska ytor och risk för kontakt på kamnockarna. |
| Centrifugaltrumma | Det aktuella arbetskärlet rymmer kamaxeln och processen kan hantera dess längd. | Arbetskärlets mått, fixturering, belastning, kollisioner och separation. |
| Skålformad vibrationsmaskin | Endast om kamaxeln kan placeras och bearbetas utan olämpliga slag eller stödproblem. | Detaljens läge, kontakt med media eller andra delar, profilskydd och urtagning. |
| Centrifugalskivmaskin | Kan jämföras på lämpliga mindre komponenter; lång kamaxel kräver särskild kontroll. | Arbetsutrymme, kontakt, kraftig medieverkan och påverkan på geometri. |
En generell uppgift om att centrifugalutrustning klarar stora detaljer gäller inte alla centrifugalprinciper. Skilj mellan centrifugaltrumma med arbetskärl och centrifugalskivmaskin med roterande bottenskiva. Bekräfta exakt konstruktion och tillgängliga mått innan ni jämför. Se TVB(A)-vibrationskar, centrifugaltrumma och övriga centrifugala system.
Plastbaserad slipmedia och porslinsmedia kan utvärderas. Mediets form, dimension och slipverkan påverkar om det når området mellan kamnockar och om det kan avlägsnas ur oljehål. Bekräfta kompatibilitet med material och eventuell beläggning; kontrollera ytkvalitet, mått och mediarester efter provet. Se plastbaserad slipmedia, porslinsmedia och processmedia.
| Medietyp i leverantörens jämförelse | Beskrivna egenskaper | Att kontrollera på kamaxeln |
|---|---|---|
| Porslinsmedia | Beskrivs som stabil och mer skärande än plastmedia, vilket i vissa fall kan ge snabbare polering. Den högre vikten kan också påverka maskinens energibehov. | Kontrollera produktens form och storlek samt om den påverkar kamnockar, lagertappar eller beläggning. |
| Plastbaserad media | Beskrivs som lättare och mindre aggressiv, men kan ge mindre lyster än porslinsmedia. | Bedöm avverkning, ytresultat, medieslitage och om formen når de avsedda ytorna. |
| Form och storlek | Media som är för stor kan fastna i detaljer; för liten media kan passera genom ett område utan tillräcklig kontakt. | Prova åtkomst till spår och hålrum samt att mediet kan separeras helt från kamaxeln. |
Jämförelsen återger leverantörens generella beskrivning, inte mätdata för en viss kamaxel eller mediaartikel. Bekräfta skärverkan, vikt och slutresultat i representativa prov.
Den äldre produktguiden tar upp rostborttagning men anger ingen rostgrad, utgångsyta eller mätmetod. Fastställ först om det rör sig om ytlig korrosion, glödskal eller skador som påverkar material och mått. Val av media och processmedel behöver provas mot kamaxelns basmaterial och funktionsytor. Kontrollera efteråt kamprofil, lagertappar, oljehål och ytkrav; polering återställer inte material som redan har förlorats genom korrosion.
En separat mediaavskiljare kan användas som tillval för tömning och sortering. Bedöm om en sådan lösning behövs utifrån batchstorlek, maskinens utmatning och hur snabbt kamaxlarna måste skiljas från processmedia. Kontrollera gallrets öppningar mot både minsta mediestorlek och detaljens minsta öppningar så att varken kamaxlar eller mediebitar följer med fel flöde. Verifiera också att oljehål och urtag kan inspekteras och rengöras efter separation.
Markera kamnockarnas profil, lagertappar, oljehål, kugghjul och andra passnings- eller tätningsytor på ritningen. Ange vilka egenskaper som ska mätas och hur. Kontrollera samma ytor före och efter ett representativt prov; polering får inte användas för att korrigera kamprofil eller lagermått som kräver en separat specificerad bearbetning.
Utgångsskick, maskinprincip, batchstorlek, val av media och önskat resultat påverkar cykeln. I den arkiverade texten framställs centrifugaltrummor som ofta snabbare men dyrare i investering än vibrationsmaskiner, och porslinsmedia som mer skärande än plastmedia. Det är generella leverantörspåståenden utan jämförbara provdata; fastställ tid och total kostnad för den egna kamaxeln genom prov.
Ta med sköljning, torkning och inspektion av oljehål och förgreningar i processplanen. Fastställ hur mediafragment och processvätska upptäcks och avlägsnas. Dokumentera maskin, fixtur, media, batchstorlek och cykel så att resultatet går att reproducera och jämföra med motortillverkarens krav.
Vanliga frågor
Kamnockar, lagertappar, oljehål, kugghjul och andra ytor med definierad profil eller passning kan vara funktionskritiska. Utgå från ritning och inspektionsplan och mät samma egenskaper före och efter provet.
Ett vibrationskar med lång arbetsränna kan utvärderas när kamaxeln får plats och kan stödjas på ett säkert sätt. En centrifugaltrumma kan också provas om arbetskärlet rymmer detaljen. Kontrollera alltid fri längd, rörelse och kontakt med den faktiska kamaxeln.
Långa kamaxlar kan vara svåra att stödja i en rund arbetsbehållare och kan komma i kontakt med media eller andra detaljer. Bedöm därför geometri, stöd och kollisionsrisk innan en sådan maskin provas.
Plastbaserad slipmedia och porslinsmedia kan utvärderas. Valet beror på material, beläggning, ytkrav, mediets åtkomst till bearbetningsytorna och tillåten materialavverkning. Verifiera resultat och separation med ett prov.
En ytkvalitet ensam visar inte att motoreffekt, ventilstyrning eller hållbarhet har förbättrats. Sådana påståenden kräver definierade konstruktionskrav och mätningar. Efterbearbetning ska inte ändra kamprofil eller lagermått.
Den äldre produktguiden nämner batchbearbetning av flera kamaxlar, jämnare resultat, kortare cykler och mindre manuellt arbete. Den redovisar dock inga jämförbara provdata eller acceptanskriterier. Jämför ett representativt parti med nuvarande metod och dokumentera godkända detaljer per tidsenhet, arbetstid, cykeltid, omarbete, medieförbrukning och kontroll. Kontrollera kamprofil, lagertappar och oljehål före godkännande. Uppgifterna är inte en besparing eller prestandagaranti och visar inte i sig att motorn får högre effekt eller längre livslängd.
Använd ritningens mätpunkter och kontrollera kamprofil eller lyfthöjd, lagertapparnas mått och ytkvalitet samt oljehål och andra kritiska zoner. Kontrollera också att media och processrester kan avlägsnas.
Det finns ingen cykeltid som gäller alla kamaxlar. Utgångsskick, maskin, batch, media och önskat resultat påverkar tiden. Jämför enskilda prov med dokumenterade inställningar och mätbara acceptanskriterier.
Det kan utvärderas, men först behöver rostangreppets omfattning och de berörda funktionsytorna bedömas. Prova metod och processmedel på en representativ detalj och kontrollera profil, mått och yta efteråt; en rengjord yta visar inte att kamaxeln är funktionsgodkänd.
Nästa steg
Bifoga ritning, material och krav på kamprofil, lagertappar, oljehål och ytkvalitet.
Skicka en teknisk förfrågan →