
Formsprutade termoplaster
ABS och andra termoplaster kan få gjutskägg vid delningslinjen eller runt öppningar. Kontrollera gradens placering, väggtjocklek, ytstruktur, passningar och om ytan senare ska lackeras eller märkas.
Polymerer och elastomerer
Plastavgradning börjar med att identifiera vilken grad som ska tas bort och vilka ytor som måste bevaras. En formsprutad detalj, en gummitätning och en 3D-printad komponent har olika material och geometri; samma media eller cykel kan därför inte antas fungera för alla.
Välj provupplägg →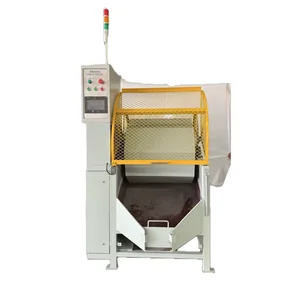
Material och tillverkningsmetod
Uppgifter om polymer, ytbehandling och tillverkningsprocess behövs för att definiera provets risker och godkännande.
ABS och andra termoplaster kan få gjutskägg vid delningslinjen eller runt öppningar. Kontrollera gradens placering, väggtjocklek, ytstruktur, passningar och om ytan senare ska lackeras eller märkas.
Kantgrader och skärrester kan finnas längs konturen. Ange om målet är att ta bort en vass kant eller att uppnå en bestämd kantavrundning; kontrollera att profilen inte blir för stor.
Gummi och elastomerer beter sig annorlunda än styva termoplaster. Tätningsläpp, delningslinje, tvärsnitt och elasticitet måste kontrolleras separat; kör inte detaljerna tillsammans med styva komponenter utan kompatibilitetsprov.
Processen påverkas av utskriftsteknik, orientering, lagerstruktur och stödmaterial. Kontrollera interna hålrum, porösa zoner och dimensionskrav efter att stöd eller rester har avlägsnats.
Fyllmedel och fiberarmering påverkar slitbeteende och kantintegritet. Kontrollera fiberexponering, flagning, sprickor och utseende efter en kort provserie.
Om delen ska lackeras, tryckas, metalliseras eller limmas måste provet bedömas mot nästa steg. En visuellt slät yta visar inte i sig att vidhäftningen blir godkänd.
| Processalternativ | Kan utvärderas för | Kontrollera |
|---|---|---|
| Vibrationsmaskin | Batchbearbetning av kompatibla komponenter för gradning och rengöring. | Kontakt mellan detaljer, form, väggtjocklek, repor och separation. |
| Centrifugalskivmaskin | Provning när den roterande bottenskivans rörelse passar detalj och material. | Deformation, värme, mediekontakt, last och om cykeltiden kan jämföras. |
| Roterande trumlingsmaskin | Enklare batchflöden där detaljens form tillåter att den rör sig tillsammans med media. | Sammanhakning, öppningar, stötmärken, cykellängd och medieavskiljning. |
| Automatiserad hantering | Återkommande produktion när matning, tömning och sortering kan integreras. | Detaljorientering, stoppunkter, kontrollprov och konfiguration i aktuell offert. |
Ett enskilt processprov med plastbälten och lättskärande keramiska media kan ge underlag för fortsatt utvärdering, men resultatet gäller inte automatiskt andra polymerer eller geometrier. Påståendet att en centrifugalskivmaskin kan vara upp till 30 gånger snabbare saknar jämförbara testvillkor. Fastställ därför kapacitet med samma detalj, kvalitetskrav och hela flödet, inklusive lastning och separation.
Skilj mellan en lätt grad längs delningslinjen, en skarp skäregg, stödmaterial från 3D-utskrift och gjutskägg på en elastomer. Mediets form, kornstorlek och slipverkan påverkar både graden och detaljens huvudytor. Plastmedia, porslinsmedia och keramiska media kan utvärderas, men inget av alternativen är ett universellt recept. Prova olika kandidater mot en tydlig kontrollpunkt och bedöm repor, glansförändring och kantprofil. Se översikten över processmedia, plastbaserade slipkroppar och keramiska slipkroppar.
Fotografera detaljen före provning och markera var graderna sitter. Ange högsta tillåtna kantavrundning, måttavvikelse, synlig ytstruktur och eventuell deformation. På tätningar ska funktionsytor bedömas mot komponentens ritning och kvalitetskrav. Om nästa steg är lackering eller limning, inkludera även dess specificerade kontroll innan processen frisläpps.
Registrera polymerbeteckning, tillverkningsmetod, medievariant, fyllnadsgrad, processvätska och cykeltid. Inspektera flera detaljer ur provbatchen, inklusive svåråtkomliga hål och spår. Om processen inte når en invändig grad eller lämnar rester ska metoden omprövas i stället för att öka cykeln utan kontroll.
För elastomertätningar, se även vår guide till O-ringar och gummitätningar. För polymerer från additiv tillverkning finns en särskild sida om efterbearbetning av 3D-printade detaljer.
Vanliga frågor
Vissa formsprutade, stansade eller additivt tillverkade detaljer kan utvärderas om geometri, polymer och ytkrav tillåter det. Det finns ingen generell metod för alla plastmaterial. Börja med materialspecifikation och ett representativt prov.
Media väljs efter polymer, typ av grad, tillåten kantavrundning och krav på den plana ytan. Lättskärande keramiska, plastbaserade eller porslinsbaserade media kan vara provalternativ, men de är inte utbytbara och ska inte väljas utan material- och ytprovning.
Bearbetningshastigheten beror på detalj, media, last, inställningar och godkännandekrav. Påståendet om upp till 30 gånger saknar redovisade jämförbara provvillkor och bör inte användas som generell kapacitetsuppgift. Jämför kompletta processflöden med samma acceptanskriterier.
Elastomerer kan deformeras och tätningsläppar eller delningslinjer kan vara funktionskritiska. Kontrollera diameter, tvärsnitt, elasticitet, tätningsyta och eventuell gjutgrad efter prov. Se även vår separata vägledning om O-ringar och gummitätningar.
Inte nödvändigtvis. Stöd, pulver, lagerlinjer och inre kanaler kan kräva olika efterbehandling. Bedöm åtkomst, risk för att media fastnar och måttförändring; detaljens interna geometri kan behöva en annan rengöringsmetod.
Minska risk genom att definiera känsliga ytor, kontrollera mediets storlek och provköra med verklig last. Följ upp ytmärken, form, mått, temperaturpåverkan och variation mellan detaljer. En allmän skadefri garanti kan inte ges utan kvalificerad provning.
Nästa steg
Ange polymer, tillverkningsmetod, gradtyp, geometri och vad som inte får ändras.
Skicka en teknisk förfrågan →