
Gasturbinblad för flygmotor
Blad i hetsektionen kan ha kylstrukturer och skyddande beläggningar. Använd endast processer och kontrollmetoder som godkänts för den specifika motorkomponenten.
Precisionskomponenter
Turbinblad har profilerade ytor, tunna kanter och kan innehålla kylkanaler eller beläggningar. Massbearbetning är inte en generell reparationsmetod: varje process måste först bedömas mot komponentens ritning, material och godkända underhållskrav.
Börja med processkraven →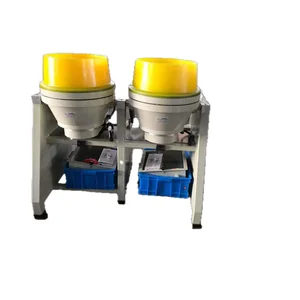
Komponentfamilj
Material och användningsområde avgör vilka krav som gäller. Exemplen nedan ska inte läsas som rekommendationer att behandla komponenterna i samma maskin.
Blad i hetsektionen kan ha kylstrukturer och skyddande beläggningar. Använd endast processer och kontrollmetoder som godkänts för den specifika motorkomponenten.
Material, dimensioner och servicehistorik varierar. Bedöm varje variant mot aktuell ritning, beläggningsstatus och ansvarig anläggnings eller OEM:s processkrav.
Små blad och nav kan ge särskilda åtkomst- och fixtureringsfrågor. Skilj dem från större gasturbinblad; samma maskininställning eller media kan inte förutsättas passa.
Aluminium förekommer som materialexempel, men legering och komponentfunktion måste bekräftas. Kontrollera kanter, nav, ytbehandling och materialavverkning efter godkänd provning.
Superlegeringar och deras yt- eller värmebarriärbeläggningar kräver komponentanpassad bedömning. Identifiera beläggning och tillåtna processzoner innan någon massbearbetning övervägs.
Stora kompositblad för vindkraft är en annan komponentfamilj än små metalliska turbinblad. Den här vägledningen anger inget massbearbetningsrecept för kompositblad.
För flyg- och industrigasturbiner kan tillverkare, reparationsorganisation eller annan ansvarig instans ange godkända processer och kontrollsteg. Följ dessa krav. Om godkännande saknas ska ingen massbearbetningsprocess antas vara lämplig för bladet.
| Utrustningsprincip | Vad som kan undersökas | Förutsättning och kontroll |
|---|---|---|
| Vibrationsmaskin | Batchrörelse och mediekontakt på komponenter som uttryckligen tillåts för processen. | Godkänd zon, fixtur eller avdelning, kantbelastning, ytprofil och mediarester. |
| Dragbearbetningsmaskin | Fixturerad bearbetning där kontaktpunkterna kan specificeras. | Fixturgränssnitt, stödkrafter, tillgängliga ytor, vibrations-/belastningsgränser och godkänd inspektion. |
| Centrifugaltrumma | Separata roterande arbetskärl för kontrollerad provning på godkända komponenter. | Kärlets rörelse och last, bladets infästning, kontaktrisk samt beläggnings- och profilkontroll. |
| Centrifugalskivmaskin | Roterande bottenskiva i gemensam arbetsbehållare; annan rörelse än en centrifugaltrumma. | Detaljens orientering, kontakt med andra delar, känsliga kanter och godkänd provplan. |
Maskintyperna har skilda arbetsrörelser och belastningsmönster. Tabellen är en orientering inför teknisk dialog, inte en rekommendation eller bekräftelse på att en viss utrustning får användas.
Leverantörens produktinformation kopplar vissa bladtyper till utrustning. Exemplen nedan är orienterande och utgör inte kvalificerade processrekommendationer; varje prov kräver uttryckligt godkännande och komponentanpassad kvalificering.
| Bladtyp/material | Maskinprincip att utvärdera | Uppgifter att bekräfta |
|---|---|---|
| Aluminiumblad | Vibrationsmaskin med lämplig media. | Exakt legering, värmebehandling, tillverkningsstatus, kantprofil och godkända kontaktzoner. |
| Gjutjärnsblad | Vibrationsmaskin anges som exempel. | Bekräfta komponentens material och att tillämpningen är godkänd; materialbeskrivningen ersätter inte teknisk kvalificering. |
| Nickelbaserade superlegeringar | Centrifugalskivmaskin anges för vissa blad. | Kontrollera exakt legeringsbeteckning och eventuell värmebarriärbeläggning. En uppräkning av kobolt, krom och rhenium omfattar inte alla nickelbaserade superlegeringar. |
| Turboladdarblad | Centrifugalbearbetning nämns, men maskinmodellen specificeras inte tydligt. | Bekräfta om exemplet avser centrifugaltrumma eller centrifugalskivmaskin; skilj turboladdarrotorer från stationära gasturbinblad. |
| Turbinblad för fordonsmotorer | Vibrationsmaskin, centrifugaltrumma eller dragbearbetning anges som alternativ. | Utgå från komponentens verkliga funktion och ritning; beteckningen för fordonsbruk bekräftar inte den avsedda användningen eller processgränsen. |
Identifiera sug- och trycksida, framkant, bakkant, rot, plattform, spets och eventuella kylhål med komponentens egen dokumentation. Ange legering, värmebehandling, beläggning och tidigare reparationer. Om beläggningen är okänd eller skadad behöver status bedömas innan media kommer i kontakt med ytan.
Porslinsmedia, keramiska media och plastmedia skiljer sig åt i form och slipeffekt. Välj inte enbart efter materialnamnet. Om en godkänd processplan tillåter provning ska media, fixtur, processvätska och detaljvariant dokumenteras som en kombination. Kontrollera att inga partiklar blir kvar i kylhål eller andra öppningar. Se översikten över processmedia, keramiska slipkroppar och plastbaserade media.
Registrera utgångstillstånd och provinställningar. Kontrollera de dimensioner, profiler, kanter, kylöppningar och beläggningszoner som specificeras för delen. Validerad inspektion kan behövas för att hitta sprickor, beläggningsbortfall och geometriförändringar; en visuell glansbedömning räcker inte för frisläppning. GE Aerospace beskriver exempelvis separat bladdetektion och mätning av sprickor, bortfall av termisk barriärbeläggning och dimensionstoleranser i MRO-inspektion. [Läs om GE Aerospace-inspektion](https://www.geaerospace.com/news/articles/dance-white-light-robots-closer-look-newest-inspection-technology-mro).
Vanliga frågor
Vibrationsmaskiner kan utvärderas för generell bearbetning, centrifugalskivmaskiner när högre ytkrav behöver prövas och dragbearbetning för individuellt fixturerade detaljer. Publicerade exempel saknar kvalificerade provvillkor för specifika blad. Ingen maskintyp kan därför kallas bäst generellt; godkänd process, geometri, beläggning och kontrollkrav måste styra valet.
Porslinsmedia, keramiska media och plastmedia förekommer för olika bearbetningsmål. De skiljer sig åt i material, form och slipeffekt och kan inte ersätta varandra automatiskt. Välj media först när det godkänts för detaljen och verifiera åtkomst, kontaminering, separation och eventuell påverkan på beläggningen.
Publicerade leverantörsexempel sträcker sig från några minuter till flera timmar och nämner omkring en halvtimme för polering samt längre tid för kombinerad polering, rengöring och gradning. Uppgifterna saknar bladvariant, maskinmodell, last och mätbara godkännandekriterier. De är därför inget produktionsestimat; cykeltiden måste fastställas inom en godkänd provplan.
Blad och media placeras i en vibrerande skål eller ett tråg där den relativa rörelsen skapar kontakt mellan ytorna. Trattseparation och ljudlock kan finnas som maskinfunktioner, men kontrollera vad som ingår i den aktuella modellen. För ett turbinblad krävs godkännande av process, kontaktzoner, media och kontrollmetod innan provning.
Detaljer och media placeras i en arbetsbehållare där en bottenskiva driver rörelsen. Skivmaskinen har en annan konstruktion än en centrifugaltrumma med roterande arbetskärl. Begär ritning och modellbeteckning och utvärdera inte processen på ett blad utan uttryckligt godkännande.
Blad kan spännas fast i hållare som roterar när de förs genom media. Fixturering, kontaktpunkter, åtkomst och belastning blir då centrala. Maskinsekvensen behöver bekräftas mot aktuell ritning och processbeskrivning; en generell beskrivning räcker inte för att fastställa hur utrustningen fungerar.
Leverantörsinformationen lyfter hög batchkapacitet, jämn bearbetning, korta cykeltider, låg skaderisk och begränsat underhåll. Uppgifterna saknar jämförbara provdata och definierade bladkriterier; särskilt skadefrihet och jämnhet får inte förutsättas. Bedöm arbetsflödet först efter godkänd provning och dokumenterad inspektion.
Det går inte att generalisera. Bladtyp, tillverknings- eller reparationsstatus, material, beläggning och godkänd process avgör om metoden över huvud taget får utvärderas. Börja med konstruktions- och kvalitetsansvarigs godkännande och en dokumenterad provplan.
Markera framkant, bakkant, sug- och trycksida, rot, plattform, spets och eventuella kylhål enligt detaljens ritning. Vilka zoner som är kritiska varierar med konstruktionen. Mät och inspektera de ytor som anges i godkänd kontrollplan.
Nej, ett gemensamt recept kan inte antas. Material, beläggning, gradtyp och ytkrav påverkar mediaurvalet. Även kontaminering och medieavskiljning behöver bedömas. Ingen kombination bör införas utan prov och godkännande för den aktuella detaljen.
Nej. En centrifugaltrumma använder roterande arbetskärl, medan en centrifugalskivmaskin driver flödet med en roterande skiva i botten av en arbetsbehållare. Båda skapar andra belastningar än vibrationsbearbetning och måste bedömas separat.
Den här typen av allmän massbearbetning ska inte betraktas som en reparationsmetod. Sprickor, erosion, beläggningsskador, formförändring eller slitage måste hanteras enligt tillämplig reparations- och inspektionsprocess för komponenten.
De fastställs genom en godkänd provning med samma maskin, fixtur, media och detaljvariant som den avsedda processen. Kontrollera profil, kanter, beläggning och ytstatus enligt ritning och kontrollplan. En generell tidsuppgift eller visuell glans räcker inte som frisläppningskriterium.
Den arkiverade leverantörssidan anger en maskin som minsta order. Uppgiften är inte bekräftad för dagens sortiment eller villkor; be om skriftlig bekräftelse för den modell och konfiguration som offereras.
Den äldre sidan beskriver 30 procent före produktionsstart och 70 procent före leverans samt anger 15–20 dagar som produktionstid. Det är historiska exempel, inte aktuella villkor eller en leveransbekräftelse. Kontrollera betalningsmilstolpar och tidsplan i den bindande offerten.
Den arkiverade sidan innehåller en motsägelsefull formulering om två års garanti och livstidsgaranti för maskiner. Den går inte att tolka som ett tydligt garantivillkor. Begär skriftlig garanti med omfattning, undantag, giltighetstid och ansvarig part i den aktuella ordern.
Teknisk förfrågan
Ange bladtyp, legering, beläggning, ritningsrevision och vilka processer som redan är godkända för provning.
Skicka en teknisk förfrågan →