
Riktning av fälg
Bedöm deformation och materialskick före val av riktmetod. Följ verkstadens kontrollrutiner och maskinens instruktioner.
Kontroll och riktning
En fälg behöver kontrolleras före eventuell riktning. Material, deformation och skador avgör om den kan hanteras vidare enligt verkstadens rutiner och tillämpliga säkerhetskrav. Alla fälgar är inte lämpliga att reparera.
Kontrollpunkter →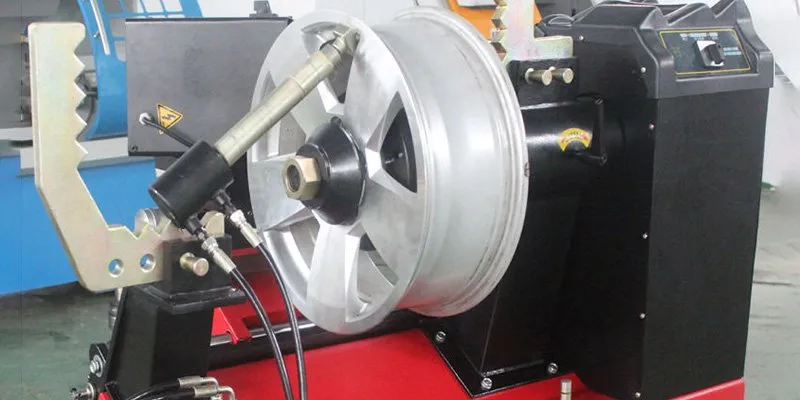
Välj rätt arbetsprocess
Geometrisk korrigering och svarvning av fälgens yta kräver olika maskiner och bedömningar.
Bedöm deformation och materialskick före val av riktmetod. Följ verkstadens kontrollrutiner och maskinens instruktioner.
Se CNC-svarvar för bearbetning av kompatibla aluminiumfälgar och diamantfrästa ytor.
Jämför CNC-fälgsvarvar →Dokumentera fälgens material, konstruktion, dimensioner, deformation och synliga skador. Kontrollera om den har bearbetats eller reparerats tidigare. Sprickor, materialskador och deformation vid kritiska områden påverkar bedömningen. Använd verksamhetens fastställda kontrollrutiner och tillämpliga anvisningar; klassificera inte en fälg som reparerbar enbart utifrån en mätning.
Olika modeller kan erbjuda funktionerna nedan, men de ingår inte nödvändigtvis som standard. Bekräfta utrustningen mot den offererade modellen.
| Funktion eller tillval | Möjlig roll i arbetsflödet | Kontroll före val |
|---|---|---|
| Deformationsdetektering / mätprob | Hjälper till att lokalisera och mäta avvikelse. | Mätområde, metod, kalibrering och kompatibilitet med fälgen. |
| Justerbar hastighetsreglering | Möjliggör inställning av spindelhastighet på utrustning som stöder funktionen. | Verifierat varvtalsområde, styrning och arbetsinstruktion. |
| Hydraulisk cylinder | Aktiverar maskinens avsedda riktmekanism. | Kraft-/rörelsegränser, skydd och godkänd arbetsmetod. |
| Mothåll eller kontaktblock | Olika block kan vara avsedda för kontakt mot fälgens inre eller yttre sida. | Form, kolvens infästningshål, kontaktpunkt och risk för lokala skador; verifiera passning mot modell och fixtur. |
| Fälgspecifik fixtur | Håller fälgen positionerad vid kontroll och arbete. | Centrum, dimension, fastspänning och repeterbarhet. |
| Svarvning av fälgyta | Skärande bearbetning av fälgyta; separat från geometrisk riktning. | Materialavverkning, bearbetningsmån och fälgens kompatibilitet. |
Jämför mätvärden före och efter arbetet på samma definierade kontrollpunkter. Dokumentera fälgmodell, fixtur, metod, inställningar och avvikelser. Mätresultat visar geometriska förändringar men ersätter inte en fullständig bedömning av materialskick, reparationsbarhet och säkerhet.
Jämför fälgarnas vanliga diameter, bredd, profil och material med maskinens arbetsområde och fixturer. Uppgifterna om arbetsmått och godkännandekriterier behöver kontrolleras för den aktuella modellen. Produktsidorna beskriver ARS26 och ARS26H som CNC-svarvar för bearbetning av fälgytan, medan vissa kategoribeskrivningar placerar dem bland riktmaskiner. Bekräfta därför maskintypen skriftligt innan dessa modeller jämförs med riktpressar. Se ARS26 och ARS26H. För svarvning av fälgytan, läs även om diamantsvarvning och CNC-svarvar för fälgar.
Den äldre leverantörsinformationen beskriver deformationsdetektering, hastighetsreglering, hydraulcylinder och olika mothåll som möjliga tillval, men uppger också att alla tillval inte kan kombineras på samma maskin. Be om en modellbunden konfigurationslista som visar vad som ingår, vilka kombinationer som stöds och vilka fälgtyper respektive fixtur är avsedd för. För kundanpassade beställningar beskrivs ett upplägg där köparen skickar konstruktionsunderlag, leverantören tar fram en CAD-ritning för granskning och produktionen startar efter godkännande och avtalad betalning. Bekräfta ritningsansvar, ändringshantering, leverabler och tidsplan i den aktuella offerten; äldre uppgifter om produktionstid är inte en aktuell leveransbekräftelse.
Vanliga frågor
Fälgriktning avser geometrisk korrigering av en fälg som bedömts lämplig för arbetet. Det är ett annat arbetsmoment än CNC-svarvning av en yta och innebär inte automatiskt att sprickor eller andra strukturella skador kan åtgärdas.
Nej. Leverantörsunderlaget nämner fälgar för motorcyklar, personbilar och lastbilar, men lämpligheten måste bekräftas för varje maskinmodell och fixtur. Material, deformation, sprickor, tidigare reparationer och fälgtillverkarens krav påverkar bedömningen. En verkstad behöver följa sina fastställda kontrollrutiner och avstå om fälgens skick eller reparationsbarhet inte kan godkännas.
Inte nödvändigtvis. Den äldre produkttexten säger att samtliga tillval inte kan monteras samtidigt på en och samma maskin. Be leverantören bekräfta vilka kombinationer som stöds för den valda modellen och få standardutrustning, tillval och eventuella begränsningar specificerade i offerten.
Produktinformationen beskriver ett arbetsflöde där köparen lämnar konstruktionsunderlag, leverantören tar fram en CAD-ritning för granskning och produktionen börjar efter godkännande och avtalad betalning. Bekräfta aktuella leverabler, ritningsansvar, ändringshantering, godkännandepunkter och tidsplan skriftligen före order.
Möjliga tillval är deformationsdetektering, steglös hastighetsreglering, hydraulcylinder, mothåll och fälgspecifika fixturer. Kontrollera vilka funktioner som finns på den aktuella modellen och vad de är avsedda att göra.
Den äldre produkttexten nämner ett magnetiskt fäste för mätprob som hjälp vid lokalisering av deformation. Kontrollera probens mätområde, magnetfotens placering, stabilitet och kompatibilitet med maskin och fälg. Bekräfta om utrustningen ingår eller är ett tillval och använd mätmetoden som anges i aktuell instruktion.
Bedöm först fälgens skick och kontrollera arbetsområde och fixtur för den aktuella modellen. Spänn fast enligt manualen och lokalisera deformationen med detekteringsutrustning om sådan ingår. Välj kontaktblock och riktmetod enligt godkänd arbetsrutin; applicera inte kraft enbart efter en visuell uppskattning. Mät samma kontrollpunkter före och efter arbetet och dokumentera resultatet. Avbryt om fälgens struktur eller reparerbarhet inte kan godkännas.
Fixturen håller fälgen i avsedd position under kontroll och bearbetning. Fel kontaktpunkter eller fastspänning kan påverka mätningen eller skada komponenten. Prova med de fälgtyper och mått som verkstaden faktiskt hanterar.
Leverantörens äldre kategoritext nämner alla tre fordonsgrupper, men anger inga modellbundna arbetsmått eller fixturer. Kontrollera därför diameter, bredd, profil, material, kontaktpunkter och godkänd last för den fälgtyp ni arbetar med. Be om skriftlig bekräftelse för aktuell modell och provkör representativa fälgar innan ni utgår från att maskinen täcker hela fordonsgruppen.
Kontrollera vilken yta kontaktblocket är avsett att stödja och hur det fästs i maskinens kolv. Hålbild, blockform, fixtur och fälgmodell måste passa ihop; bekräfta kontaktpunkter och godkänd arbetsmetod innan riktning.
Kategoribeskrivningarna placerar dem bland riktmaskiner, medan produktsidorna beskriver dem som CNC-svarvar för bearbetning av fälgytor. Verifiera maskintyp och aktuell modellinformation innan köp och jämför den separata kategorin CNC-svarvar för fälgar.
Dokumentera fälgens skick och relevanta mått före arbetet och kontrollera samma områden efteråt enligt verkstadens kontrollplan. Mätning är en del av bedömningen men ersätter inte kontroll av materialskick och fälgens säkerhetsmässiga lämplighet.
Den arkiverade leverantörssidan anger 20–40 dagar beroende på projektets komplexitet och beskriver CAD-underlag för godkännande. Det är ingen aktuell leveransbekräftelse. Begär en skriftlig tidsplan för konstruktion, godkännande, tillverkning, provning och transport av den offererade maskinen.
Den äldre sidan nämner 30 procent i förskott och 70 procent när projektet är färdigt. För större projekt anges även ett exempel med 60 procent före avsändning och 10 procent vid ankomst till verkstaden. Betalningsplanen måste bekräftas i den aktuella offerten och ordern; godkännandepunkter och vad som räknas som färdig leverans ska stå skriftligt.
Leverantörssidan beskriver ett historiskt upplägg där kunden skickar en batch för prov och kan utse en tredje part om kunden inte deltar på plats; video nämns också. Avtala i förväg om provdetaljer, fixtur, mätmetod, acceptanskriterier, inspektörens åtkomst och hur avvikelser hanteras. En video ersätter inte överenskommen kontroll.
Den arkiverade sidan anger ett års garanti från mottagandet, men omfattning, undantag och ansvar är inte specificerade där. Kontrollera garantitid, reservdelar, arbete, frakt och reklamationsförfarande i den aktuella skriftliga garantin.
Beskriv fälgtyp, material, dimensioner och arbetet som ska utföras.
Kontakta Inovatec →