
WRC28
CNC-svarv för kontrollerad bearbetning av kompatibla fälgar. Kontrollera arbetsområde, uppspänning och verktygsåtkomst.
Läs om WRC28 →CNC-bearbetning av aluminiumfälgar
Diamantsvarvning, ofta kallad diamond cut, använder CNC-styrd svarvning för att bearbeta en specificerad fälgyta. Verktygsbana, uppspänning och fälgens profil påverkar resultatet. Eftersom processen avlägsnar material behöver fälgens skick och tillåten bearbetningsmån bedömas innan arbetet börjar.
Jämför CNC-svarvar för fälgar →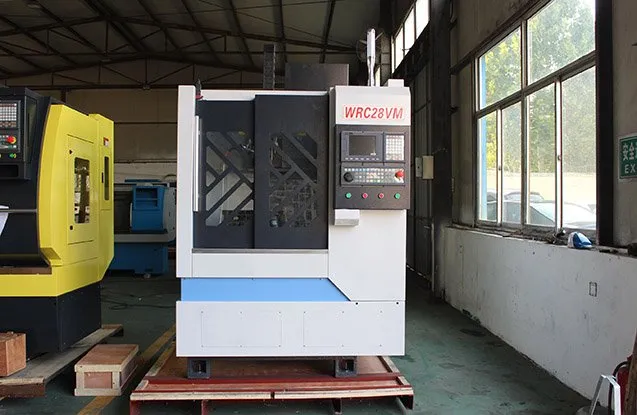
Modellöversikt
Maskinernas arbetsområde och optioner ska bekräftas mot aktuell teknisk dokumentation och de fälgar som ska köras.
CNC-svarv för kontrollerad bearbetning av kompatibla fälgar. Kontrollera arbetsområde, uppspänning och verktygsåtkomst.
Läs om WRC28 →Vertikal konfiguration för diamantbearbetning av fälgar. Jämför uppställning, åtkomst och verkstadens materialflöde.
Läs om WRC28VM →Modell för CNC-bearbetning av kompatibla fälgar. Bekräfta fälgarnas dimensioner och maskinens aktuella konfiguration.
Läs om WRC30 →CNC-svarv för kompatibla aluminiumfälgar. Verifiera arbetsområde, styrning och lämplighet för era fälgar.
Läs om YN-26 →Diamantsvarvning bearbetar en bestämd yta genom skärande verktygsrörelse. Den ersätter inte automatiskt fälgriktning, rengöring, blästring, lackering eller pulverlackering. Om en fälg behöver flera arbetsmoment ska varje steg få egna acceptanskriterier och en kontrollpunkt före nästa behandling.
| Arbetsmoment | Syfte att bedöma | Separat kontroll |
|---|---|---|
| CNC-svarvning / diamond cut | Återbearbeta en specificerad bearbetningsbar yta. | Materialavverkning, profil, mått och ytkrav. |
| Fälgriktning | Bedöma och hantera vissa deformationer med avsedd utrustning. | Fälgens skick och tillämpliga reparationskrav. |
| Blästring och rengöring | Förbereda ytan eller avlägsna beläggning/förorening enligt vald metod. | Ytans renhet, profil och kompatibilitet med nästa steg. |
| Lackering eller pulverlackering | Applicera ett separat ytbehandlingssystem. | Förbehandling, täckning och härdningskrav för det aktuella systemet. |
Se även utrustning för fälgreparation, fälgriktning och pulverlackering av fälgar.
En maskinmodell eller en visuell förbättring visar inte i sig att en reparerad fälg är lämplig för fortsatt användning. Skador och strukturell lämplighet behöver hanteras enligt fälgtillverkarens och ansvarig fackparts krav.
Utgå från verkstadens faktiska fälgprogram: diameter och profil, variation mellan modeller, skiftmönster och operatörens arbetsflöde. Jämför maskinens arbetsområde, mätlösning, uppspänning, verktygsväxling och åtkomst till ytan. Den arkiverade kategoritexten nämner en manuell stödstock för sensorpositionering och en manuell trebackschuck för att stabilisera fälgen. Kontrollera sensorläge, chuckens gripområde och säker uppspänning mot era fälgtyper och maskinens aktuella instruktioner. GSK-styrning (Windows 7 i den äldre beskrivningen), kylsystem, automatisk smörjning och en verktygsrevolver med sex stationer förekommer också som möjliga konfigurationer. Det är historiska exempel, inte en bekräftad standardlista eller ett löfte om kompatibilitet. Se modellguiden för CNC-svarvar för fler kontrollpunkter kring tillval och modelluppgifter.
Begär datablad, installationskrav och en lista över standardutrustning respektive optioner. Bekräfta hårdvara, programversion, operativsystem, språk och supportvillkor skriftligen. Kontrollera även tillgänglighet och service för slitdelar och diamantverktyg.
Be om en aktuell offert som anger produktionstid, leveransvillkor, betalningsplan, garantins startdatum och omfattning samt vad som räknas som godkänd leverans. Den arkiverade kategorisidan innehåller äldre uppgifter om 20–40 dagars produktionstid, betalning i etapper och ett års garanti. De villkoren kan ha ändrats och är inte ett aktuellt erbjudande. Om ett acceptansprov eller en inspektion ingår ska provmaterial, mätpunkter, toleranser, dokumentation, kostnadsansvar och hantering av avvikelser fastställas innan beställning.
Skicka gärna fälgdiameter och bredd, bilder på profil och skada, materialuppgifter, önskat resultat, uppskattad modellvariation och information om befintlig förbehandling. Ange även vilken kontroll av profil och mått ni behöver efter bearbetning. Underlaget hjälper till att jämföra maskin och provupplägg; faktisk kapacitet och konfiguration behöver bekräftas för den valda modellen.
Vanliga frågor
Det är en CNC-baserad svarvning av en specificerad fälgyta med diamantverktyg. Bearbetningen avlägsnar material och är därför beroende av fälgens konstruktion, tidigare bearbetningar och tillåten bearbetningsmån.
Ja. Den beskrivs också som CNC-svarvning av fälgar eller CNC-diamantsvarvning. Diamond cut används också som benämning. Kontrollera att leverantören avser svarvning med diamantverktyg och vilken yta som bearbetas.
Nej. Kontrollera fälgmodell, mått, ytprofil, material, tidigare reparationer och tillverkarens anvisningar. Maskinens arbetsområde räcker inte som bevis för att en viss fälg är lämplig.
Svarvning och riktning är olika arbetsmoment. Sprickor, deformationer eller andra strukturella skador kräver en separat fackmässig bedömning; anta inte att kosmetisk bearbetning åtgärdar en skada.
Jämför maskintyp och aktuell konfiguration mot fälgdiameter, profil, uppspänning, verktygsåtkomst, mätmetod och verkstadens flöde. Modellnamn eller leverantörens breda kapacitetsuppgift ersätter inte en skriftlig specifikation.
Uppspänning, mätning, styrning, kylning/smörjning och verktygsväxling är exempel på områden att gå igenom. Bekräfta vilka funktioner som ingår i den aktuella modellen och hur de fungerar tillsammans.
Be om aktuella villkor skriftligen i offerten. Kategorisidans äldre FAQ angav 20–40 dagars produktionstid, en betalningsmodell med 30 % i förskott och 70 % vid färdig maskin samt ett års garanti från mottagandet. Uppgifterna är historiska och ska inte ses som gällande villkor; leveranstid, betalningsplan, garantistart, omfattning och undantag behöver bekräftas för den aktuella ordern.
Den äldre kategorisidan nämnde provkörning med kundens material eller kontroll via tredje part och videodokumentation före slutbetalning. Bekräfta om detta erbjuds för den aktuella modellen och ordern, vilket provmaterial som krävs, vilka acceptanskriterier som används, vem som står för kostnaderna och hur avvikelser hanteras.
Definiera kontrollområde och toleranser före provet. Mät profil och kritiska dimensioner med lämplig metod, dokumentera fälgens utgångsskick och kontrollera slutresultatet mot specifikationen.
Fälgprofil, mått, utgångsskick och önskad ytkvalitet hjälper till att bedöma maskinval och provupplägg.
Diskutera bearbetning →