
CNC-bearbetning
Svarvar för kontrollerad bearbetning av kompatibla aluminiumfälgar.
Jämför CNC-svarvar →Utrustning för hjulverkstäder
Fälgreparation kan omfatta flera separata arbetssteg. Börja med att kontrollera fälgens skick och fastställa vilka åtgärder som är lämpliga. Utrustning väljs sedan för den aktuella processen och fälgtypen.
Utforska utrustning →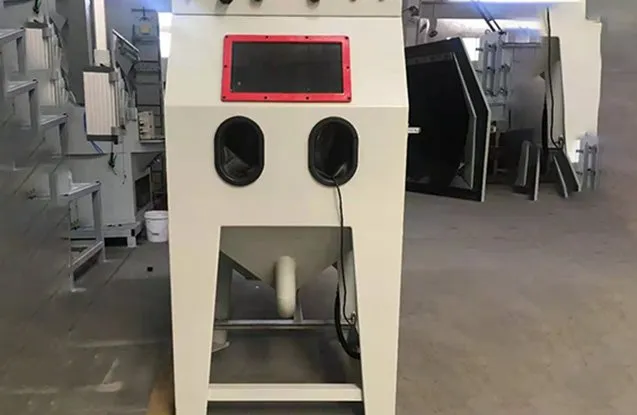
Processsteg
Maskinerna nedan har olika funktioner och behöver väljas separat efter fälg och arbetsflöde.
Svarvar för kontrollerad bearbetning av kompatibla aluminiumfälgar.
Jämför CNC-svarvar →Utrustning för fälgar som har bedömts lämpliga för riktning.
Se riktmaskiner →Torr- och våtblästring för förbehandling och rengöring av fälgytor.
Se blästerutrustning →Utrustning för applicering och härdning av pulverlack på fälgar.
Se pulverlackutrustning →Sprutenhet, lackbox och härdugn är separata delar av ett komplett pulverlackeringsflöde.
Se process och systemval →Utvärdera keramisk bearbetning med hänsyn till fälgens beläggning och ytkrav.
Läs om utrustningen →Produktinformationen nämner vibrationspoleraren MV25 för aluminiumfälgar till personbilar och motorcyklar. Kontrollera hjulmått, fixtur och aktuell konfiguration.
Läs om processen →Kontrollera fälgstorlek, fixtur och medieåtkomst mot den aktuella modellen.
Läs om modellen →Utvärdera dubbelpositionens arbetsflöde och kompatibilitet med fälgserien.
Läs om modellen →Bekräfta lyftfunktion, arbetsutrymme och processmedia mot modellritningen.
Läs om modellen →Bedöm rengöringsbehov, materialkompatibilitet och efterföljande torkning.
Läs om rengöringsutrustning →Vid så kallad diamond cut bearbetas en kompatibel aluminiumfälgs yta med CNC-svarv och skärverktyg. Metoden avlägsnar material och beror därför på fälgens skick, profil, tidigare bearbetning och tillåtet materialuttag. Den ersätter inte bedömning av sprickor eller annan strukturell skada.
| Modellfamilj | Uppgift att verifiera | Kontrollera före bearbetning |
|---|---|---|
| WRC28 | CNC-svarv för renovering av kompatibla bil- och lastbilsfälgar. | Fälgprofil, uppspänning, maskinens aktuella arbetsområde och återstående material. |
| WRC28VM | Vertikalt utförande för diamantsvarvning. Uppgivna gränser är fälgar upp till 28 tum och skärmatning upp till 1 000 mm/min; bekräfta data för den offererade konfigurationen. | Bekräfta mått, enheter, styrning, verktyg och faktisk konfiguration i aktuell ritning och offert. |
| YN-26 och WRC30 | Fler CNC-svarvutföranden finns för olika verkstadsbehov. | Jämför inte enbart modellnamn; verifiera diameter, profil, chuck, spindel och säker arbetsmetod. |
Fälgens utseende räcker inte för att avgöra om den kan svarvas eller repareras. Följ verkstadens rutiner och tillämpliga krav, dokumentera mätning före och efter bearbetning och låt kvalificerad personal bedöma fälgar med sprickor, deformation eller tidigare reparation.
Utrustningsvalet bör följa fälgtypen och arbetsmetoden. Tillval påverkar bland annat uppspänning, kylning, smörjning och verktygsbyte. Produktbilder och äldre beskrivningar bekräftar inte att tillvalen ingår i en aktuell maskin.
| Konfiguration | Möjlig funktion | Bekräfta i underlaget |
|---|---|---|
| Manuell dubbdocka | Stöd och manuell positionering vid kompatibla uppspänningar. | Arbetsstyckets stödpunkt, rörelse och säker åtkomst. |
| Trebackschuck | Uppspänning av fälgen för den avsedda geometrin. | Backar, gripområde, centrering och kompatibilitet med fälgprofilen. |
| Kylsystem | Hantering av värme vid skärande bearbetning. | Kylmedel, tillförsel, uppsamling och krav för vald process. |
| Automatisk smörjning | Smörjning av de komponenter som stöds av systemet. | Smörjpunkter, intervall, medel och larm/funktion. |
| Revolver med flera verktygspositioner | Verktygsbyte mellan positioner som stöds av styrningen. | Verktygsgränssnitt, styrning, verktygsdata och bearbetningssekvens. |
| CNC-styrning | Styrning av maskinens axlar och bearbetningsprogram. | Aktuell styrmodell, operativsystem, programvarustöd, säkerhetsuppdateringar och utbildning. |
En äldre produktbeskrivning nämner GSK-styrning med Windows 7 och anger en timmes inlärningstid. Uppgifterna verifierar inte dagens styrsystem, cybersäkerhetsstatus eller utbildningsbehov. Begär aktuell styrningsspecifikation och planera introduktion efter operatörens erfarenhet och maskinens funktioner.
Fälgreparation och renovering av aluminiumfälgar kan omfatta flera olika moment. Ordningen och omfattningen beror på fälgens skick, konstruktion och önskade resultat. Processkartan nedan hjälper till att avgränsa utrustningsbehovet; den innebär inte att varje fälg ska genomgå samtliga steg.
| Arbetssteg | Syfte | Kontroll före nästa steg |
|---|---|---|
| Inkommande kontroll och rengöring | Dokumentera skick, material, beläggning och synliga skador. | Bedöm sprickor, deformationer och tidigare reparationer. Osäkra fall ska granskas innan bearbetning. |
| Riktning eller CNC-bearbetning | Riktning och skärande bearbetning är skilda processer med olika verktyg och acceptanskriterier. | Bekräfta att fälgen är lämplig för just det aktuella arbetet. Svarvning tar bort material och ersätter inte strukturell reparation. |
| Blästring eller annan ytberedning | Avlägsna utvalda föroreningar eller förbereda ytan för ett efterföljande steg. | Kontrollera profil, rester, hålrum och att metoden passar beläggningen och nästa processteg. |
| Pulverapplicering och härdning | Applicera ett specificerat pulver och härda enligt beläggningssystemets processkrav. | Följ pulverleverantörens förbehandling och härdprofil; ugnens maxvärde är inte i sig rätt härdprofil. |
| Slutkontroll | Verifiera utseende och de funktionella egenskaper som ingår i verkstadens kontrollplan. | Dokumentera mått, yta och relevanta kontroller innan fälgen lämnar processen. |
Uppgifterna om ARS26 är motstridiga: modellen beskrivs både som riktmaskin och som CNC-svarv. Blanda inte ihop riktning och skärande bearbetning; bekräfta maskintyp, modell och arbetsområde i aktuell dokumentation. Utrustning för riktning, svarvning, blästring, rengöring och lackering är inte utbytbar. Läs även om diamond cut-bearbetning av aluminiumfälgar, riktning av fälgar och pulverlackering av fälgar.
Ett blästringsskåp kan ingå i förbehandlingen före inspektion eller ny ytbehandling, men blästring är inte en riskfri rengöring: blästermedel, tryck, vinkel och avstånd påverkar yta och profil. Prova på en representativ fälg och kontrollera att ytan passar nästa steg, till exempel pulverlackering.
I ett torrblästerskåp transporteras blästermedlet med tryckluft. Torrblästerskåp kan vara tryck- eller sugmatade. Kontrollera vilket matningssystem den aktuella modellen har, liksom blästermedlets egenskaper, dammutsug, filterstatus, operatörsskydd och hanteringen av använt blästermedel. Ett slutet skåp ersätter inte kontroll av utsug och filter.
Våtblästring blandar vatten och blästermedel som pumpas till sprutpistolen och drivs ut med tryckluft. Vätska och rester måste avlägsnas efter bearbetning; torka fälgen helt och kontrollera hålrum och skarvar innan nästa steg för att minska risken för korrosion eller rester i beläggningen. Hydrocyklon kan finnas som tillval för att separera vatten och blästermedel ur processblandningen. Uppgiften om upp till 90 procents vattenavskiljning saknar modell, mätmetod och provvillkor. Behandla inte värdet som en garanterad prestanda; bekräfta separationsgraden för den aktuella blandningen och modellen.
Roterande bord, vagn och hållare för sprutpistol kan underlätta positionering och lastning. Den arkiverade leverantörstexten nämner både manuella och elektriska vagnar samt en hållare för sprutpistol på våtblästermaskinen. Kontrollera om detta är tillval för den offererade modellen, hur vagnen ansluts och säkras samt om hållaren påverkar pistolens rörelse eller åtkomst. Ett lastvärde på upp till 200 kg är inte kopplat till en specificerad modell. Kontrollera bordets dokumenterade last, fälgens dimensioner och arbetsutrymmet mot den aktuella konfigurationen; anta inte att kapaciteten gäller alla skåp eller tillval.
Jämför torrbläster för fälgar och våtbläster för fälgar. Specificera blästermedel, önskad ytprofil, fälgmaterial, beläggning och efterföljande process i förfrågan.
Vanliga frågor
Det beror på fälgens skick och vilka arbetsmoment som är lämpliga. CNC-svarvning, riktning, torr- eller våtblästring, rengöring och pulverlackering har olika funktioner och kräver separat bedömning. Alla moment behövs inte vid varje renovering.
Nej. Riktning avser bedömda deformationer medan CNC-svarvning avlägsnar material från en specificerad yta, till exempel vid diamond cut. En fälg med sprickor eller strukturell skada behöver bedömas innan någon av processerna övervägs.
Valet beror på blästermedel, beläggning, ytkrav, rengöring och hur fälgen ska torkas efteråt. Blästring kan förändra ytprofilen och är inte automatiskt skadefri. Prova på en representativ fälg och kontrollera ytan inför nästa steg.
Dokumentera först fälgens material, beläggning, skick och tidigare reparationer. Rengör löst sittande smuts och fastställ blästermedel, metod och kriterier för provet. Placera och säkra fälgen enligt skåpets manual och prova inställningarna på en representativ yta. Kontrollera ytprofil och rester efteråt. Vid våtblästring ska vätska avlägsnas och fälgen torkas helt, även i hålrum och skarvar, före nästa steg. Följ alltid modellens skydds-, utsugs- och arbetsinstruktioner.
Det går inte att garantera en skadefri process enbart utifrån att metoden kallas blästring. Blästermedel, tryck, vinkel, avstånd och fälgens material eller beläggning påverkar ytan. Kontrollera fälgtillverkarens krav och prova på en representativ fälg innan arbetssättet fastställs.
Förbehandling, eventuell blästring, applicering av pulver och härdning behöver planeras som en sammanhängande process. Exakt ordning och temperaturprofil styrs av fälgens material, förbehandling och pulverleverantörens specifikation. Kontrollera att fälgen är ren och torr före applicering.
Det går inte att avgöra enbart från utseende eller maskinens arbetsområde. Sprickor, deformation, materialförlust, tidigare reparationer och tillämpliga säkerhetskrav måste bedömas av kvalificerad personal innan arbete planeras.
Beskriv fälgmaterial, diameter, bredd, profil, skadans eller ytans skick, befintlig beläggning, önskade arbetsmoment och produktionstakt. Bifoga mått, bilder och krav på slutkontroll; bekräfta modellkapacitet och konfiguration mot aktuellt datablad.
Exempel är manuell dubbdocka, trebackschuck, kylning, automatisk smörjning och revolver med flera verktygspositioner. Vilka tillval som passar beror på fälg, uppspänning och arbetsmoment. Bekräfta att de ingår i den aktuella modellens dokumenterade konfiguration.
Den äldre produktbeskrivningen nämner GSK-styrning och Windows 7. Det ska inte tolkas som en aktuell standard eller rekommendation. Kontrollera styrsystem, operativsystem, programvarustöd och säkerhetsuppdateringar i den offert och dokumentation som gäller för den levererade maskinen.
Den arkiverade leverantörssidan anger 20–40 dagar beroende på projektets komplexitet och nämner CAD-underlag för godkännande. Det är ingen aktuell leveransbekräftelse. Begär en skriftlig tidsplan för konstruktion, godkännande, tillverkning, provning och transport av den offererade modellen.
Den äldre sidan beskriver 30 procent i förskott och 70 procent när projektet är färdigt. För större projekt nämns även 60 procent före avsändning och 10 procent vid ankomst till verkstaden. Villkor, godkännandepunkter och förfallotider måste bekräftas i den aktuella offerten och ordern.
Leverantörssidan beskriver ett historiskt upplägg med provkörning av en kundbatch, möjlighet till tredjepartsinspektion och video. Avtala i förväg om blästermedel, representativ fälg, inställningar, ytmätning, acceptanskriterier och hur avvikelser hanteras. Video ersätter inte en överenskommen kontroll.
Den arkiverade sidan anger ett års garanti från mottagandet, men omfattning, undantag och ansvar specificeras inte där. Begär aktuella skriftliga garantivillkor som anger giltighetstid, reservdelar, arbete, frakt och reklamationsförfarande.
Ange fälgtyper, arbetssteg och önskat flöde när ni kontaktar oss.
Beskriv ert behov →