
Ytbehandling · Metodöversikt
21 metoder för ytbehandling av metall
Ytbehandling kan innebära rengöring, materialavverkning, mekanisk finbearbetning, kemisk omvandling eller en beläggning. Metoden väljs efter funktion, grundmaterial, geometri, miljö och ritningskrav — inte enbart efter hur ytan ska se ut.
Jämför metoderna
Översikten samlar 21 vanligt förekommande metodnamn. Några överlappar eller används olika mellan leverantörer. Begär därför en tydlig processbeskrivning, aktuell specifikation och acceptanskriterier innan metoder jämförs.
| Nr | Metod | Typisk uppgift | Kontrollera vid val |
|---|---|---|---|
| 1 | Handslipning | Lokal avverkning eller borttagning av ytskikt på enskilda ytor. | Damm, repmönster, arbetsinsats och påverkan på mått eller kanter. |
| 2 | Magnetpolering | Bearbetning av små detaljer med magnetiskt drivna stift eller media i en behållare. | Detaljstorlek, material, öppningar, medieseparation och kompatibilitet med våtprocessen. |
| 3 | Lappning | Finbearbetning mellan detaljen och ett lappverktyg med slipmedel i pasta- eller vätskeform. | Planhet, formnoggrannhet, slipmedel, renhet och mätmetod. |
| 4 | Ultraljudsbaserad verktygsbearbetning | Lokal finbearbetning med ett oscillerande verktyg och abrasiv. | Verktygskontakt, åtkomst, materialavverkning och om metoden passar detaljens skala. |
| 5 | Roterande trumling | Batchbearbetning där detaljer och media rör sig i en roterande behållare. | Detaljerna måste tåla kontakt; bedöm risken för att media fastnar, sammantrassling och separation. |
| 6 | Filning | Manuell formning eller gradning med fil på åtkomliga områden. | Operatörsvariation, åtkomst, kantform och repeterbarhet vid större antal. |
| 7 | Elektrolytisk plätering | Metallskikt byggs upp genom elektrokemisk deposition från ett bad. | Underlag, förbehandling, skiktsystem, tjocklekskrav och risker kopplade till processen. |
| 8 | Kemisk plätering (autokatalytisk metallbeläggning) | Metall deponeras genom en kemisk reaktion utan extern ström, exempelvis kemisk nickel- eller kopparbeläggning. | Badkontroll, materialkompatibilitet, skiktjämnhet, kemi och specificerad tjocklek. |
| 9 | Abrasivblästring | Blästermedel riktas mot ytan för rengöring eller en definierad ytprofil. | Blästermedel, tryck, damm, ytråhet, inneslutna partiklar och detaljskydd. |
| 10 | Anodisering (eloxering) | Elektrokemisk omvandling av ytan, vanligtvis på aluminium och aluminiumlegeringar. | Legering, förbehandling, skikttyp, färgning, tätning och dimensionspåverkan. |
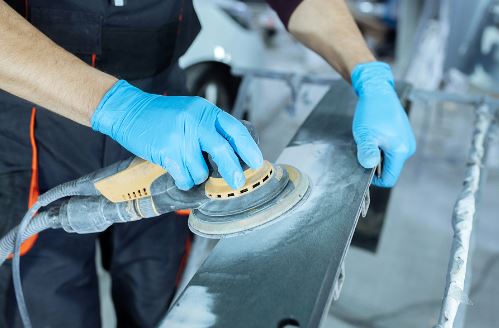
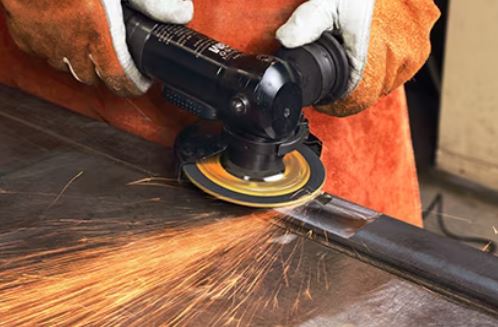
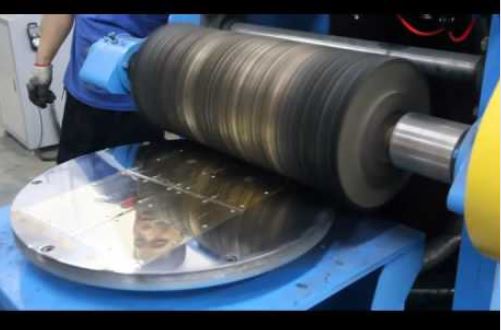
| 11 | Maskinslipning | Slipband eller slipskiva avverkar material för att ändra form eller ytkvalitet. | Värme, verktygsslitage, damm, fixturering och toleranser. |
| 12 | Polering med polerskiva | Roterande skiva och polermedel används för att minska fina märken eller ändra glans. | Värmeutveckling, åtkomst, polermedelsrester och risk för lokal överbearbetning. |
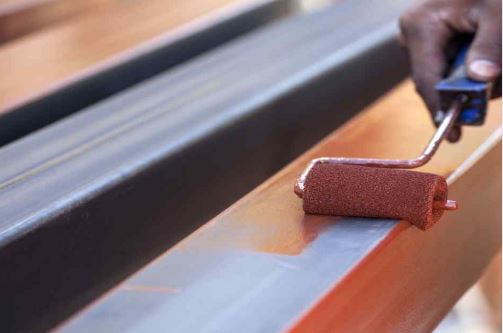
| 13 | Våtlackering | Flytande färg- eller lackskikt appliceras på en förberedd yta. | Förbehandling, skikttjocklek, härdning, exponering och krav på vidhäftning. |
| 14 | Pulverlackering | Pulver appliceras och härdas enligt det aktuella systemets process. | Jordning, geometri, skiktuppbyggnad, härdningsfönster och maskering av funktionsytor. |
| 15 | Blästring för ytberedning | Olika blästermedel används för att avlägsna föroreningar eller skapa en ytprofil inför nästa steg. | Specificera metod och media; termen blästring täcker flera processer och är inte en enda behandling. |
| 16 | Förzinkning | Ett zinkskikt används som korrosionsskydd på järn eller stål. | Ange om det avses varmförzinkning, elektrolytisk förzinkning eller en annan zinkprocess. |
| 17 | Alkalisk rengöring | Vattenbaserad alkalisk kemi används för att avlägsna vissa oljor och föroreningar. | Legering, koncentration, temperatur, sköljning, arbetsmiljö och vätskehantering. |
| 18 | Passivering | Kemisk behandling för att stödja ett passivt ytskikt på ett kompatibelt material. | Material, specifikation, förbehandling, kemi och verifieringskrav; metoden varierar mellan legeringar. |
| 19 | Svartoxidering | Omvandlingsbehandling som ger ett svart ytskikt på lämpliga metaller. | Korrosionskrav, efterbehandling, beständighet, arbetsmiljö och aktuell processpecifikation. |
| 20 | Vibrationsbearbetning | Batchvis ytbehandling med media i en vibrerande skål eller ett tråg. | Mediaåtkomst, detaljkontakt, kantpåverkan, risk för att media fastnar, sköljning och separation. |
| 21 | Borstad ytkvalitet | Borste eller slipduk ger ett riktat linjärt mönster. | Riktning, jämnhet, överlappning, ytkrav och om mönstret behöver kunna återskapas. |
Vad kan ytbehandling bidra med?
Rätt vald ytbehandling kan bidra till önskat utseende, renhet, korrosionsskydd, slitfunktion eller förberedelse inför nästa processteg. Effekten beror på grundmaterial, ytberedning, processens utförande och miljön där detaljen används. Ett metodnamn innebär inte automatiskt längre livslängd, bättre rengöringsbarhet eller en viss skyddsnivå; definiera och verifiera egenskapen som faktiskt krävs.
Så fungerar de 21 metoderna
Handslipning
Slipande papper eller duk kan användas för lokal rengöring, borttagning av rost eller äldre ytskikt och som förberedelse inför målning eller beläggning. Större ytor tar tid att bearbeta för hand. Damm, repbild och materialavverkning behöver hanteras; kontrollera att kanter och mått inte förändras oavsiktligt.
Magnetpolering
Magnetfält driver små magnetiska stift eller media runt detaljerna i en behållare, ofta i en våt process. Metoden kan provas på små eller komplicerade detaljer där konventionella verktyg har begränsad åtkomst. Kontrollera detaljens storlek, material, öppningar och hur stiften ska separeras efteråt.
Lappning
Vid lappning bearbetas ytan mot ett lappverktyg med slipmedel i pasta- eller vätskeform mellan kontaktytorna. Metoden används när ytjämnhet eller geometrisk precision är viktig. Val av verktyg och slipmedel, renhet och mätmetod påverkar resultatet, och bearbetningen kan ta längre tid på stora eller komplexa detaljer.
Ultraljudsbaserad verktygsbearbetning
Ett oscillerande verktyg används tillsammans med abrasiv för lokal finbearbetning av små detaljer eller svåråtkomliga partier. Resultat och åtkomst beror på verktygsform, kontakt, abrasiv och detaljens geometri. Kvalificera materialavverkning och yta på prov; utgå inte från generella frekvens- eller cykeltal utan aktuell processdokumentation.
Roterande trumling
Lösa detaljer och media bearbetas tillsammans i en roterande behållare. Processen kan provas för gradning, kantavrundning och polering av detaljer som tål gemensam rörelse. Känsliga former, värmeutveckling, sammanhakning och fastnande media behöver kontrolleras.
Filning
En handfil används för att forma eller avlägsna material från åtkomliga områden. Filning kan vara användbar för enstaka detaljer eller lokala korrigeringar, men blir tidskrävande vid stora volymer och kan ge variation mellan operatörer. Specificera önskad kantprofil och kontrollera den efter bearbetning.
Elektrolytisk plätering
En elektrisk ström används för att avsätta ett tunt metallskikt från en elektrolyt på detaljens yta. Processen kan ge korrosionsskydd eller en dekorativ yta när underlag, förbehandling och skiktsystem är kompatibla. Specificera skikt och tjocklek; vissa kombinationer och höghållfasta material kräver särskild bedömning av väteförsprödning.
Kemisk plätering
Vid autokatalytisk metallbeläggning sker avsättningen genom en kemisk reaktion utan extern strömtillförsel. Kemisk nickel och koppar är exempel på processer, men passar inte automatiskt alla underlag. Badets sammansättning och drift behöver kontrolleras för att styra skiktets egenskaper och tjocklek.
Abrasivblästring
Blästermedel förs mot ytan för att avlägsna föroreningar, rost eller beläggning eller för att skapa en ytprofil. Resultatet påverkas av media, tryck, avstånd och detaljens material. Bedöm damm, avfall, partikelrester och risken att tunna eller känsliga detaljer skadas.
Anodisering
Anodisering, även kallad eloxering, är en elektrokemisk ytbehandling som ofta används på aluminium och dess legeringar. En kontrollerad oxidfilm kan ge andra ytegenskaper och kan färgas eller tätas enligt processpecifikationen. Legering, förbehandling, skikttyp och dimensionspåverkan behöver bekräftas för detaljen.
Maskinslipning
Slipband eller slipskiva avverkar material för att ändra form eller ytstruktur. Metoden kan användas för att bearbeta plana eller profilerade ytor, men verktyg, fixtur och inställningar måste passa materialet och toleranserna. Värme, damm och verktygsslitage kan påverka resultat och arbetsmiljö.
Polering med polerskiva
En roterande skiva eller duk och ett polermedel används för att minska fina repor och påverka ytans glans. Metoden lämpar sig för åtkomliga ytor och kan ge lokala skillnader om tryck eller rörelse varierar. Följ upp värme, rester av polermedel och eventuell förändring av kant eller dimension.
Våtlackering
Flytande färg eller lack appliceras på en förberedd yta och härdas enligt det valda systemet. Metoden ger möjlighet att välja kulör och skiktuppbyggnad, men resultatet beror på rengöring, förbehandling, applicering och härdning. Kontrollera vidhäftning, slitage och hantering av färg och avfall enligt processens dokumentation.
Pulverlackering
Laddade pulverpartiklar appliceras på detaljen och härdas enligt pulverns och anläggningens processfönster. Metoden används på många metallprodukter, men geometri, jordning, maskering och skikttjocklek påverkar täckningen. Kontrollera särskilt hålrum, kanter och funktionsytor som inte ska beläggas.
Blästring för ytberedning
Blästring kan användas som ett steg för rengöring eller för att skapa en yta inför en senare behandling. Beskriv vilken blästringsmetod och vilket media som avses; ordet täcker flera processer. Ytprofil och renhet behöver specificeras mot nästa steg i processkedjan.
Förzinkning
Zink kan läggas på stål eller järn som korrosionsskydd, bland annat genom varmförzinkning eller elektrolytisk förzinkning. Metoderna ger olika skikt och utseenden och är inte utbytbara enbart för att båda innehåller zink. Ange miljö, geometri och tillämpliga krav när process väljs.
Alkalisk rengöring
Vattenbaserad alkalisk kemi kan avlägsna vissa oljor och föroreningar och används ofta som förbehandling. Effekt och materialpåverkan beror på legering, koncentration, temperatur och kontakttid. Planera sköljning, vätskehantering och arbetsmiljö utifrån produktens säkerhetsinformation och processkrav.
Passivering
Passivering är en kemisk behandling som används på kompatibla material, ofta rostfritt stål, för att stödja ett korrosionsbeständigt passivt ytskikt. Behandlingen ersätter inte rengöring eller materialkontroll. Specificera materialkvalitet, behandling, förbehandling och hur resultatet ska verifieras.
Svartoxidering
Svartoxidering skapar ett mörkt omvandlingsskikt på material som är lämpliga för processen, ofta stål. Ytans färg eller utseende innebär inte i sig ett bestämt korrosionsskydd; efterbehandling och användningsmiljö spelar roll. Kontrollera även processkemi, ventilation och hantering enligt aktuell dokumentation.
Vibrationsbearbetning
Detaljer och media sätts i relativ rörelse i en vibrerande skål eller ett tråg. Processen kan utvärderas för gradning, avskalning, rengöring eller polering av kompatibla detaljer. Mediaåtkomst, detaljkontakt, risk för att media fastnar, sköljning och separation behöver bedömas i ett representativt prov.
Borstad ytkvalitet
Borstar eller slipmaterial förs över ytan för att skapa ett riktat, linjärt mönster. Utseendet påverkas av material, slipriktning, tryck och överlappning. Specificera mönstrets riktning och jämnhet och kontrollera om det kan återskapas efter reparation eller senare bearbetning.
Bildexempel på utvalda metoder
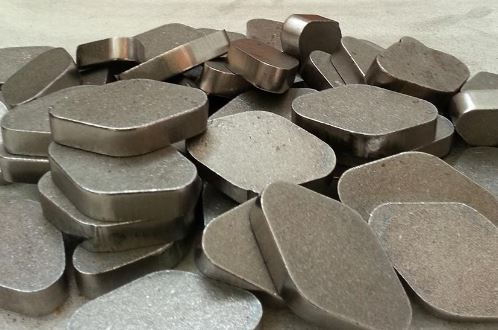
Följande arkivbilder illustrerar några mekaniska bearbetnings- och beläggningsmetoder. De är exempel från leverantörens guide, inte instruktioner eller bekräftelse på att metoden passar en viss detalj.
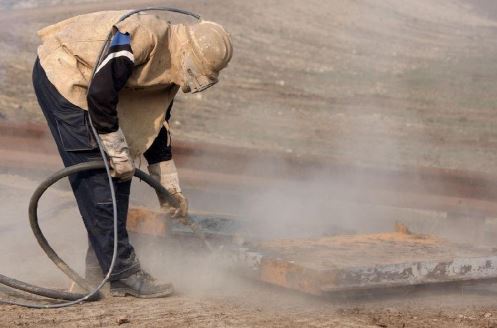
Sandblästring och blästring används ibland som överlappande ord. I en teknisk förfrågan bör ni ange blästermedel och process. På samma sätt bör galvanisering preciseras: varmförzinkning och elektrolytisk förzinkning är olika processvägar. Ytforums svenska branschregister använder bland annat termerna anodisering/eloxering, elförzinkning, passivering, svartoxidering och pulverlackering.
Välj efter funktion och processkedja
- Bestäm ytans funktion: skilj på korrosionsskydd, slitage, elektriska eller tribologiska egenskaper, rengöring och dekorativ ytresultat.
- Ange grundmaterial och skick: legering, värmebehandling, tidigare beläggning, grader, oljor och oxider påverkar kompatibilitet.
- Definiera mätbara krav: skikttjocklek, ytjämnhet, kantform, färg, vidhäftning eller korrosionsprovning enligt ritning och relevant specifikation.
- Planera hela kedjan: gradning och rengöring kan behöva ske före beläggning; sköljning, torkning, maskering och efterkontroll kan också ingå.
- Prova representativa detaljer: verifiera resultat, mått och funktion på material och geometri som motsvarar produktionen.
Ytbehandling ger inte automatiskt längre livslängd
Korrosionsskydd, slitstyrka, rengöringsbarhet och vidhäftning beror på material, ytberedning, processkvalitet, skikt och användningsmiljö. Ett metodnamn räcker inte för att fastställa prestanda. Ange provmetod och krav och kontrollera resultatet mot den aktuella konstruktionen.
Fördjupa er i närliggande processer
Läs mer om metoder för gradning, vibrationsbearbetning, magnetpolering, förbehandling före elektroplätering och förbehandling inför pulverlackering.