
Specificera önskat resultat
Beskriv grader, skarpa kanter, missfärgning och ytglans. Om detaljen har gängor, små hål eller tunna partier bör dessa markeras eftersom media kan fastna eller påverka formen.
Skilj mellan gradning och polering
Keramisk slipmedia kan provas när en abrasiv bearbetning behövs för gradning eller utjämning. Porslinsmedia kan vara ett separat alternativ för rengöring eller polering när slipverkan inte önskas. Det är olika arbetssteg: bedöm om detaljen behöver en eller flera processer.
| Steg | Media att utvärdera | Kontrollera |
|---|---|---|
| Gradning eller kantbearbetning | Keramiska slipkroppar med lämplig form och skärverkan. | Grader, kantmått, ytkvalitet, medieslitage och missfärgning. |
| Rengöring eller polering | Porslinsmedia kan provas som ett separat, mindre abrasivt steg beroende på produkt. | Ytglans, rester, sköljning och om processmedlet passar mässingslegeringen. |
Mässingslegeringar och inkommande ytor varierar. Bekräfta därför medie- och processmedelskompatibilitet med representativa detaljer, särskilt om målet är en blank yta eller förbehandling inför plätering.
Ett möjligt startvärde för våt trumling är ett media:detalj-förhållande på 2–4:1 och en bearbetningstid på 1–4 timmar. Underlaget anger inte om förhållandet avser vikt eller volym, och intervallet är inte en färdig mässingsreceptur. Bestäm därför mängder, vattennivå och processmedel i ett prov enligt maskinens instruktioner; följ upp avverkning, missfärgning, dimensioner och önskad glans innan eventuell uppskalning.
Mässing kan mörkna eller få fläckar om processmedel, vattennivå eller bearbetningstid inte passar kombinationen av legering och detalj. Dokumentera dessa tre variabler och kontrollera prov efter sköljning och torkning.
Jämför media efter mål och bearbetningssätt
| Media | Användning att utvärdera | Kontrollera |
|---|---|---|
| Plastmedia | Gradning och borttagning av viss missfärgning. | Avverkning, påverkan på kanter och eventuell missfärgning efter processen. |
| Porslinsmedia | Rengöring av mässingsdetaljer; cylindrisk form nämns som vanlig. | Produktens faktiska slipverkan, åtkomst och kvarvarande media i hålrum. |
| Stålmedia eller stift | Detaljerad rengöring, gradning eller polering av små delar. | Kontaktmärken, magnetisk separering om sådan används och påverkan på ytkvaliteten. |
| Stålkulor | Kulmedia i vibrationsmaskin kan utvärderas separat från stiftmedia. | Verifiera maskinens tillåtna media, detaljens kontakttålighet, separation och risk för märken. |
| Valnötsskal | Torr bearbetning av mässingsdelar. | Dammhantering, rester i geometrier och om torrprocessen passar målytan. |
| Majskolvgranulat | Ta upp fukt efter våtbearbetning och avlägsna viss ytsmuts. | Torrhetskrav, organiska rester och efterföljande rengöring. |
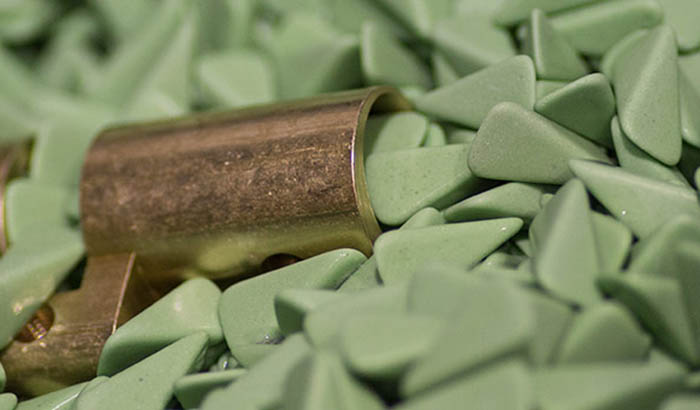
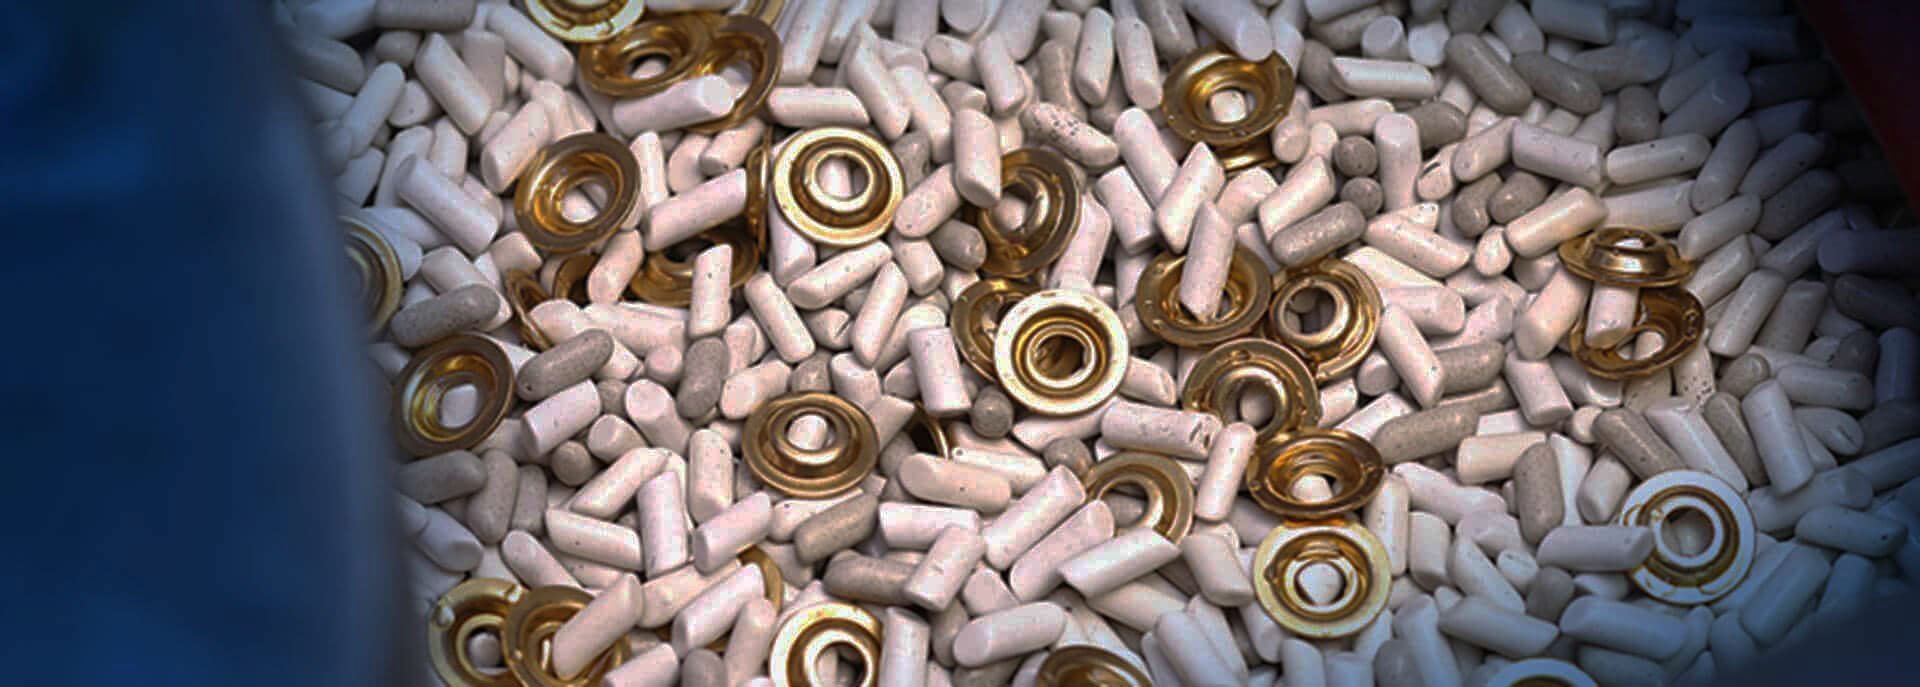
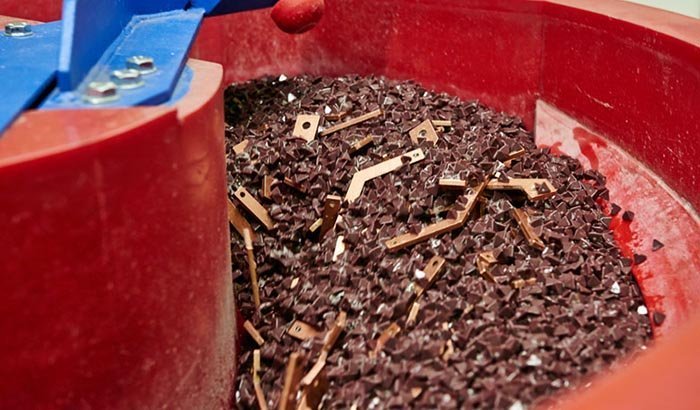
Patronhylsor av mässing är en annan komponentgrupp som kan kräva särskild bedömning. För sådana delar bör öppningar, hals, botten och eventuella funktionsmått inspekteras separat; media och process får inte antas vara godkända för återanvändning av komponenterna. I produktunderlaget anges cykeltider från 1–2 timmar per batch till flera dagar, men uppgifterna saknar jämförbara villkor för batchlast, processteg och godkännandekriterier. Använd därför inte tiderna som recept; fastställ cykeln med prov och definierade kontroller.
Ytbehandling av dekorativa spännen
Bältesspännen kan tillverkas av exempelvis aluminium, mässing, brons, rostfritt stål, Zamak eller zinklegering. Samma maskin och samma medier passar inte automatiskt för alla dessa material. Ange även om detaljen ska gradas, jämnas inför plätering eller slutpoleras, och kontrollera befintlig beläggning, geometri och synliga ytor. Plast- och porslinsmedia kan utvärderas för polering, men deras faktiska skärverkan varierar mellan kvaliteter och ska verifieras på prov.
Efter våtbearbetning behöver torkning och eventuell korrosions- eller missfärgningsrisk bedömas utifrån legering, ytbehandling, geometri och nästa processteg. En fast torktid bör inte användas som generell rekommendation; kontrollera att provdetaljerna är torra även i hålrum och bakom utsprång. En möjlig torktid som anges för spännen är 5–10 minuter i vibrationsbaserad torkutrustning. Eftersom detaljlast, utgångsfukt och mätkriterium saknas ska tiden endast ses som ett exempel; fastställ torkbehovet genom kontroll av den aktuella detaljen.
Processmedel att kontrollera
Produktuppgifter kopplar LC-13 till kraftigare slipande bearbetning, HX-0 till rengöring av media och detaljer samt HM-7C-A till polering med porslinsmedia eller annat polermedia. Kontrollera aktuell databladsversion, dosering, materialkompatibilitet och regler för avloppshantering innan användning. Modellnamn i en äldre artikel ersätter inte produktens aktuella instruktion.
Vibrationsmaskin och roterande trumma anges som möjliga maskinprinciper. Välj inte maskin separat från media och processvätska: jämför rörelse, detaljkontakt, separation, sköljning och torkning på en representativ batch.
För hylsformade mässingskomponenter, se även vår guide om rengöring och polering av mässingshylsor.
Välj media med provkörning
Mediets form och storlek påverkar kontakten med arbetsstycket. Kontrollera yta, kanter, mått och rengöring efter provbearbetning innan processen skalas upp. Undvik att överföra generella mediaförhållanden eller cykeltider till produktion utan att först verifiera dem på detaljen.