
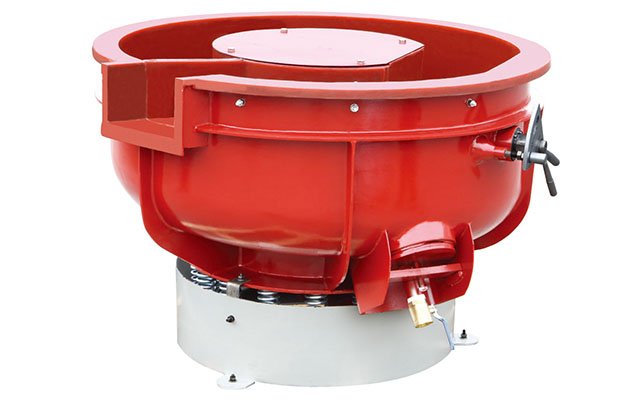
Jämför utrustningsprinciper
| Utrustning | Möjlig funktion | Kontrollpunkter |
|---|---|---|
| Vibrationsmaskin med rund arbetsbehållare | Batchbearbetning och våt polering. | Lastkapacitet, hylsornas kontakt med varandra, rengöring och separation. |
| Kompakt vibrationsmaskin | Mindre batcher; kontrollera arbetsvolym och hantering för aktuell modell. | Verklig kapacitet, arbetsflöde och om detaljgeometrin kan hanteras. |
| Magnetisk poleringsmaskin | Små batcher med magnetiska stålstift för åtkomst till hålrum och hörn. | Att stiften verkligen är avsedda för den magnetiska maskinen och kan separeras fullständigt. |
| Vibrerande tork | Efterföljande torkning av detaljer och invändiga partier. | Verifiera torrhet i hålrum och skrymslen. En torktid kan inte fastställas utan uppgifter om last och mätmetod. |
Välj media efter rengöringsbehov och önskat ytresultat
Valnötsskal och majsgranulat är organiska medier för torrbearbetning. Valnötsskal kan ha större slipverkan än majsgranulat, men utfallet beror på produktens egenskaper och hur den används. Kontrollera damm, rester och åtkomst till hylsans invändiga geometri. Magnetisk polering kräver stift som är avsedda för maskinen; alla stålstift är inte magnetiska eller kompatibla. Bekräfta valet med maskin- och medieleverantören.
En våt process behöver följas av sköljning och torkning. Fukt kan bli kvar i hålrum om torkningen inte är tillräcklig. Kontrollera renhet och torrhet med en metod som fungerar för detaljens form.
Kontrollera kontakt, deformation och ytkrav
En roterande trumma kan innebära risk för kontakt och bucklor på tunna hylsor, även om metoden används för andra mässingsdetaljer. Bedöm därför hylsor separat från andra komponenter och verifiera kontakt, deformation och medieseparation innan metod väljs. Ytkvaliteten i sig visar inte att en komponent uppfyller krav på precision eller funktion. Värmebehandlade eller ytbelagda hylsor behöver bedömas mot den specifikation som gäller för detaljen. Den här sidan behandlar enbart industriell rengöring och ytbehandling.
Bedöm ytbelagda och värmebehandlade hylsor separat
För nickelpläterade hylsor är eventuell förbehandling före plätering och efterbearbetning av den pläterade ytan två skilda processteg. Följ pläteringsspecifikationen och kontrollera att en efterföljande process inte skadar skiktets täckning eller funktion. Stäm av med ansvarig ytbehandlare innan abrasiv bearbetning provas på belagda detaljer.
För hylsor som har glödgats eller på annat sätt värmebehandlats bör materialtillstånd, mått och ytskikt bekräftas för den aktuella detaljen. Utgå från komponentens specifikation och verifiera resultatet genom separat kontroll; ytbehandling är inte en funktions- eller säkerhetsbedömning. Välj inte maskin eller slipmedia enbart efter detaljens handelsbeteckning.
Planera en kontrollerad provning
- Beskriv legering, ytstatus, batchstorlek och vilka invändiga ytor som ska bli rena.
- Fastställ visuella och mätbara kriterier för ytresultat, deformation och torrhet.
- Prova vald maskin och media på representativa komponenter utan att anta att en generell cykeltid gäller.
- Inspektera yta, öppningar, hålrum, mått och eventuella medierester efter processen.
Relaterad vägledning och utrustning
Jämför metoder för massbearbetning och val av slipmedia. Läs om magnetisk polering, vibrationsmaskiner och utrustning för torkning och processhantering. Planera därefter en provbearbetning av representativa detaljer med kontroll av renhet och torrhet.