
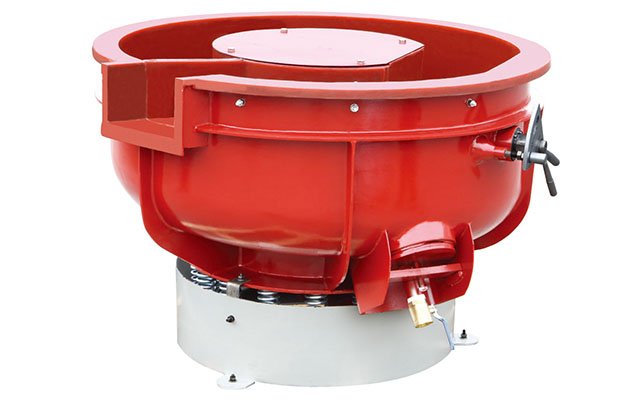
Insugs- och avgasventiler styr gasväxlingen
Insugsventiler reglerar inflödet till motorn och avgasventilerna öppnar för att leda ut avgaser. Polering eller gradning av en lös ventil är ett ytbehandlingssteg; det visar inte i sig att motorns effekt, flöde eller funktion har förbättrats. Definiera därför om provets mål är rengöring, gradning eller ett angivet ytresultat och håll det åtskilt från ventil- och ventilsäteslipning.
Identifiera ventilens funktionsytor
Skilj mellan ventiltallrik, tätningsyta mot ventilsätet, ventilskaft, styrdiameter, låsurtag och ventilspets. Om någon av dessa ytor har snäva mått- eller ytkrav ska den markeras på ritningen och skyddas eller kontrolleras särskilt. Massbearbetning ersätter inte slipning av ventilsäte, ventilslipning eller annan specificerad precisionsoperation.
Dokumentera ventiltyp och material
Beskriv om detaljen är en insugs- eller avgasventil och ange motorapplikation, legering, värmebehandling och eventuell ytbeläggning. Motorventiler kan vara tillverkade av rostfritt stål, titan eller gjutjärn/stål, men materialnamnet räcker inte för att fastställa en lämplig process. Bedöm varje kvalitet och ventilgeometri för sig.
Jämför maskinprinciper genom provning
| Processalternativ | Vad behöver utvärderas? | Viktiga kontroller |
|---|---|---|
| Vibrationsskål eller vibrationsränna | Batchrörelse, ventilernas orientering och kontakt med varandra. | Skydd av tätningsyta och skaft, medieåtkomst och separation. |
| Centrifugaltrumma eller annan centrifugalutrustning | Processbelastning och rörelse vid ventilens massa och geometri. | Kontaktmärken, förändring av kritiska mått och rengöring efteråt. |
| Roterande trumma | Om ventilerna tål långvarig gemensam rullande rörelse. | Risk för sammanstötning, skador och variation inom batchen. |
Maskinprinciperna ovan är kandidater att bedöma, inte generella rekommendationer. Välj inte enbart efter påstådd hastighet, pris eller slutglans.
Dimensionera efter ventilernas mått och batchlast
Kontrollera både arbetsutrymme och tillåten last för den aktuella modellen. En ventil kan rymmas i tråget utan att batchen fungerar: ventilernas sammanlagda vikt, rörelseutrymme, orientering, medievolym och risk för kontakt behöver också bedömas. Begär modellens arbetsmått och maxlast och verifiera rörelse, separering och kontaktmärken med en representativ provbatch.
Exempel på ventiltyper och maskiner att utvärdera
Olika maskinprinciper kan vara aktuella för olika ventiltyper. Tabellen visar möjliga utgångspunkter för provning, inte verifierade rekommendationer eller resultat.
| Ventiltyp | Maskinprincip att utvärdera | Verifiera före användning |
|---|---|---|
| Motorventiler i allmänhet | Centrifugaltrumma | Ventilsäte, tätningsyta, skaftdiameter, låsurtag och detaljkontakt. |
| Insugsventiler för turbodiesel | Vibrationsränna | Ventilens material och ytbehandling, medieåtkomst och separation i öppningar. |
| Insugsventiler av titan | Centrifugaltrumma | Legering, beläggning, materialavverkning och kritiska mått. |
| Insugsventiler av rostfritt stål | Vibrationsränna eller centrifugaltrumma | Ytkrav, skaftmått, kontaktmärken och renhet efter prov. |
| Motorcyklars avgasventiler | Centrifugaltrumma eller vibrationsränna | Ventilens geometri, tätningsyta, hållfasthetskrav och batchhantering. |
| Fordonsventiler av gjutjärn, smitt stål eller sandgjuten aluminium | Centrifugaltrumma kan utvärderas; Zero Gap CF är en modell att kontrollera | Bekräfta ventilmaterialet mot ritningen; jämförande provdata för maskinvalet saknas. |
Massbearbetning för polering eller gradning ersätter inte ventilslipning eller bearbetning av ventilsätet när detta krävs. Bedöm ventilens funktionella zoner separat och fastställ acceptanskriterier med ansvarig motortillverkare eller verkstad.
Välj och kontrollera media
Plast- och porslinsmedia kan utvärderas vid ventilpolering. Verkan varierar med mediekvalitet, form, storlek och processvätska. Kontrollera att media inte fastnar i låsurtag eller andra öppningar och att ytorna går att rengöra fullständigt. Prova först ett begränsat antal ventiler med samma material och ytbehandling som i produktionen.
Planera körningen i en centrifugaltrumma
En centrifugaltrumla använder centrifugalkraft för att skapa intensiv kontakt mellan ventiler, media och eventuellt processmedel. Den faktiska belastningen beror på maskinens och trummans konfiguration samt fyllnadsgrad. Följ modellens tillåtna last och fyll inte trumman över gränsen; för mycket material kan hindra rörelsen och ge ett ojämnt resultat. Fastställ cykeltiden genom provning i stället för att utgå från generella uppgifter om bearbetning på några minuter. Använd processmedel endast när provet och maskinens instruktioner motiverar det, och kontrollera efter körning att ventiler och låsurtag är fria från media och rester.
Fastställ acceptanskriterier före körning
- Fotografera och mät ventilens utgångsläge, inklusive tätningsyta och skaft.
- Definiera vilka ytor som får bearbetas och vilka som måste vara opåverkade.
- Bestäm kontrollmetod för grad, ytkvalitet, mått, beläggning och renhet.
- Dokumentera maskin, media, processvätska, last och processtid.
- Inspektera varje kritisk zon efter provet och kontrollera att inga rester eller medier finns kvar.
Leverantörens maskinbeskrivning nämner även kamaxlar och vevaxlar som möjliga arbetsstycken när vibrationsrännan inte används för ventiler. Se detta som ett alternativ att utvärdera, inte som att samma media, fixtur eller process passar alla axlar. Kontrollera arbetslängd, vikt, stöd, kritiska lager- och tätningsytor samt rengöring vid byte av detaljfamilj. Läs mer om ytbehandling av kamaxlar och polering av vevaxlar.
`r`nSe även vägledningen om motorcykelkomponenter, känsliga detaljer och provbearbetning före maskinval.