
Definiera ytorna innan processval
Begreppet polering kan avse flera olika mål: rengöring, gradborttagning, jämnare yta eller förberedelse inför en specificerad beläggning. Markera vilka utvändiga ytor som får bearbetas och vilka som måste skyddas. På vapendelar får massbearbetning inte tillämpas på lopp, räffling, mynning eller andra säkerhets- och funktionskritiska ytor utan uttryckligt godkännande av processen från behörig tillverkare. Ytkvalitet i sig verifierar inte precision, hållfasthet eller säkerhet.
Maskinprinciper att utvärdera
| Maskinprincip | När den kan utvärderas | Kontrollpunkter |
|---|---|---|
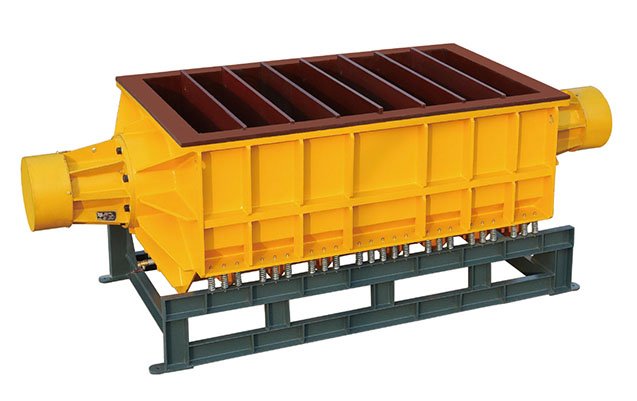
| Vibrationsränna eller vibrationskar | Långa detaljer där rännans arbetslängd och stöd kan passa komponenten. | Fri längd, detaljens böjstyvhet, kontaktmärken, medieåtkomst och avskiljning. |
| Vibrationsskål | Kortare komponenter eller mindre detaljer som kan cirkulera i en gemensam batch. | Detaljkontakt, risk för sammantrassling, arbetsvolym och om känsliga ytor kan skyddas. |
| Centrifugaltrumma | Provning när en annan rörelse eller processintensitet behövs. | Kontaktbelastning, trumdimension, fixturering, lastning och tömning. |
Maskinens namn räcker inte för att avgöra om den passar. Jämför arbetsutrymme och faktisk detaljrörelse med ritningsmått och representativa prover. Se även ytbehandling av axlar och precisionsdetaljer.
Välj media efter material och ytkrav
Keramisk media kan utvärderas för mer avverkande bearbetning och plastmedia för processer där en mildare kontakt eftersträvas. Detta är inte en generell materialmatchning: legering, värmebehandling, befintlig ytkvalitet och mediets form påverkar resultatet. Kontrollera att media inte fastnar i öppningar och kan separeras helt efter körningen. Våtprocess kräver dessutom plan för sköljning, torkning och kontroll av vätskerester.
Verifiera resultatet på provdetaljer
- Dokumentera material, längd, diameter och kritiska mått från ritningen.
- Markera ytor som får bearbetas respektive måste maskeras eller skyddas.
- Definiera mätmetod för ytjämnhet, grad, dimension och eventuell beläggningsförberedelse.
- Prova media och maskin med representativa komponenter under kontrollerade förhållanden.
- Inspektera mått, rakhet, yta, renhet och mediarester innan processen godkänns.
Påståenden om förbättrad precision, symmetri eller hållfasthet och skadefri automatisk bearbetning saknar redovisade mätmetoder och jämförande prov. Sådana resultat får därför inte antas; de måste bedömas av ansvarig komponenttillverkare mot relevanta ritnings- och säkerhetskrav.